


За апошнія два гады назапашвання рынку мы назапасілі шмат канчатковых кліентаў высокай якасцівытворчасць клапанаўзаводы. Гэтыя кліенты сутыкаюцца з той жа праблемай. Клапаны трэба апрацоўваць з некалькіх бакоў, і падобныя вырабы кліента выпускаюцца вялікімі партыямі. Памер вырабу павінен быць не менш за 600 мм. Стандартнага гарызантальнага ходу на рынку недастаткова, а кошт апрацоўкі на свідравальным станку занадта высокі. Або некаторыя кліенты выкарыстоўваюць радыяльныя свердзелы для апрацоўкі, і эфектыўнасць занадта нізкая. Або гэта...партальнае фрэзераванне, кошт абсталявання занадта высокі, акупнасць інвестыцый занадта павольная, і яно можа апрацоўваць толькі верхнюю і ніжнюю паверхні, фланцавая паверхня сярэдняга рота ўсё яшчэ патрабуе замены радыяльнага свердзела або іншага абсталявання.
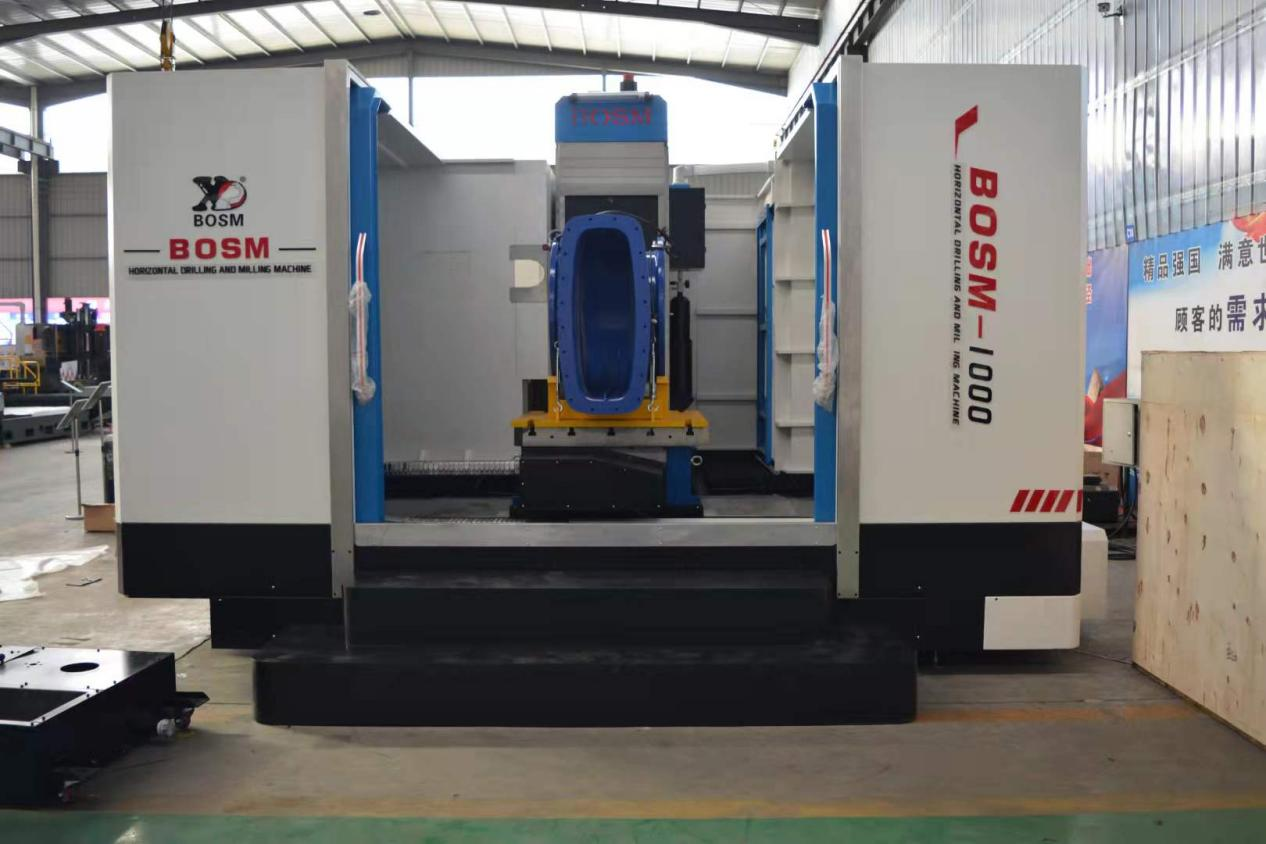
Каб вырашыць праблемы апрацоўкі такіх кліентаў, наша фабрыка BOSM спецыяльна распрацавала і спраектавала гарызантальнуюсвідравальны і расточны станокпры ўмове забеспячэння эфектыўнасці апрацоўкі і высокай якасці станка. Гэта абсталяванне мае вельмі высокую эканамічную прадукцыйнасць, што дазваляе апрацоўваць некалькі паверхняў за адзін раз, павышаючы эфектыўнасць і якасць. Кліенты маюць розныя памеры дэталяў, і для іх фіксацыі можна выкарыстоўваць прыстасаванні.
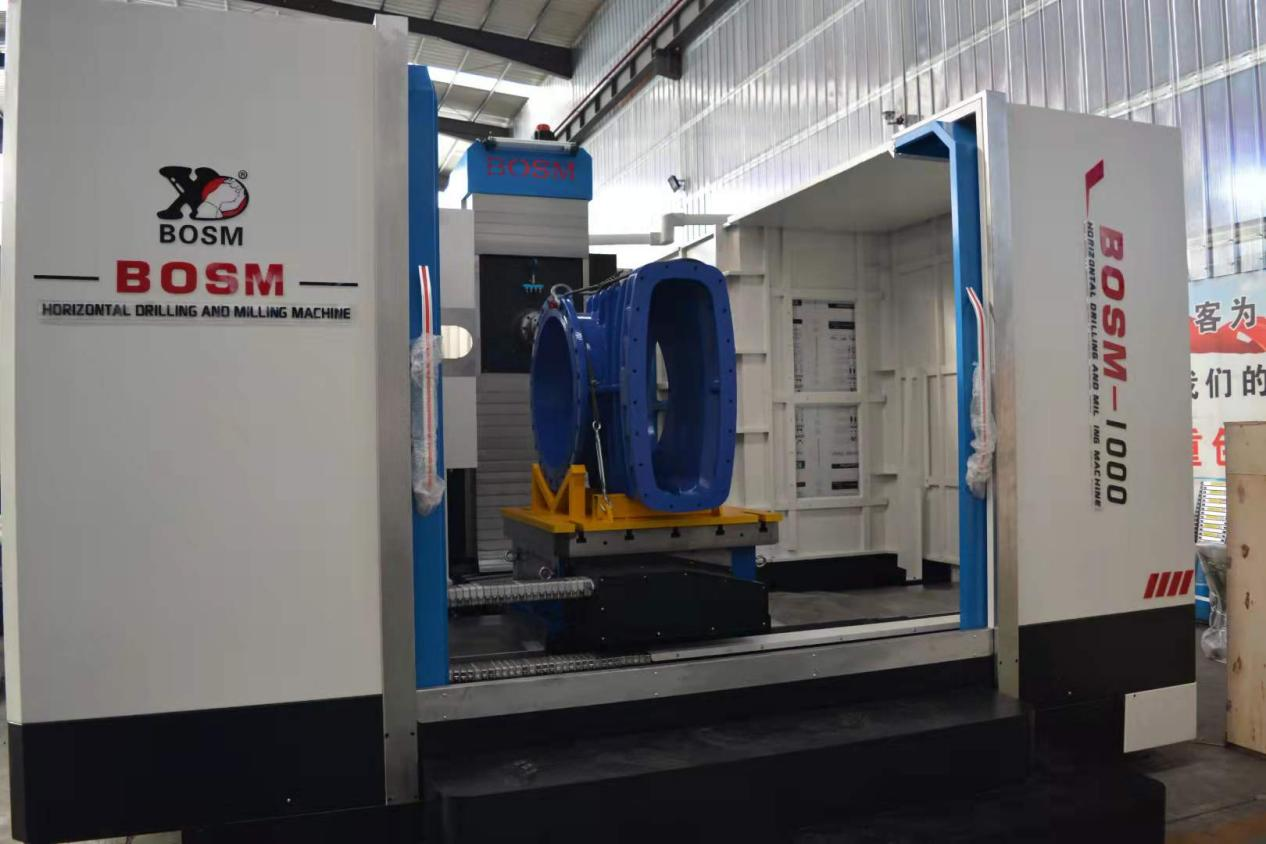
Для трохмернага памеру клапана/рэдуктара больш за 800 мм, чатырохбаковага абошматбаковая апрацоўкаПатрабуецца паваротнае пазіцыянаванне і індэксаванне дэталяў для хуткага свідравання. Адтуліна такіх шматгранных дэталяў клапанаў звычайна меншая за 50 мм, таму патрабуецца фрэзераванне і расточванне. У адпаведнасці з тэхналагічнымі патрабаваннямі ўсталёўваецца квадратны працоўны стол 1 м * 1 м або індэксная пласціна з лічбавым праграмным кіраваннем φ1,2 м з дакладнасцю індэксавання 0,001 градуса, і жалезны рэжучы інструмент можа аўтаматычна апускацца ў разец для лёгкай рэзкі.
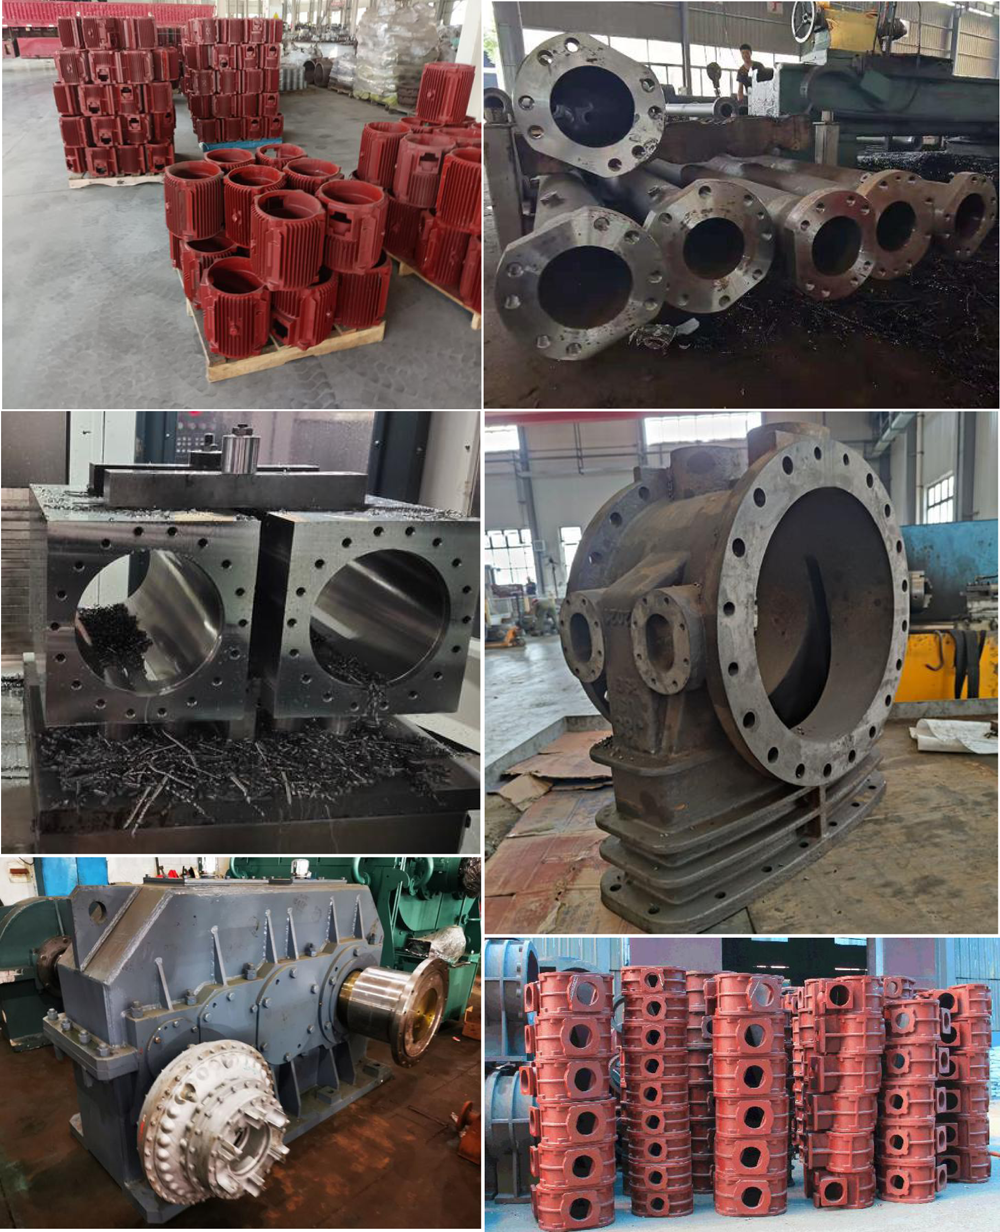
Схема апрацоўкі дэталяў
Час публікацыі: 19 лістапада 2021 г.