


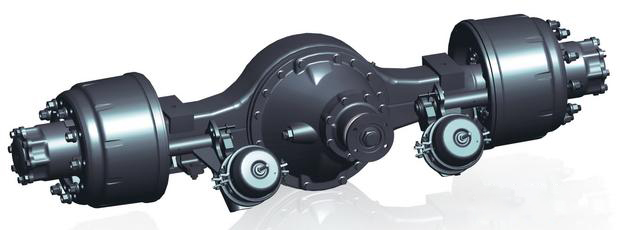
Восі з коламі з абодвух бакоў хадавой часткі (рамы) сумесна называюцца аўтамабільнымі восямі, а восі з прываднымі магчымасцямі звычайна называюцца восямі. Асноўнае адрозненне паміж імі заключаецца ў тым, ці ёсць прывад пасярэдзіне восі (восі). У гэтай працы аўтамабільная вось з прывадным блокам называецца аўтамабільнай воссю, а транспартны сродак без прывада — аўтамабільнай воссю, каб паказаць розніцу.
З ростам попыту на лагістыку і транспарт перавага аўтамабільных восяў, асабліва прычэпаў і паўпрычэпаў, у прафесійных перавозках і спецыяльных аперацыях становіцца ўсё больш відавочнай, і попыт на рынку значна павялічыўся.
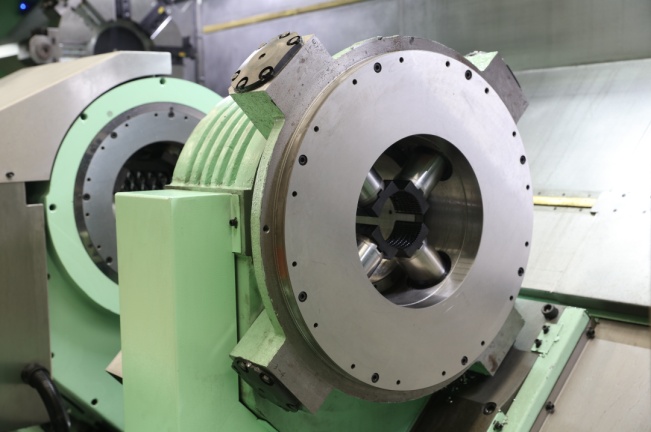
Гэтая тэхналогія аналізуе працэс апрацоўкі восі і спадзяецца дапамагчы кліентам выбраць больш прыдатны станок з ЧПУ.
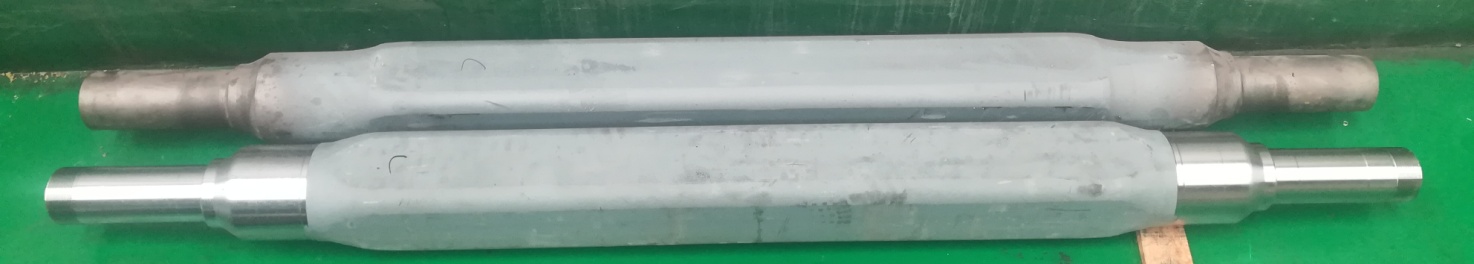
Новы вытворчы працэс аўтамабільнай восі:
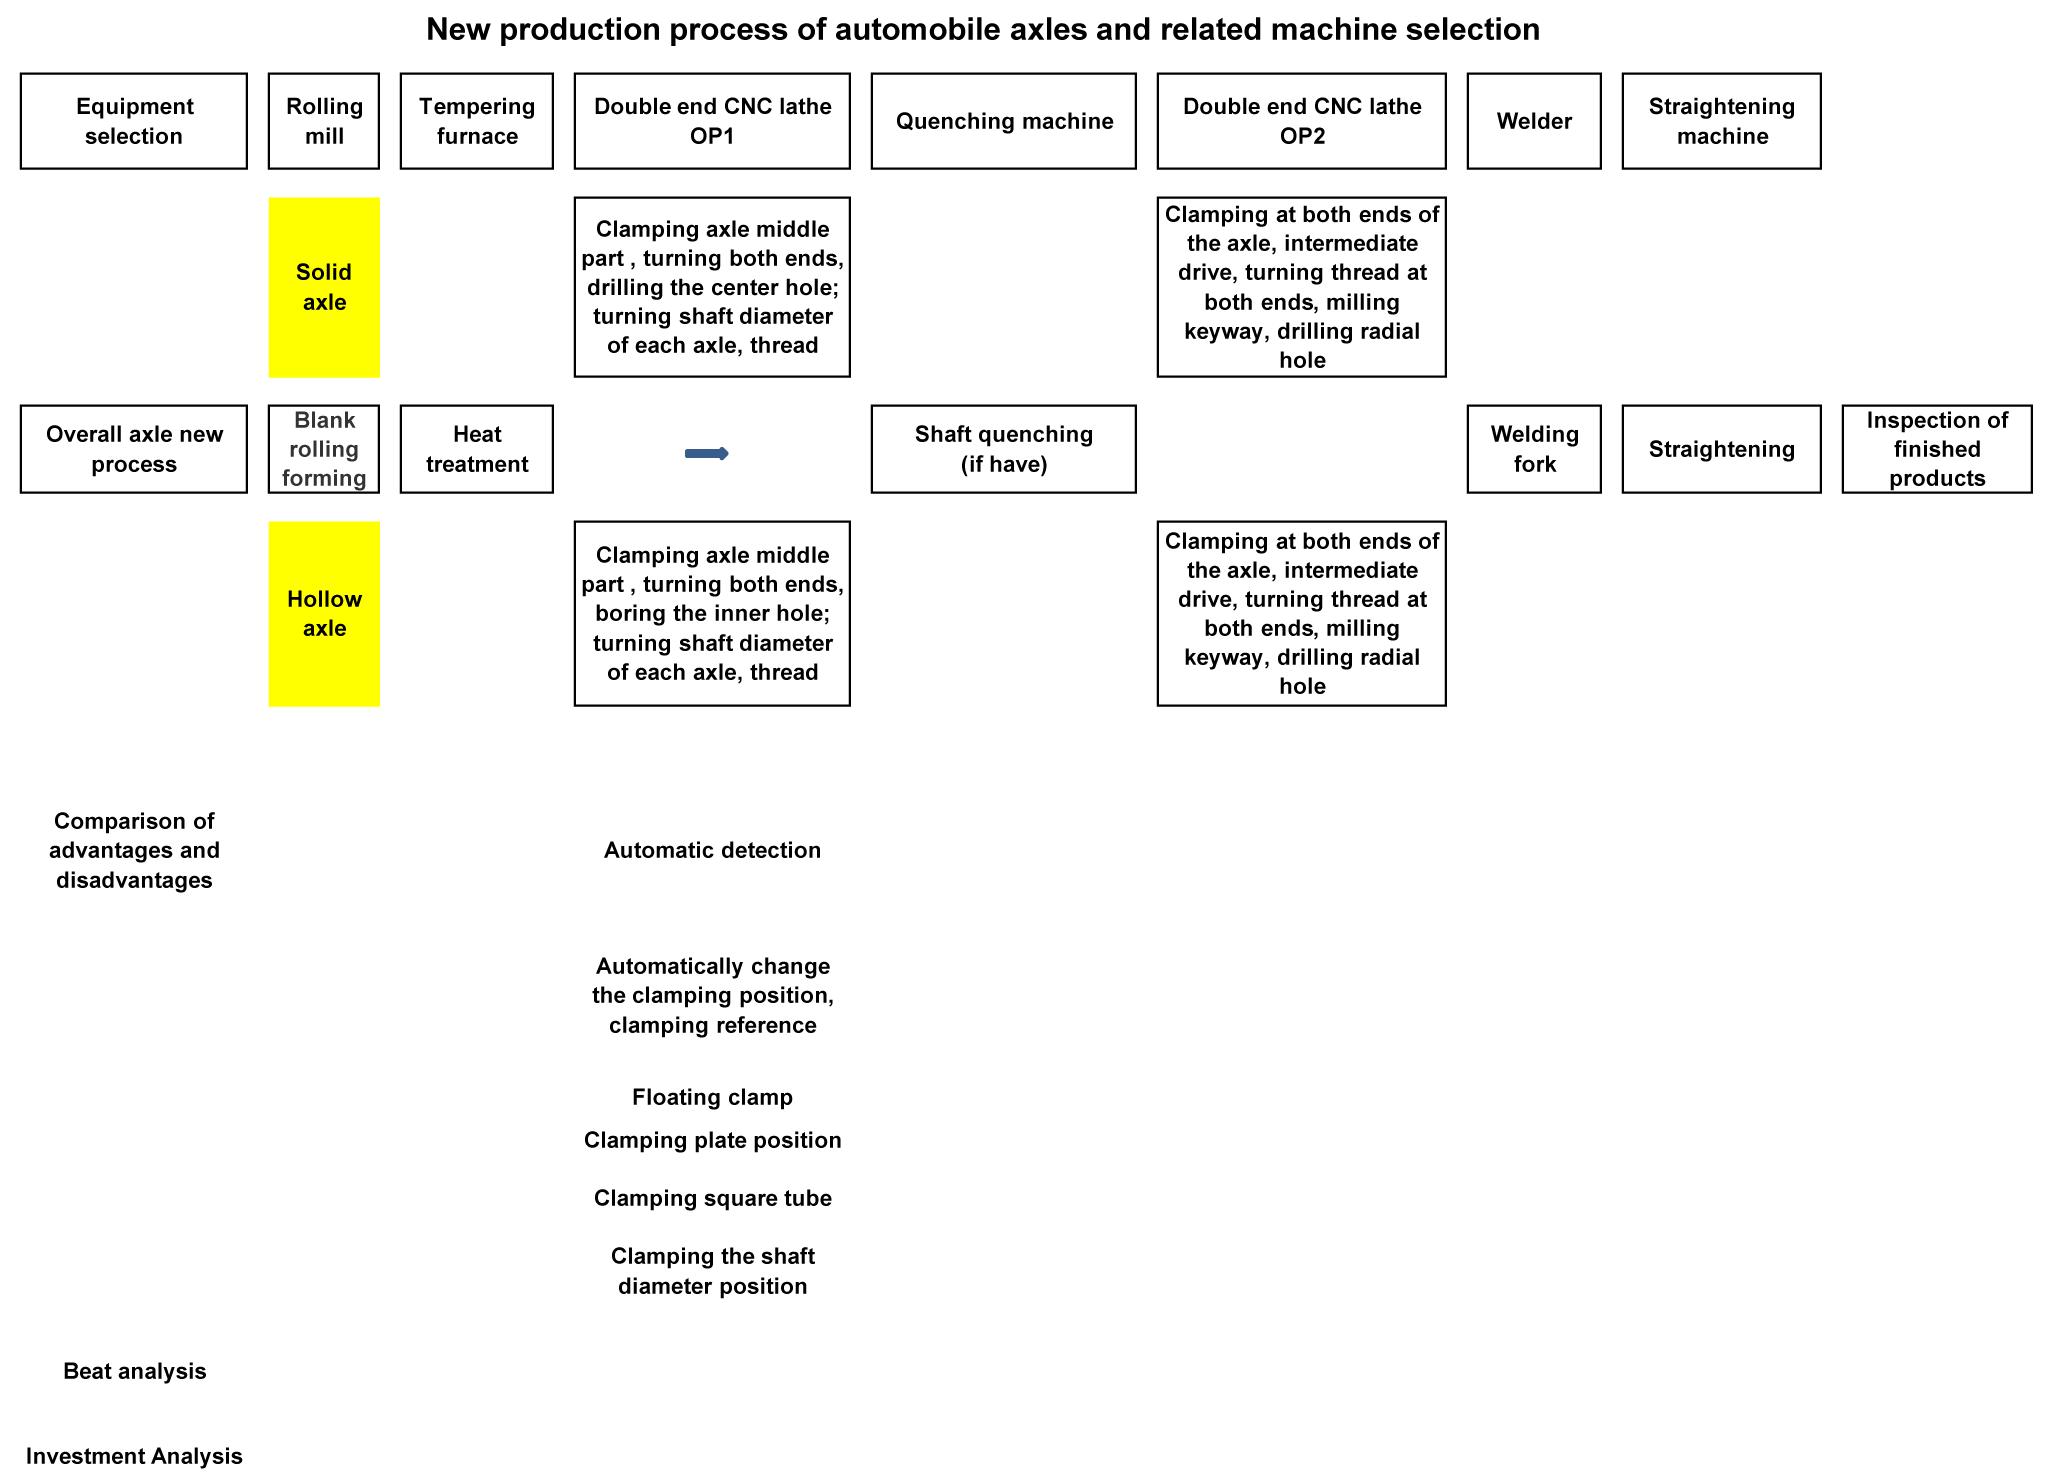
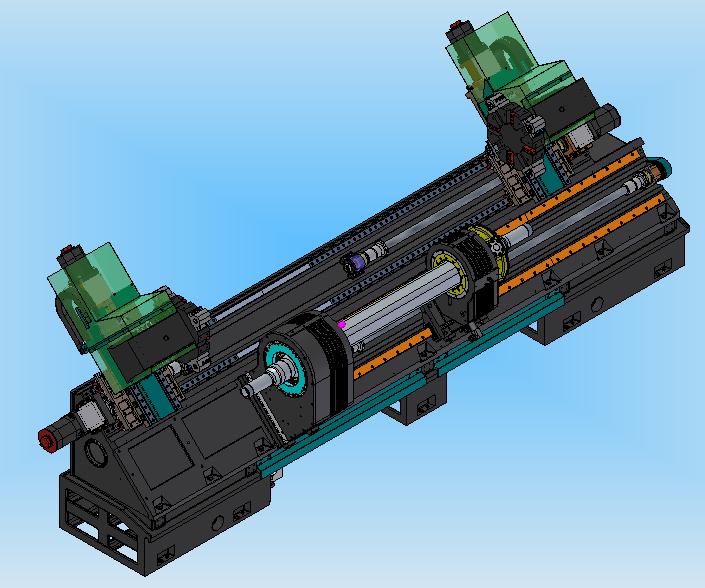
З новага вытворчага працэсу фрэзерны станок, які выкарыстоўваецца для апрацоўкі (суцэльная вось) або двухбаковага свідравальнага станка (полая вось), а таксама такарны станок з ЧПУ, традыцыйны фрэзерны станок OP1, такарны станок OP2, OP3 і нават свідравальна-фрэзерны станок OP5, можа быць заменены двухбаковым такарным станком з ЧПУ OP1.
Для цвёрдых восяў, дыяметр вала якіх не патрабуе загартоўкі, усю апрацоўку можна выканаць за адзін раз, у тым ліку фрэзераванне шпоначных пазов і свідраванне радыяльных адтулін. Для полых восяў, дыяметр вала якіх не патрабуе загартоўкі, можна рэалізаваць аўтаматычны стандарт заціску на станку, і ўсю апрацоўку можна выканаць на адным станку.
Выбар двухбаковых такарных станкоў з ЧПУ для апрацоўкі восяў значна скарачае маршрут апрацоўкі, а таксама скароціць тып і колькасць абраных станкоў.
Перавага і асаблівасць новай машыны для выбару працэсу:
1) Канцэнтрацыя працэсу, скарачэнне часу заціску нарыхтоўкі, скарачэнне часу дапаможнай апрацоўкі, выкарыстанне тэхналогіі адначасовай апрацоўкі на абодвух канцах, эфектыўнасць вытворчасці значна паляпшаецца.
2) Аднаразовае зацісканне, адначасовая апрацоўка з абодвух канцоў паляпшае дакладнасць апрацоўкі і сувосевасць восі.
3) Скараціць вытворчы працэс, паменшыць абарачальнасць дэталяў на вытворчай пляцоўцы, павысіць эфектыўнасць выкарыстання пляцоўкі і дапамагчы палепшыць арганізацыю і кіраванне вытворчасцю.
4) Дзякуючы выкарыстанню высокаэфектыўнага тэхналагічнага абсталявання, яно можа быць абсталявана прыладамі пагрузкі і разгрузкі і прыладамі захоўвання для дасягнення цалкам аўтаматызаванай вытворчасці і зніжэння выдаткаў на працу.
5) Апрацоўваемая дэталь замацавана ў прамежкавым становішчы, заціск надзейны, а крутоўны момант, неабходны для рэзання станка, дастатковы, і можна выконваць вялікую колькасць тачэння.
6) Станок можа быць абсталяваны прыладай аўтаматычнага выяўлення, асабліва для полай восі, што можа забяспечыць аднастайную таўшчыню восі пасля апрацоўкі.
7) Для полых восяў, калі ўнутраныя адтуліны на абодвух канцах секвенсара OP1 гатовыя, традыцыйны кліент выкарыстоўвае адзін канец для ўзняцця заціску, а другі канец для зацягвання загатоўкі пры тачэнні з дапамогай задняй бабкі, але памер унутранай адтуліны адрозніваецца. Пры меншай унутранай адтуліне калянасць зацяжкі недастатковая, верхні крутоўны момант недастатковы, і эфектыўнае рэзанне немагчыма.
Для новага двухбаковага такарнага станка з полай воссю, калі ўнутраныя адтуліны на абодвух канцах машыны гатовыя, станок аўтаматычна пераключае рэжым заціску: два канцы выкарыстоўваюцца для зацягвання дэталі, а сярэдні прывад перамяшчае дэталь для перадачы крутоўнага моманту.
8) Шпіндзельная бабка з убудаваным гідраўлічным заціскам дэталі можа перамяшчацца ў напрамку Z станка. Кліент можа фіксаваць становішча ў сярэдняй квадратнай трубе (круглай трубе), становішчы ніжняй пласціны і становішчы дыяметра вала восі па меры неабходнасці.
Выснова:
Улічваючы вышэйзгаданую сітуацыю, выкарыстанне двухбаковых такарных станкоў з ЧПУ для апрацоўкі восяў аўтамабіляў мае значныя перавагі ў параўнанні з традыцыйнымі працэсамі. Гэта перадавая вытворчая тэхналогія, якая можа замяніць традыцыйныя станкі з пункту гледжання вытворчага працэсу і канструкцыі машыны.
Час публікацыі: 15 сакавіка 2021 г.