


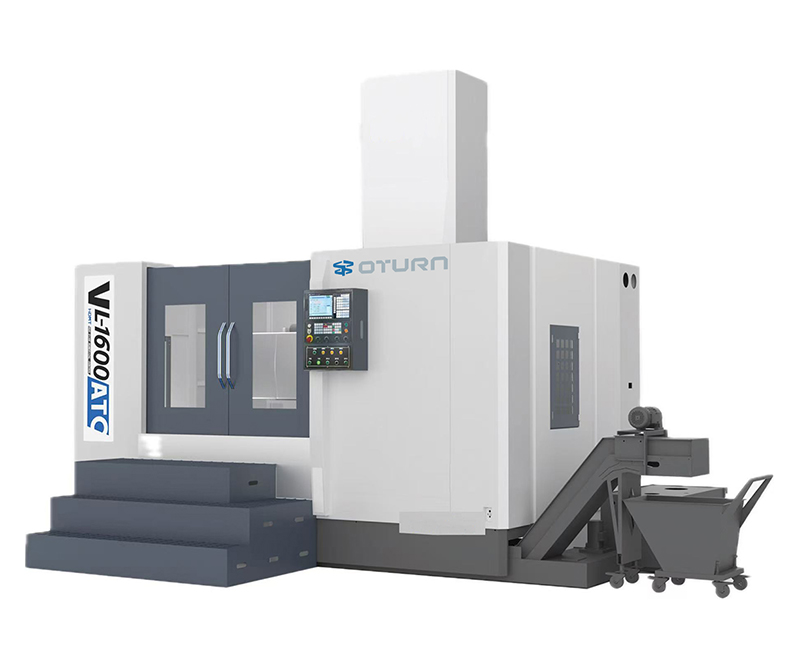
Высокадакладныя вертыкальныя такарныя станкі з ЧПУ, дзякуючы сваёй выдатнай калянасці, вертыкальнаму заціску і магчымасцям апрацоўкі на мікранным узроўні, шырока выкарыстоўваюцца ў такіх галінах, як ступіцы ветраных турбін, корпусы авіяцыйных рухавікоў і корпусы вялікіх падшыпнікаў. Аднак іх дакладнасць надзвычай адчувальная да навакольнага асяроддзя, эксплуатацыі і тэхнічнага абслугоўвання, што патрабуе строгага кантролю і навуковых рашэнняў тыповых праблем для забеспячэння якасці і эфектыўнасці.
I. Апрацоўка адхіленняў памераў або зніжэнне паўтаральнасці
Часта выклікана зносам накіроўвалай рэйкі або ходовага шрубы, цеплавой дэфармацыяй шпіндзеля або няшчыльнымі мацаваннямі. Рашэнні ўключаюць рэгулярную праверку люфту, карэкціроўку параметраў сістэмы або механічную кампенсацыю, папярэдні нагрэў шпіндзеля на працягу 15-30 хвілін, забеспячэнне сілы заціску і падтрыманне чысціні паверхні апорнай дэталі. Пры сур'ёзнай дэфармацыі патрабуецца лазерная каліброўка і паўторнае выпрабаванне падмурка.
II. Дрэнная шурпатасць паверхні або сляды вібрацыі
У асноўным выклікана зносам інструмента, няправільнымі параметрамі тачэння, дрэнным дынамічным балансам шпіндзеля або знешняй вібрацыяй. Рашэнні ўключаюць выкарыстанне высокатрывалых трымальнікаў інструмента, замену затупленых пласцін, аптымізацыю параметраў тачэння, праверку папярэдняга нацяжэння падшыпнікаў, пазбяганне моцных крыніц вібрацыі і забеспячэнне ўстойлівага падмурка.
III. Перагрэў шпіндзеля або анамальнае павышэнне тэмпературы
Выкліканахуткасны паварот, што ўплывае на дакладнасць апрацоўкі і нават выклікае ахоўнае адключэнне. Для забеспячэння аптымальнай прадукцыйнасці важна падтрымліваць бесперашкодныя контуры астуджэння алеем, чысціню алею і нармальную працу астуджальнай вентылятара. Правільна планаваць цыклы апрацоўкі і выкарыстоўваць маніторынг тэмпературы для аўтаматычнага кіравання нагрузкай.
IV. Нестабільны ціск у гідраўлічнай/пнеўматычнай сістэме
Няўдачы ў зацісканні часта выклікаюцца забруджваннем алеем, старэннем ушчыльняльнікаў або ўцечкай газу. Рэкамендуецца замяняць гідраўлічны алей і фільтр кожныя шэсць месяцаў, рэгулярна правяраць змазку і дрэнаж пнеўматычных кампанентаў, а таксама кантраляваць падтрыманне ціску для своечасовага рамонту.
Сігналы трывогі або перапынкі сувязі сістэмы V.CNC
«Выход сервапрывада за межы дапушчальнага значэння» або «страта сігналу энкодэра» часта выкліканыя дрэнным экранаваннем кабеля, зазямленнем або праблемамі з акумулятарам. Аддзяліце лінію зваротнай сувязі ад лініі харчавання, заменіце рэзервовы акумулятар і выкарыстоўвайце дыягнастычныя інструменты для ліквідацыі няспраўнасцей абсталявання і праграмнага забеспячэння.
Веданне гэтых тыповых праблем і іх рашэнняў мае вырашальнае значэнне для забеспячэння якасці апрацоўкі і стабільнай працы высокадакладныхвертыкальны станок з ЧПУНавуковае кіраванне і рэгулярныя праверкі аднолькава неабходныя для тэхнічнага абслугоўвання абсталявання і павышэння эфектыўнасці вытворчасці.
Часта задаваныя пытанні
Якія тыпы дэталяў падыходзяць для вертыкальнага такарнага станка з ЧПУ?
Падыходзіць для вялікіх, цяжкіх дыскападобных і цыліндрычных дэталяў, такіх як ступіцы ветраных турбін, корпусы авіяцыйных рухавікоў і корпусы вялікіх падшыпнікаў.
Як забяспечыць дакладнасць апрацоўкі на вертыкальным такарным станку з ЧПУ?
Належнае абслугоўванне механічных кампанентаў мае важнае значэнне, у тым ліку папярэдні нагрэў шпіндзеля, шчыльнае зацісканне дэталі і рэгулярная каліброўка накіроўвалых і ходавых шруб.
Якія ключавыя моманты штодзённага абслугоўвання вертыкальнага такарнага станка з ЧПУ?
Падтрымлівайце гідраўлічную сістэму і сістэму змазкі ў нармальным стане, рэгулярна мяняйце гідраўлічны алей, чысціце сістэму астуджэння і рамантуйце электрычныя кампаненты.
Час публікацыі: 25 лістапада 2025 г.