


Вертыкальны такарна-фрэзерны цэнтр з ЧПУ для кампазітных матэрыялаў ATC 1250/1600


Асаблівасці
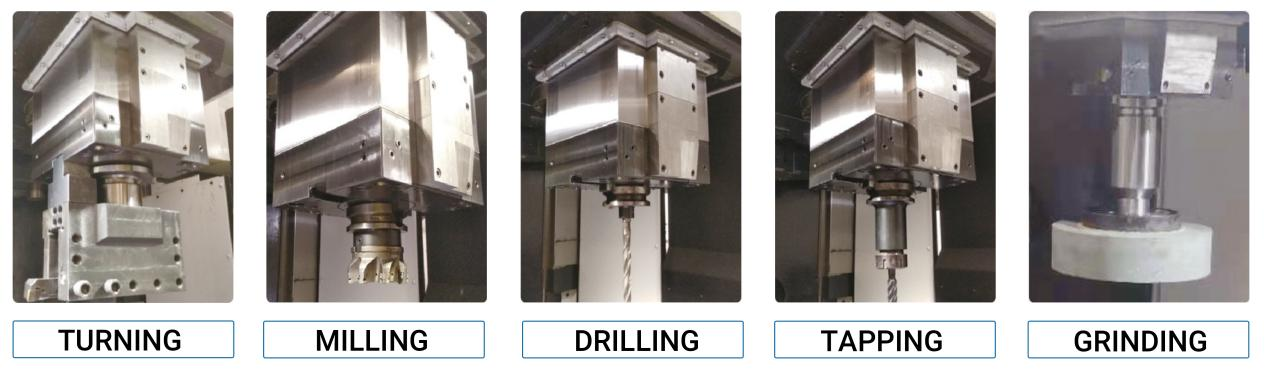
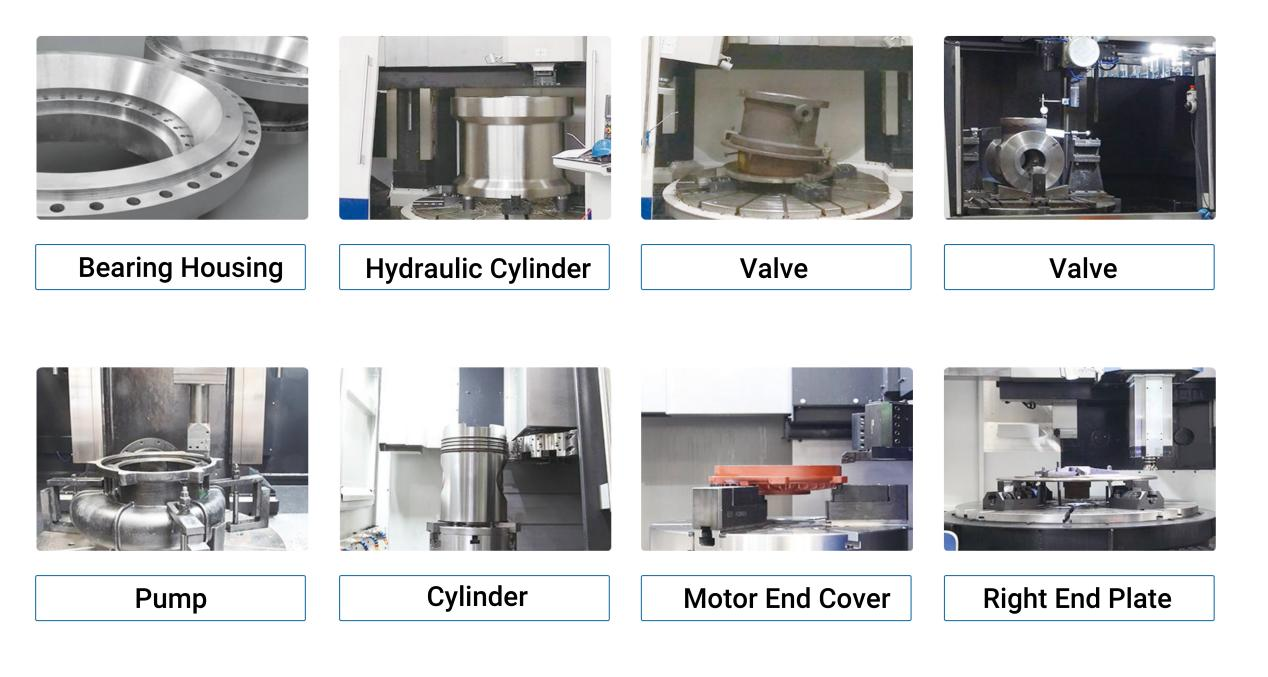
Высокакрутоўны шпіндзель з воссю C-рычагом дазваляе выконваць складаную апрацоўку, такую як тачэнне, фрэзераванне, расточванне, свідраванне, шліфаванне і нарэзка разьбы і г.д.
што можа зрабіць апрацоўку нарыхтоўкі аднаразовай, павысіць дакладнасць і павысіць эфектыўнасць.
КАНТРОЛЬ СТАБІЛЬНАСЦІ АСНОЎНЫХ КАМПАНЕНТАЎ
● Аптымізаваная структурная канструкцыя
3D-дызайн, навуковая планіроўка і аптымальная калянасць.
● Матэрыял для адліўкі
Высокаякасная сыравіна для адлівак.
● Натуральнае старэнне
Доўгатэрміновае цыклічнае папярэдняе захоўванне адлівак для зняцця ўнутраных напружанняў.
● Працэс тэрмічнай апрацоўкі
Усе адліўкі праходзяць тэрмічную апрацоўку.
● Вібрацыйнае старэнне
Выконваецца двойчы падчас чарнавой і паўчыставой апрацоўкі для поўнага зняцця напружанняў у ліцці.
Шпіндзель
● Кароткі шпіндзель
Кароткі шпіндзель застаецца нерухомым, што забяспечвае высокую канцэнтрычнасць і дакладнасць кручэння.
● Цэнтравальны шпіндзель
Цяжкі падшыпнік NN30: упорны шарыкавы падшыпнік можа вытрымліваць максімальную нагрузку 8 тон.
● Рэзка высокай магутнасці
Палепшаны грузападымальнасць і дакладнасць станка, што дазваляе дасягнуць магутнасці рэзання ў цяжкіх умовах эксплуатацыі з улікам крутоўнага моманту.
СЛУЖНАЯ БАРАНА
● Накіроўвалыя з каванай легаванай сталі
Слізгальны плашч выраблены з высокатрывалай легаванай сталі, імпартаванай з Германіі. Пасля дакладнага шліфавання паверхня накіроўвалай апрацоўваецца ультрагукавой загартоўкай і дакладнай шліфавальнай апрацоўкай. Ён мае вельмі вялікае квадратнае папярочнае сячэнне, што павялічвае калянасць больш чым на 30% у параўнанні з чыгуннымі слізгальнымі плашчамі.
Апрацоўка глыбокіх адтулін
● Высокая калянасць
Высокажорсткі квадратны слізгальны плашч больш падыходзіць для апрацоўкі глыбокіх адтулін. Мінімальны дыяметр для апрацоўкі глыбокіх адтулін складае 350 мм.
ЧАСОПІС ІНСТРУМЕНТАЎ
● Высокая надзейнасць
Стандартна ён пастаўляецца з 12-шпіндзельным і, дадаткова, з 16-шпіндзельным высоканадзейным аўтаматычным інструментальным крамай BT50. Змена інструментаў зручная, з максімальнай вагой інструмента 50 кг і максімальнай нагрузкай інструментальнага крамы 560 кг, што задавальняе розныя патрэбы апрацоўкі.
ВЫСОКАДАКЛАДНАЕ ІНДЭКСАВАННЕ ПА ВОСІ C
● Высокая надзейнасць
Абсталяваны высокадакладнымі серварухавікамі, якія спалучаны з высокадакладнымі тайваньскімі шасцярнямі. Дзякуючы зваротнай сувязі па рашотцы і ліквідацыі люфту падвойнай шасцярні, ён забяспечвае высокадакладнае індэксаванне. Дакладнасць пазіцыянавання восі C можа дасягаць 5 кутніх секунд. Ён можа бесперапынна апрацоўваць шматбаковыя і кулачковыя профілі, ідэальна інтэгруючыся з такарнымі станкамі і апрацоўчымі цэнтрамі.
КАЛОНКА
● Матэрыял
Калона выраблена з высакаякаснага чыгуну Meehanite і праходзіць другасны адпал для ліквідацыі ўнутраных напружанняў, што забяспечвае доўгатэрміновую дакладнасць.
● Высокажорсткая калона, усталяваная на падставе, з высокай калянасцю злучэння, што ліквідуе ўплыў падмурка на калону.
Шырокая адлегласць паміж накіроўвалымі, з вялікай адлегласцю паміж двума накіроўвалымі калонамі і ўнутранай трохкутнай канструкцыяй рэбраў, што мінімізуе дэфармацыю падчас інтэнсіўнага рэзання.
Папярочная бэлька
● Высокадакладная папярочная бэлька можа свабодна рухацца ўверх і ўніз. Пасля рэгулявання яна аўтаматычна заціскаецца чатырма гідраўлічнымі цыліндрамі з высокай сілай заціску, што забяспечвае дакладнасць апрацоўкі.
ШАРЫКАВЫ ВІНТ
● Высоканадзейная стандартная накіроўвалая і шрубавая пара з імпартнымі ролікавымі накіроўвалымі. Валодаючы высокай грузападымальнасцю і дакладнасцю, яна мае высакахуткасны, ціхі шарыкавы шруба з ідэальным падаўленнем тэмпературы і высокай надзейнасцю.
ІНСТРУМЕНТАЛЬНЫ ПОСТ
Высокая дакладнасць пазіцыянавання. Выкарыстанне трымальніка інструмента BT50 з высокай сілай заціску, пазіцыянаванне пласціны тыпу "сабака" тайваньскай вытворчасці і цэнтральная падача астуджальнай вадкасці забяспечваюць высокі крутоўны момант пры рэзцы і астуджэнне інструмента падчас апрацоўкі.
Тэхнічныя характарыстыкі
| Прадмет/мадэль | адзінка | АТС1250 | АТС1600 |
| Дыяпазон апрацоўкі | |||
| Максімальны дыяметр павароту | mm | φ1250 | φ1600 |
| Максімальны дыяметр кручэння | mm | φ1350 | φ1650 |
| Максімальная вышыня апрацоўванай дэталі | mm | 1200 | 1000 |
| Максімальная вага апрацоўванай дэталі | kg | 5000 | 8000 |
| Падарожжы | |||
| Перамяшчэнне па восі X | mm | 1000 | 1000 |
| Рух па восі Z | mm | 800 | 800 |
| Працоўны стол | |||
| Дыяметр працоўнага стала | mm | φ1100 | φ1400 |
| Дыяпазон хуткасцей шпіндзеля | аб/мін | 1~300 | 1~230 |
| Максімальная хуткасць восі C | аб/мін | 3 | 2 |
| Узроўні хуткасці шпіндзеля | / | бясконца зменная | бясконца зменная |
| Магутнасць галоўнага рухавіка | kW | 30 | 37 |
| Фрэзерны шпіндзель | |||
| Хуткасць шпіндзеля | аб/мін | 1~2000 | 1~2000 год |
| Магутнасць рухавіка шпіндзеля | kW | 15 | 15 |
| Тэхнічныя характарыстыкі трымальніка інструмента |
| БТ50 | БТ50 |
| Тэхнічныя характарыстыкі нацяжных штыфтоў |
| 45° | 45° |
| Папярочны разрэз слізгальнага плашкі | mm | 240×240 | 240×240 |
| Магутнасць перапрацоўкі | |||
| Максімальны крутоўны момант шпіндзеля | Nm | 12000 | 16000 |
| Максімальны ход папярочнай бэлькі | mm | 1000 | 1000 |
| Хуткасць | |||
| Хуткасць хуткага перамяшчэння X/Z | м/мін | 5 | 5 |
| Хуткасць падачы рэзання | мм/мін | 0,1~2000 год | 0,1~2000 год |
| Часопіс інструментаў | |||
| Пазіцыі інструментаў |
| 12 | 12 |
| Памер стойкі інструмента | mm | 32×32 | 32×32 |
| Максімальны памер інструмента | mm | 300 | 300 |
| Максімальная вага інструмента | kg | 30 | 30 |
| Максімальная вага загрузкі інструмента | kg | 20 | 20 |
| Іншыя | |||
| Агульная магутнасць машыны | kW | 65 | 65 |
| Габарытныя памеры (Д×Ш×В) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Чыстая вага (прыблізна) | Kg | 17000 | 20000 |
Прыклад апрацоўкі
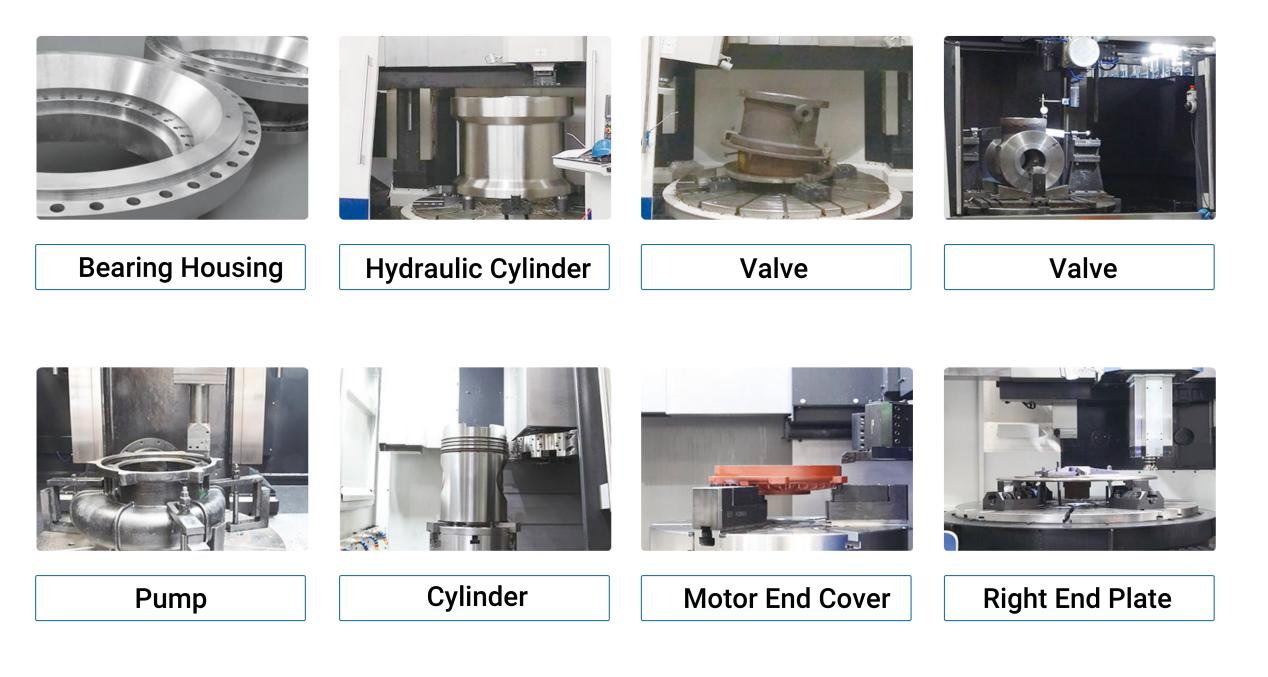
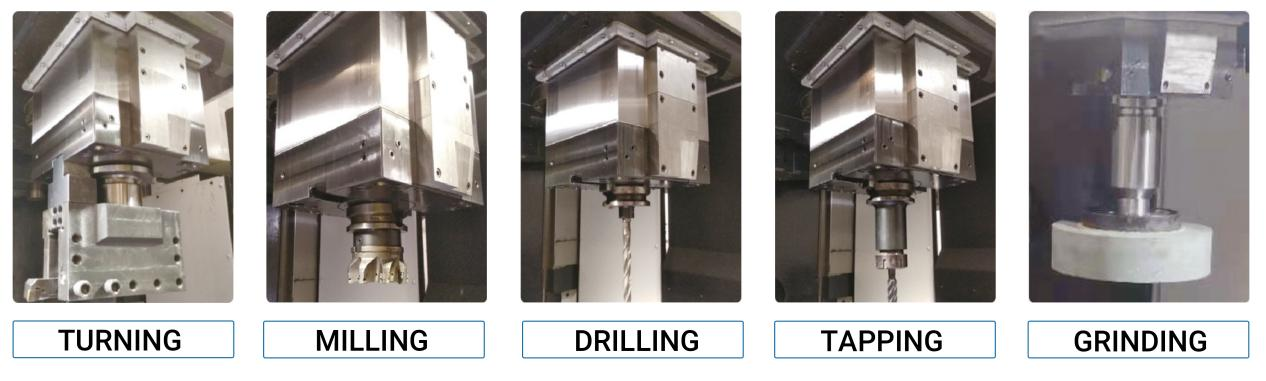
Высокакрутоўны шпіндзель з воссю C-рычагом дазваляе выконваць складаную апрацоўку, такую як тачэнне, фрэзераванне, расточванне, свідраванне, шліфаванне і нарэзка разьбы і г.д.
што можа зрабіць апрацоўку нарыхтоўкі аднаразовай, павысіць дакладнасць і павысіць эфектыўнасць.
КАНТРОЛЬ СТАБІЛЬНАСЦІ АСНОЎНЫХ КАМПАНЕНТАЎ
● Аптымізаваная структурная канструкцыя
3D-дызайн, навуковая планіроўка і аптымальная калянасць.
● Матэрыял для адліўкі
Высокаякасная сыравіна для адлівак.
● Натуральнае старэнне
Доўгатэрміновае цыклічнае папярэдняе захоўванне адлівак для зняцця ўнутраных напружанняў.
● Працэс тэрмічнай апрацоўкі
Усе адліўкі праходзяць тэрмічную апрацоўку.
● Вібрацыйнае старэнне
Выконваецца двойчы падчас чарнавой і паўчыставой апрацоўкі для поўнага зняцця напружанняў у ліцці.
Шпіндзель
● Кароткі шпіндзель
Кароткі шпіндзель застаецца нерухомым, што забяспечвае высокую канцэнтрычнасць і дакладнасць кручэння.
● Цэнтравальны шпіндзель
Цяжкі падшыпнік NN30: упорны шарыкавы падшыпнік можа вытрымліваць максімальную нагрузку 8 тон.
● Рэзка высокай магутнасці
Палепшаны грузападымальнасць і дакладнасць станка, што дазваляе дасягнуць магутнасці рэзання ў цяжкіх умовах эксплуатацыі з улікам крутоўнага моманту.
СЛУЖНАЯ БАРАНА
● Накіроўвалыя з каванай легаванай сталі
Слізгальны плашч выраблены з высокатрывалай легаванай сталі, імпартаванай з Германіі. Пасля дакладнага шліфавання паверхня накіроўвалай апрацоўваецца ультрагукавой загартоўкай і дакладнай шліфавальнай апрацоўкай. Ён мае вельмі вялікае квадратнае папярочнае сячэнне, што павялічвае калянасць больш чым на 30% у параўнанні з чыгуннымі слізгальнымі плашчамі.
Апрацоўка глыбокіх адтулін
● Высокая калянасць
Высокажорсткі квадратны слізгальны плашч больш падыходзіць для апрацоўкі глыбокіх адтулін. Мінімальны дыяметр для апрацоўкі глыбокіх адтулін складае 350 мм.
ЧАСОПІС ІНСТРУМЕНТАЎ
● Высокая надзейнасць
Стандартна ён пастаўляецца з 12-шпіндзельным і, дадаткова, з 16-шпіндзельным высоканадзейным аўтаматычным інструментальным крамай BT50. Змена інструментаў зручная, з максімальнай вагой інструмента 50 кг і максімальнай нагрузкай інструментальнага крамы 560 кг, што задавальняе розныя патрэбы апрацоўкі.
ВЫСОКАДАКЛАДНАЕ ІНДЭКСАВАННЕ ПА ВОСІ C
● Высокая надзейнасць
Абсталяваны высокадакладнымі серварухавікамі, якія спалучаны з высокадакладнымі тайваньскімі шасцярнямі. Дзякуючы зваротнай сувязі па рашотцы і ліквідацыі люфту падвойнай шасцярні, ён забяспечвае высокадакладнае індэксаванне. Дакладнасць пазіцыянавання восі C можа дасягаць 5 кутніх секунд. Ён можа бесперапынна апрацоўваць шматбаковыя і кулачковыя профілі, ідэальна інтэгруючыся з такарнымі станкамі і апрацоўчымі цэнтрамі.
КАЛОНКА
● Матэрыял
Калона выраблена з высакаякаснага чыгуну Meehanite і праходзіць другасны адпал для ліквідацыі ўнутраных напружанняў, што забяспечвае доўгатэрміновую дакладнасць.
● Высокажорсткая калона, усталяваная на падставе, з высокай калянасцю злучэння, што ліквідуе ўплыў падмурка на калону.
Шырокая адлегласць паміж накіроўвалымі, з вялікай адлегласцю паміж двума накіроўвалымі калонамі і ўнутранай трохкутнай канструкцыяй рэбраў, што мінімізуе дэфармацыю падчас інтэнсіўнага рэзання.
Папярочная бэлька
● Высокадакладная папярочная бэлька можа свабодна рухацца ўверх і ўніз. Пасля рэгулявання яна аўтаматычна заціскаецца чатырма гідраўлічнымі цыліндрамі з высокай сілай заціску, што забяспечвае дакладнасць апрацоўкі.
ШАРЫКАВЫ ВІНТ
● Высоканадзейная стандартная накіроўвалая і шрубавая пара з імпартнымі ролікавымі накіроўвалымі. Валодаючы высокай грузападымальнасцю і дакладнасцю, яна мае высакахуткасны, ціхі шарыкавы шруба з ідэальным падаўленнем тэмпературы і высокай надзейнасцю.
ІНСТРУМЕНТАЛЬНЫ ПОСТ
Высокая дакладнасць пазіцыянавання. Выкарыстанне трымальніка інструмента BT50 з высокай сілай заціску, пазіцыянаванне пласціны тыпу "сабака" тайваньскай вытворчасці і цэнтральная падача астуджальнай вадкасці забяспечваюць высокі крутоўны момант пры рэзцы і астуджэнне інструмента падчас апрацоўкі.
| Прадмет/мадэль | адзінка | АТС1250 | АТС1600 |
| Дыяпазон апрацоўкі | |||
| Максімальны дыяметр павароту | mm | φ1250 | φ1600 |
| Максімальны дыяметр кручэння | mm | φ1350 | φ1650 |
| Максімальная вышыня апрацоўванай дэталі | mm | 1200 | 1000 |
| Максімальная вага апрацоўванай дэталі | kg | 5000 | 8000 |
| Падарожжы | |||
| Перамяшчэнне па восі X | mm | 1000 | 1000 |
| Рух па восі Z | mm | 800 | 800 |
| Працоўны стол | |||
| Дыяметр працоўнага стала | mm | φ1100 | φ1400 |
| Дыяпазон хуткасцей шпіндзеля | аб/мін | 1~300 | 1~230 |
| Максімальная хуткасць восі C | аб/мін | 3 | 2 |
| Узроўні хуткасці шпіндзеля | / | бясконца зменная | бясконца зменная |
| Магутнасць галоўнага рухавіка | kW | 30 | 37 |
| Фрэзерны шпіндзель | |||
| Хуткасць шпіндзеля | аб/мін | 1~2000 | 1~2000 |
| Магутнасць рухавіка шпіндзеля | kW | 15 | 15 |
| Тэхнічныя характарыстыкі трымальніка інструмента | БТ50 | БТ50 | |
| Тэхнічныя характарыстыкі нацяжных штыфтоў | 45° | 45° | |
| Папярочны разрэз слізгальнага плашкі | mm | 240×240 | 240×240 |
| Магутнасць перапрацоўкі | |||
| Максімальны крутоўны момант шпіндзеля | Nm | 12000 | 16000 |
| Максімальны ход папярочнай бэлькі | mm | 1000 | 1000 |
| Хуткасць | |||
| Хуткасць хуткага перамяшчэння X/Z | м/мін | 5 | 5 |
| Хуткасць падачы рэзання | мм/мін | 0,1~2000 | 0,1~2000 |
| Часопіс інструментаў | |||
| Пазіцыі інструментаў | 12 | 12 | |
| Памер стойкі інструмента | mm | 32×32 | 32×32 |
| Максімальны памер інструмента | mm | 300 | 300 |
| Максімальная вага інструмента | kg | 30 | 30 |
| Максімальная вага загрузкі інструмента | kg | 20 | 20 |
| Іншыя | |||
| Агульная магутнасць машыны | kW | 65 | 65 |
| Габарытныя памеры (Д×Ш×В) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Чыстая вага (прыблізна) | Kg | 17000 | 20000 |
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...