


Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600


Асаблівасці
I. Высокатрывалая канструкцыя
Станок мае нізкі цэнтр цяжару і інтэгральную канструкцыю корпуса, што забяспечвае структурную ўстойлівасць. У спалучэнні з лінейнымі накіроўвалымі вялікага памеру і шматслаёвымі апорамі гэта значна паляпшае калянасць рэзання і дынамічную ўстойлівасць.
Восі X/Y/Z выкарыстоўваюць шарыкавыя шрубы з вялікім ходам, што дазваляе дасягнуць высокахуткаснага пазіцыянавання і ўстойлівай дакладнасці.
II. Высокахуткасныя і высокаэфектыўныя рухавыя характарыстыкі
Хуткасць хуткага перамяшчэння па восі XYZ дасягае 60 м/мін, а змена інструмента займае ўсяго 5 секунд.
Серварухавік з інструментальным крамай можа папярэдне выбраць наступны інструмент падчас апрацоўкі, што дазваляе непасрэдна ўключаць яго без чакання і скарачаць час, не звязаны з рэзкай.
Падчас змены інструмента шпіндзеля чацвёртая і пятая восі сінхронна пазіцыянуюцца, што дазваляе працягваць апрацоўку адразу пасля змены інструмента, дасягаючы больш хуткага пазіцыянавання і скарачэння цыклаў апрацоўкі.
Высокахуткасная падача і інтэлектуальная змена інструментаў працуюць разам, каб значна павысіць агульную эфектыўнасць цыклу станка.
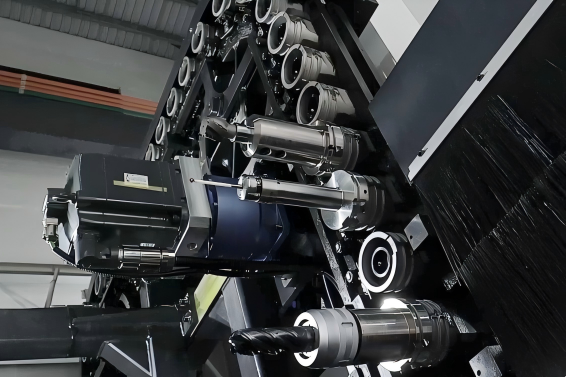
III. Сістэма шпіндзеля з падвойнай апорай
Станок абсталяваны двухкантактнай канструкцыяй шпіндзеля HSK-A100 з максімальнай хуткасцю 10 000 абаротаў у хвіліну і максімальным круцільным момантам 320 Н·м.
Інтэграваная канструкцыя шпіндзеля эфектыўна падаўляе цеплавую дэфармацыю і вібрацыю, забяспечваючы стабільную дакладнасць і выдатную якасць паверхні на высокіх хуткасцях.
Двухкантактная канструкцыя забяспечвае выдатную калянасць падчас інтэнсіўнага рэзання, скарачаючы час апрацоўкі і падаўжаючы тэрмін службы шпіндзеля і інструмента.
Убудаваная цыркуляцыйная тэрмастатычная сістэма кіравання на вонкавым кольцы шпіндзеля бесперапынна рассейвае цяпло, прадухіляючы цеплавы дрэйф і падтрымліваючы высокую дакладнасць.
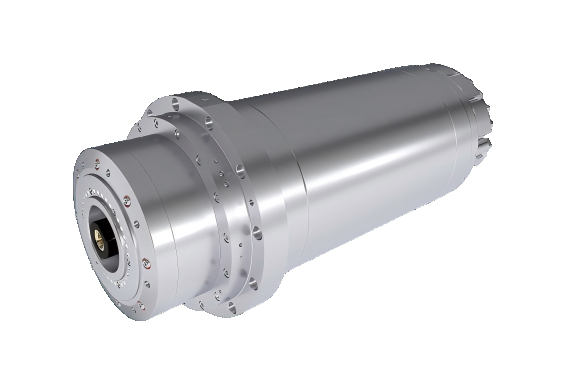
IV. Інтэлектуальная сістэма астуджэння
Астуджальная вадкасць пад высокім ціскам дакладна распыляецца з цэнтральнага адтуліны шпіндзеля да рэжучай абзы інструмента, што забяспечвае эфектыўнае астуджэнне і хуткае выдаленне стружкі.
Сістэма мае рэгуляванне ціску з датчыкам ціску, аўтаматычна рэгулюючы ціск (праграмуемы дыяпазон 30–70 кг/см²) у залежнасці ад змены інструмента і траекторыі, падтрымліваючы пастаянны ціск у кропцы рэзання.
У спалучэнні з тэрмастатычнай сістэмай цыркуляцыі шпіндзеля ўся машына застаецца дакладнай і стабільнай нават пры працяглай працы на высокай хуткасці, што значна падаўжае тэрмін службы як інструментаў, так і шпіндзеля.
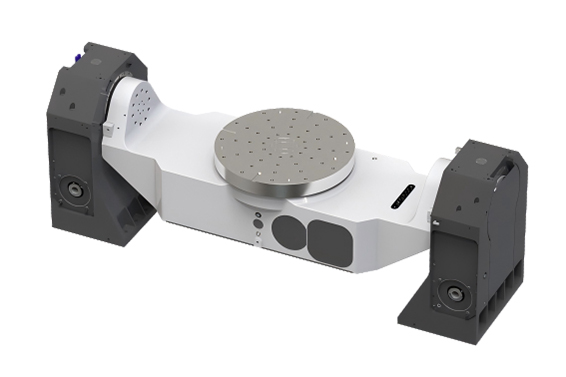
V. Вялікі ход пяцівосевыАдначасоваСтруктура
Выкарыстоўваючы канструкцыю з нізкім сталом і падвойнай паваротнай галоўкай, ён забяспечвае вялікую прастору для апрацоўкі: максімальны дыяметр павароту загатоўкі 1600 мм, вышыня апрацоўкі 550 мм, дыяпазон нахілу ад -140° да +20° і максімальная грузападымальнасць стала 1000 кг.
Вось А выкарыстоўвае падвойную рухавіковую сістэму з падвойным тормазам, што забяспечвае магутны тармазны момант, дакладнае пазіцыянаванне і эфектыўна супрацьдзейнічае супрацьмоманту, выкліканаму інтэнсіўным рэзаннем.
Вось C абсталявана высокадакладнай чарвячнай прываднай канструкцыяй з ролікавым рэдуктарам, што дазваляе дасягнуць нулявога люфту і высокай грузападымальнасці, што цалкам забяспечвае дакладнасць пяцівосевай сінхроннай апрацоўкі.
VI. Аўтаматызацыя і надзейнасць
Працоўны стол мае 12-канальнае паваротнае злучэнне з пнеўматычна-гідраўлічнымі каналамі, што дазваляе аўтаматызаваць такія функцыі, як аўтаматычны заціск, аўтаматычнае кіраванне дзверцамі, аўтаматычнае выяўленне паломкі інструмента, аўтаматычнае астуджэнне распыленнем і выдаленне стружкі.
Шпіндзель абсталяваны 8/12-канальнай сістэмай паваротнага злучэння, якая забяспечвае стабільны гідраўлічны ціск у прыстасаванні падчас апрацоўкі.
Станок таксама мае рэзервовыя інтэрфейсы для выпрабаванняў герметычнасці і налады, што спрыяе будучай інтэлектуальнай вытворчасці і беспілотнай мадэрнізацыі.
Гэтая серыя аўтаматызаваных канфігурацый дазваляе станку працаваць бесперапынна 24/7, забяспечваючы стабільную і эфектыўную вытворчасць.
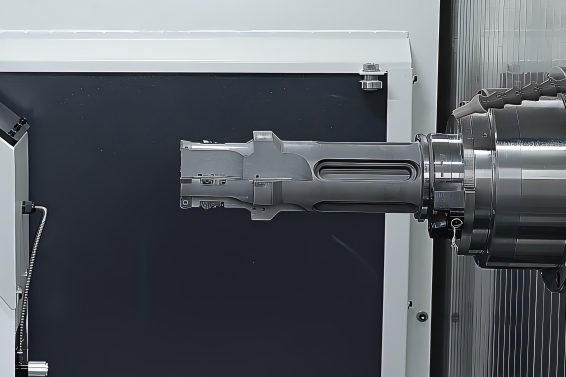
VII. Сістэма хуткаснай перадачы
Уся вось выкарыстоўвае камбінацыю шарыкавых шруб вялікага дыяметра і ролікавых лінейных накіроўвалых, што дазваляе дасягнуць высокай хуткасці руху і высокай калянасці.
Структура прамога прывада серварухавіка ліквідуе люфт трансмісіі, што прыводзіць да больш хуткай рэакцыі і больш дакладнага пазіцыянавання.
Выдатныя характарыстыкі паскарэння і запаволення значна скарачаюць час без рэзання, што прыводзіць да павышэння хуткасці вытворчасці і эфектыўнасці апрацоўкі.
Тэхнічныя характарыстыкі
| Параметры лінейнай восі | ||
| 1 | Дыяпазон ходу па восях X/Y/Z (мм) | 1600/1100/850 |
| Параметры восі кручэння | ||
| 1 | Рух па восі А | -140°~+20° |
| 2 | Рух па восі C | 360° |
| Паток | ||
| 1 | Хуткае перамяшчэнне: м/мін | 60 |
| 2 | Хуткасць падачы рэзання: м/мін | 20 |
| 3 | Хуткае паскарэнне руху: г | 1G |
| Параметры машыны | ||
| 1 | Агульная вышыня (мм) | 4560 |
| 2 | Плошча падлогі (мм) | 3757×3371 |
| 3 | Чыстая вага машыны: т | 22 |
| Параметры працоўнага стала | ||
| 1 | ПрацаПамер: мм | φ800 |
| 2 | Дыяпазон вышыні нарыхтоўкі: мм | 550 |
| 3 | Максімальны дыяметр павароту: мм | 1600 год |
| 4 | Максімальная нагрузка на стол: кг | 1000 |
| Параметры інструментальнага магазіна | ||
| 1 | Ёмістасць інструментальнага магазіна: інструменты | 60 |
| 2 | Час змены інструмента TT: с | 5 |
| 3 | Макс. даўжыня інструмента: мм | 550 |
| 4 | Макс. вага інструмента: кг | 25 |
| Базавая канфігурацыя | ||
| 1 | 5-восевая, 4-адначасовая контурная апрацоўка · Кіраванне цэнтральнай кропкай інструмента | √ |
| 2 | Падача астуджэння праз шпіндзель | (50 кг/см) |
| 3 | Гідраўлічны тормаз восі кандыцыянера | √ |
| 4 | Верацень | 10 000 аб/мін, канус HSK-A100 |
| 5 | Сістэма прывада восі C | Дакладны кацільны чарвячны прывад |
| 6 | Тармазная сістэма восі C кандыцыянера | Гідраўлічная тармазная сістэма |
| 7 | Сістэма астуджэння шпіндзеля | √ |
| 8 | Сістэма канвеера для стружкі | √ |
| 9 | Гідраўлічны сілавы агрэгат | √ |
| 10 | Функцыя кіравання інструментамі | √ |
| 11 | Ручны генератар імпульсаў | √ |
| Сістэма | ||
| 1 | SINUMERIK 828D | √ |
Прыклад апрацоўкі
I. Высокатрывалая канструкцыя
Станок мае нізкі цэнтр цяжару і інтэгральную канструкцыю корпуса, што забяспечвае структурную ўстойлівасць. У спалучэнні з лінейнымі накіроўвалымі вялікага памеру і шматслаёвымі апорамі гэта значна паляпшае калянасць рэзання і дынамічную ўстойлівасць.
Восі X/Y/Z выкарыстоўваюць шарыкавыя шрубы з вялікім ходам, што дазваляе дасягнуць высокахуткаснага пазіцыянавання і ўстойлівай дакладнасці.
II. Высокахуткасныя і высокаэфектыўныя рухавыя характарыстыкі
Хуткасць хуткага перамяшчэння па восі XYZ дасягае 60 м/мін, а змена інструмента займае ўсяго 5 секунд.
Серварухавік з інструментальным крамай можа папярэдне выбраць наступны інструмент падчас апрацоўкі, што дазваляе непасрэдна ўключаць яго без чакання і скарачаць час, не звязаны з рэзкай.
Падчас змены інструмента шпіндзеля чацвёртая і пятая восі сінхронна пазіцыянуюцца, што дазваляе працягваць апрацоўку адразу пасля змены інструмента, дасягаючы больш хуткага пазіцыянавання і скарачэння цыклаў апрацоўкі.
Высокахуткасная падача і інтэлектуальная змена інструментаў працуюць разам, каб значна павысіць агульную эфектыўнасць цыклу станка.
III. Сістэма шпіндзеля з падвойнай апорай
Станок абсталяваны двухкантактнай канструкцыяй шпіндзеля HSK-A100 з максімальнай хуткасцю 10 000 абаротаў у хвіліну і максімальным круцільным момантам 320 Н·м.
Інтэграваная канструкцыя шпіндзеля эфектыўна падаўляе цеплавую дэфармацыю і вібрацыю, забяспечваючы стабільную дакладнасць і выдатную якасць паверхні на высокіх хуткасцях.
Двухкантактная канструкцыя забяспечвае выдатную калянасць падчас інтэнсіўнага рэзання, скарачаючы час апрацоўкі і падаўжаючы тэрмін службы шпіндзеля і інструмента.
Убудаваная цыркуляцыйная тэрмастатычная сістэма кіравання на вонкавым кольцы шпіндзеля бесперапынна рассейвае цяпло, прадухіляючы цеплавы дрэйф і падтрымліваючы высокую дакладнасць.
IV. Інтэлектуальная сістэма астуджэння
Астуджальная вадкасць пад высокім ціскам дакладна распыляецца з цэнтральнага адтуліны шпіндзеля да рэжучай абзы інструмента, што забяспечвае эфектыўнае астуджэнне і хуткае выдаленне стружкі.
Сістэма мае рэгуляванне ціску з датчыкам ціску, аўтаматычна рэгулюючы ціск (праграмуемы дыяпазон 30–70 кг/см²) у залежнасці ад змены інструмента і траекторыі, падтрымліваючы пастаянны ціск у кропцы рэзання.
У спалучэнні з тэрмастатычнай сістэмай цыркуляцыі шпіндзеля ўся машына застаецца дакладнай і стабільнай нават пры працяглай працы на высокай хуткасці, што значна падаўжае тэрмін службы як інструментаў, так і шпіндзеля.
V. Вялікі ход пяцівосевыАдначасоваСтруктура
Выкарыстоўваючы канструкцыю з нізкім сталом і падвойнай паваротнай галоўкай, ён забяспечвае вялікую прастору для апрацоўкі: максімальны дыяметр павароту загатоўкі 1600 мм, вышыня апрацоўкі 550 мм, дыяпазон нахілу ад -140° да +20° і максімальная грузападымальнасць стала 1000 кг.
Вось А выкарыстоўвае падвойную рухавіковую сістэму з падвойным тормазам, што забяспечвае магутны тармазны момант, дакладнае пазіцыянаванне і эфектыўна супрацьдзейнічае супрацьмоманту, выкліканаму інтэнсіўным рэзаннем.
Вось C абсталявана высокадакладнай чарвячнай прываднай канструкцыяй з ролікавым рэдуктарам, што дазваляе дасягнуць нулявога люфту і высокай грузападымальнасці, што цалкам забяспечвае дакладнасць пяцівосевай сінхроннай апрацоўкі.
VI. Аўтаматызацыя і надзейнасць
Працоўны стол мае 12-канальнае паваротнае злучэнне з пнеўматычна-гідраўлічнымі каналамі, што дазваляе аўтаматызаваць такія функцыі, як аўтаматычны заціск, аўтаматычнае кіраванне дзверцамі, аўтаматычнае выяўленне паломкі інструмента, аўтаматычнае астуджэнне распыленнем і выдаленне стружкі.
Шпіндзель абсталяваны 8/12-канальнай сістэмай паваротнага злучэння, якая забяспечвае стабільны гідраўлічны ціск у прыстасаванні падчас апрацоўкі.
Станок таксама мае рэзервовыя інтэрфейсы для выпрабаванняў герметычнасці і налады, што спрыяе будучай інтэлектуальнай вытворчасці і беспілотнай мадэрнізацыі.
Гэтая серыя аўтаматызаваных канфігурацый дазваляе станку працаваць бесперапынна 24/7, забяспечваючы стабільную і эфектыўную вытворчасць.
VII. Сістэма хуткаснай перадачы
Уся вось выкарыстоўвае камбінацыю шарыкавых шруб вялікага дыяметра і ролікавых лінейных накіроўвалых, што дазваляе дасягнуць высокай хуткасці руху і высокай калянасці.
Структура прамога прывада серварухавіка ліквідуе люфт трансмісіі, што прыводзіць да больш хуткай рэакцыі і больш дакладнага пазіцыянавання.
Выдатныя характарыстыкі паскарэння і запаволення значна скарачаюць час без рэзання, што прыводзіць да павышэння хуткасці вытворчасці і эфектыўнасці апрацоўкі.
| Параметры лінейнай восі | ||
| 1 | Дыяпазон ходу па восях X/Y/Z (мм) | 1600/1100/850 |
| Параметры восі кручэння | ||
| 1 | Рух па восі А | -140°~+20° |
| 2 | Рух па восі C | 360° |
| Паток | ||
| 1 | Хуткае перамяшчэнне: м/мін | 60 |
| 2 | Хуткасць падачы рэзання: м/мін | 20 |
| 3 | Хуткае паскарэнне руху: г | 1G |
| Параметры машыны | ||
| 1 | Агульная вышыня (мм) | 4560 |
| 2 | Плошча падлогі (мм) | 3757×3371 |
| 3 | Чыстая вага машыны: т | 22 |
| Параметры працоўнага стала | ||
| 1 | Памер працоўнага стала: мм | φ800 |
| 2 | Дыяпазон вышыні нарыхтоўкі: мм | 550 |
| 3 | Максімальны дыяметр павароту: мм | 1600 год |
| 4 | Максімальная нагрузка на стол: кг | 1000 |
| Параметры інструментальнага магазіна | ||
| 1 | Ёмістасць інструментальнага магазіна: інструменты | 60 |
| 2 | Час змены інструмента TT: с | 5 |
| 3 | Макс. даўжыня інструмента: мм | 550 |
| 4 | Макс. вага інструмента: кг | 25 |
| Базавая канфігурацыя | ||
| 1 | 5-восевая, 4-адначасовая контурная апрацоўка · Кіраванне цэнтральнай кропкай інструмента | √ |
| 2 | Падача астуджэння праз шпіндзель | (50 кг/см) |
| 3 | Гідраўлічны тормаз восі кандыцыянера | √ |
| 4 | Верацень | 10 000 аб/мін, канус HSK-A100 |
| 5 | Сістэма прывада восі C | Дакладны кацільны чарвячны прывад |
| 6 | Тармазная сістэма восі C кандыцыянера | Гідраўлічная тармазная сістэма |
| 7 | Сістэма астуджэння шпіндзеля | √ |
| 8 | Сістэма канвеера для стружкі | √ |
| 9 | Гідраўлічны сілавы агрэгат | √ |
| 10 | Функцыя кіравання інструментамі | √ |
| 11 | Ручны генератар імпульсаў | √ |
| Сістэма | ||
| 1 | SINUMERIK 828D | √ |
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...