


Цяжкі свідравальна-фрэзерны станок з ЧПУ
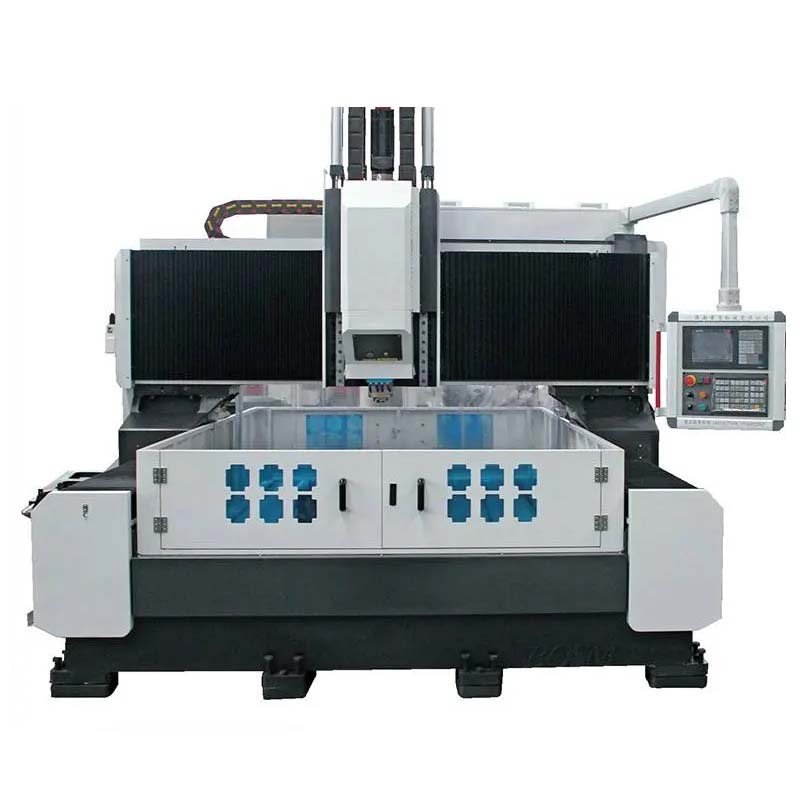
Свідравальна-фрэзерны станок з ЧПУ
Высокахуткасны свідравальна-фрэзерны станок з ЧПУ
Машыннае прымяненне
Свідравальныя і фрэзерныя станкі з ЧПУ ў асноўным выкарыстоўваюцца для эфектыўнага свідравання дэталяў з таўшчынёй у межах эфектыўнага дыяпазону, такіх як пласціны, фланцы, дыскі і кольцы. Скразныя і глухія адтуліны можна свідраваць у розных тыпах матэрыялаў. Станок мае лічбавае кіраванне і просты ў эксплуатацыі. Ён дазваляе дасягнуць аўтаматызацыі, высокай дакладнасці, мноства варыянтаў і масавай вытворчасці.
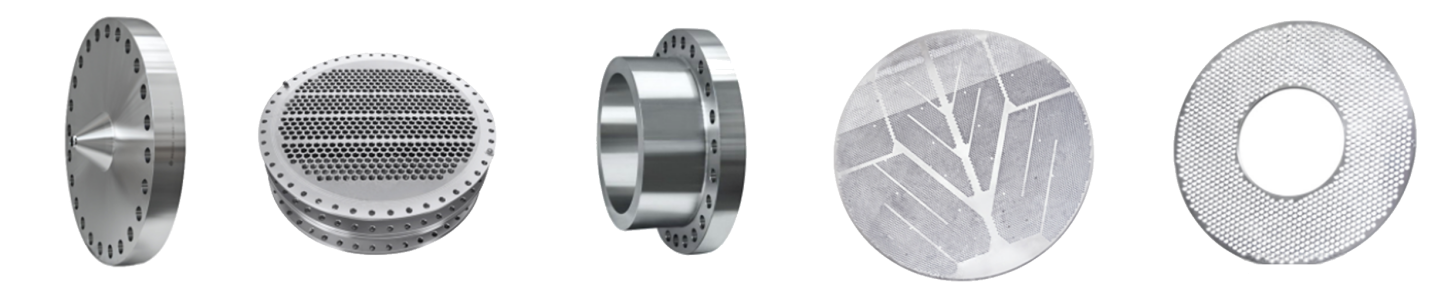
Каб задаволіць патрэбы розных карыстальнікаў у апрацоўцы, наша кампанія распрацавала разнастайныя машыны. Акрамя традыцыйных мадэляў, іх таксама можна наладзіць у адпаведнасці з рэальнымі патрэбамі кліентаў.
Структура машыны
Гэта абсталяванне ў асноўным складаецца з ложка, рухомага партальнага стала, рухомага слізгальнага сядла, свідравальнага і фрэзернага шпіндзеля, аўтаматычнай прылады змазкі і ахоўнай прылады, прылады цыркуляцыйнага астуджэння, сістэмы кіравання з ЧПУ, электрычнай сістэмы і гэтак далей. Апорная і накіроўвальная накіроўвалая пракатнай лініі і прывад з дакладны хадавы шрубавы механізм забяспечваюць высокую дакладнасць пазіцыянавання і паўторную дакладнасць пазіцыянавання.
1)Працоўны стол:
Працоўны стол мае літую канструкцыю, а плоскасць мае Т-вобразны паз з разумнай аздабленнем для заціску дэталяў. Над станінай размешчаны Т-вобразныя пазы. Сістэма прывада выкарыстоўвае серварухавік пераменнага току і прэцызійны шарыкавы вінт для прывада з абодвух бакоў, каб партал рухаўся ў напрамку восі Y. У ніжняй частцы станіны размешчаны рэгуляваныя балты, якія дазваляюць лёгка рэгуляваць узровень стала.
2)Moвінгпартальны:
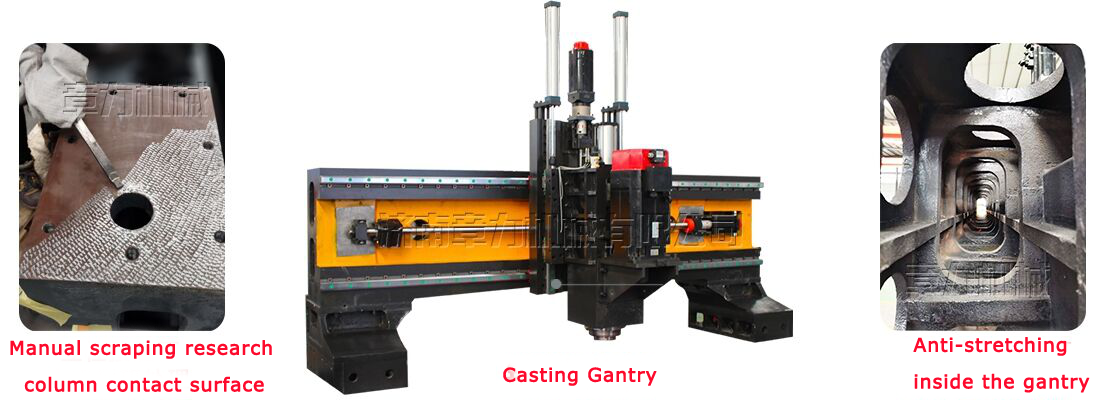
Мабільны партальны механізм адліты з шэрага чыгуну 250, і на пярэдняй частцы партальнага механізму ўсталяваны дзве пары лінейных накіроўвалых звышвялікай магутнасці. Камплект пары дакладных шарыкавых вінтоў і серварухавік забяспечваюць рух сілавой галоўкі ў напрамку восі X. На сілавой галоўцы ўсталявана свідравальная сілавая галоўка. Рух партальнага механізму ажыццяўляецца серварухавіком, які прыводзіць у рух шарыкавы трос на шарыкавым вінце праз дакладную муфту.
3)Moвінгслізгальнае сядло:
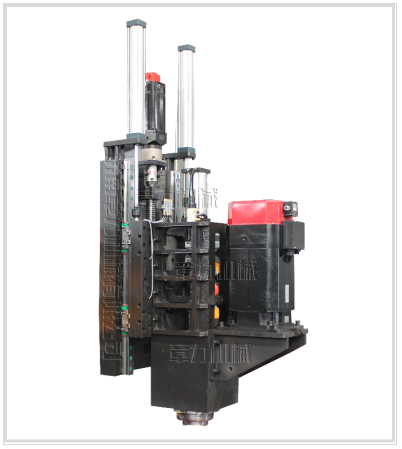
Мабільная слізгальная сядла — гэта дакладна адліты чыгунны канструкцыйны кампанент. Дзве звышмагутныя накіроўвалыя з ЧПУ, камплект пар дакладнай шарыкавай вінтовай перадачы і высокадакладны планетарны рэдуктар падключаны да серварухавіка для прываду свідравальнай галоўкі. Рух у напрамку восі Z дазваляе ажыццяўляць хуткае перамотку наперад, працу наперад, хуткую перамотку назад і прыпынак свідравальнай галоўкі. Абсталявана функцыямі аўтаматычнага ламання стружкі, выдалення стружкі і паўзы.
4)Свідравальная галоўка(Шпіндзель):
Свідравальная галоўка выкарыстоўвае спецыяльны серварухавік шпіндзеля, які прыводзіць у рух спецыяльны дакладны шпіндзель, запавольваючы зубчасты сінхронны рамень для павелічэння крутоўнага моманту. Шпіндзель выкарыстоўвае пярэднія трох-, двух- і пяцірадныя японскія радыяльна-упорныя падшыпнікі для дасягнення плаўнай змены хуткасці. Хуткая і простая замена, падача прыводзіцца ў рух серварухавіком і шарыкавым вінтом. Восі X і Y могуць быць звязаны, а для дасягнення функцый лінейнай і кругавой інтэрпаляцыі выкарыстоўваецца паўзамкнёнае кіраванне.
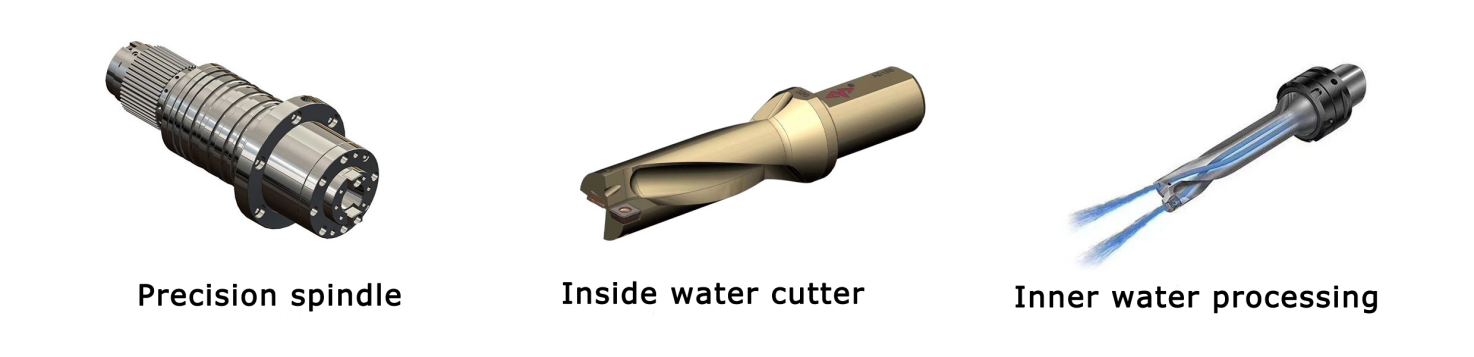
Шпіндзель мае канічную адтуліну BT40 і абсталяваны высакахуткасным ратацыйным злучэннем Rotorfoss з Італіі, якое дазваляе выкарыстоўваць высакахуткасны U-свердзел (віялізны свердзел) і алоўкавае свердзел для адводу вады. Функцыя адводу вады ў цэнтры шпіндзеля дазваляе павысіць эфектыўнасць рэзання, апрацоўваць глыбокія адтуліны і абараніць інструмент, каб знізіць выдаткі на яго выкарыстанне.
5) Аўтаматычная прылада змазкі і прылада абароны:
такія як накіроўвалыя рэйкі, хадавыя шрубы, стойкі і г.д., без сляпых кутоў, каб забяспечыць тэрмін службы станка. Вось X і вось Y станка абсталяваны пыланепранікальнымі ахоўнымі чахламі, а вакол працоўнага стала ўсталяваны воданепранікальныя пырскаўшчыны.

6)Сістэма кіравання ЧПУ:
6.1 З функцыяй стружкалому, час стружкалому і цыкл стружкалому можна ўсталяваць на інтэрфейсе чалавек-машына.
6.2 З дапамогай функцыі пад'ёму інструмента вышыню пад'ёму інструмента можна ўсталяваць на інтэрфейсе чалавек-машына. Пры свідраванні на гэтую вышыню свердзел хутка падымаецца да верху апрацоўванай дэталі, а затым стружка выкідваецца, а затым хутка перамяшчаецца да паверхні свідравання і аўтаматычна пераўтвараецца ў апрацоўваную дэталь.
6.3 Цэнтралізаваны пульт кіравання і партатыўная прылада выкарыстоўваюць сістэму лічбавага праграмнага кіравання і абсталяваны інтэрфейсам USB і вадкакрышталічным дысплеем. Для палягчэння праграмавання, захоўвання, адлюстравання і сувязі інтэрфейс кіравання мае такія функцыі, як дыялог чалавека і машыны, кампенсацыя памылак і аўтаматычная сігналізацыя.
6.4 Машына мае функцыю папярэдняга прагляду і паўторнай праверкі становішча адтуліны перад апрацоўкай, і гэта вельмі зручна.

7)Рэйкавы заціск
Заціск складаецца з корпуса заціску і прывада. Гэта высокапрадукцыйны функцыянальны кампанент, які выкарыстоўваецца з парай лінейных накіроўвалых, якія рухаюцца. Ён стварае моцную сілу заціску дзякуючы прынцыпу пашырэння клінаватага блока. Асаблівасці, якія павялічваюць калянасць.
Асаблівасці:
- Бяспечная і надзейная, высокая сіла заціску, зацісканне нерухомай восі XY падчас свідравання і наразання разьбы.
- Надзвычай высокая сіла заціску павялічвае калянасць восевай падачы і прадухіляе мікрарухі, выкліканыя вібрацыяй.
- Хуткая рэакцыя, час рэакцыі на адкрыццё і закрыццё складае ўсяго 0,06 секунды, што абараняе станок і павялічвае тэрмін службы шрубы.
- Трывалая, нікеляваная паверхня, добрая антыкаразійная ўстойлівасць.
Новая канструкцыя для прадухілення жорсткага ўдару пры зацісканні.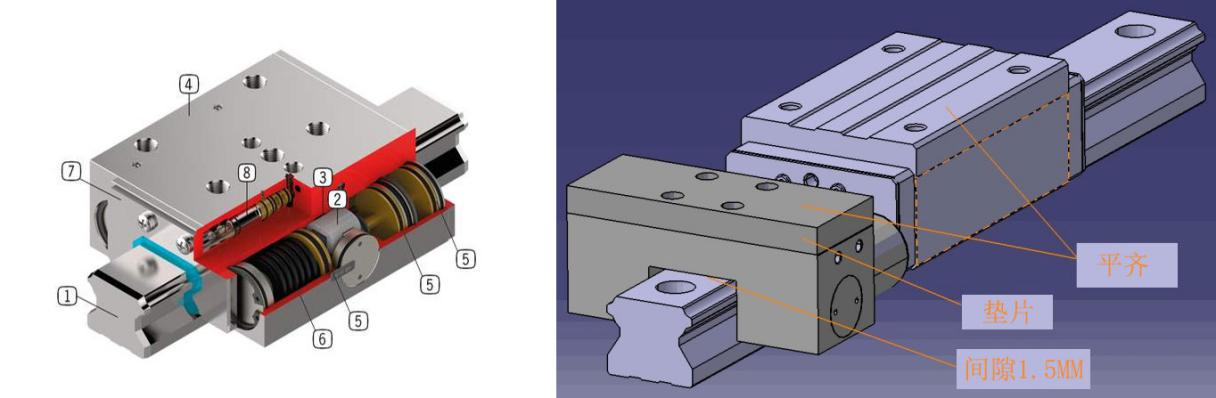
8)Аўтаматычнае выдаленне стружкі і прылада цыркуляцыйнага астуджэння:
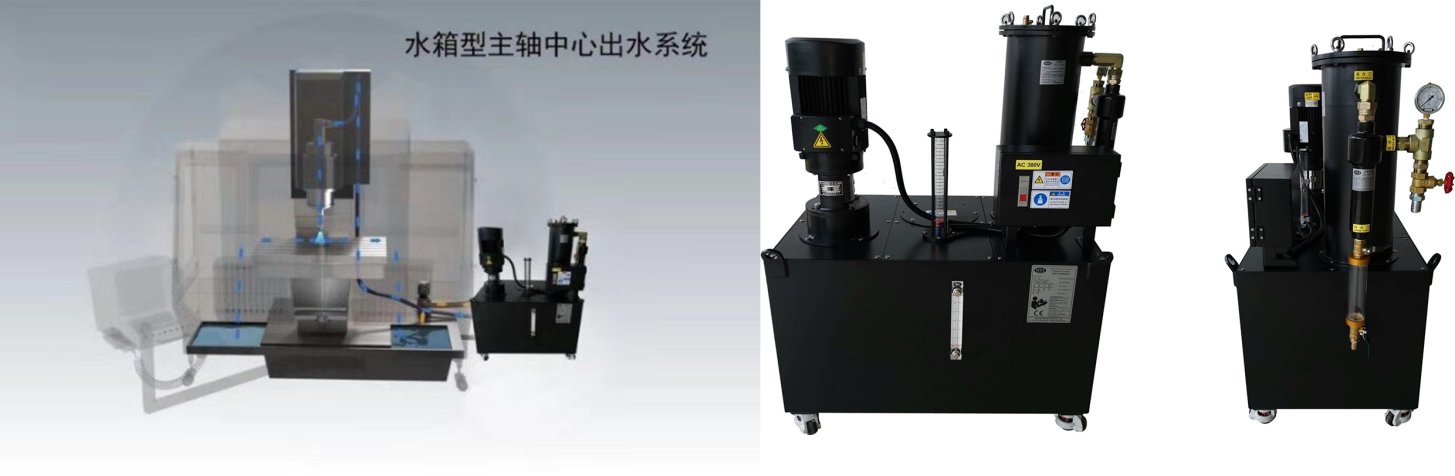
Аўтаматычны выдаляльнік стружкі размешчаны ў задняй частцы працоўнага стала, а ў канцы — фільтр. Аўтаматычны выдаляльнік стружкі мае плоскі ланцуг, а з аднаго боку ўсталяваны астуджальны помпа. Выхад стружкі падключаны да цэнтральнай сістэмы фільтрацыі вады. Астуджальная вадкасць паступае ў эжектар стружкі. Пад'ёмны помпа эжектара стружкі падае астуджальную вадкасць у цэнтральную сістэму фільтрацыі вады. Астуджальны помпа высокага ціску цыркулюе адфільтраваную астуджальную вадкасць для рэзання і астуджэння. Абсталяванне абсталявана каляскай для транспарціроўкі стружкі, што вельмі зручна для транспарціроўкі жалезнай стружкі. Гэта абсталяванне абсталявана ўнутранай і знешняй сістэмай астуджэння разцоў. Пры свідраванні на высокай хуткасці разцы астуджаюцца ўнутранай вадой, а пры лёгкім фрэзераванні — звонку.
Сігналізацыя нізкага ўзроўню вады
1) Калі ўзровень астуджальнай вадкасці ў фільтры дасягае сярэдняга ўзроўню, сістэма аўтаматычна ўключае рухавік для запуску, і астуджальная вадкасць з фільтра аўтаматычна паступае ў фільтр. Пры дасягненні высокага ўзроўню вадкасці рухавік аўтаматычна спыняецца.
2) Калі ўзровень астуджальнай вадкасці ў фільтры нізкі, сістэма аўтаматычна падае сігнал трывогі на датчыку ўзроўню вадкасці, шпіндзель аўтаматычна адвядзе інструмент, і станок прыпыніць працу.
9)Цэнтральная сістэма фільтрацыі на выхадзе:
Станок стандартна абсталяваны цэнтральнай сістэмай фільтрацыі вады, якая эфектыўна фільтруе прымешкі ў астуджальнай вадкасці. Унутраная сістэма распылення вады прадухіляе заблытванне жалезных штыфтоў на інструменце падчас апрацоўкі, зніжаючы знос інструмента, падаўжаючы тэрмін яго службы і паляпшаючы якасць паверхні дэталі. Штыфт для выхаду вады пад высокім ціскам на наканечніку ляза добра абараняе паверхню дэталі, абараняе хуткасны вярчальны шарнір, прадухіляе блакаванне вярчальнага шарніра прымешкамі, а таксама паляпшае агульную якасць дэталі і эфектыўнасць працы.
10)Інтэграванае сядло з шарыкавым шрубам і рухавіком:
Аснова рухавіка — гэта выраб з высокай канцэнтрычнасцю, які злучае шарыкавы шрубавы механізм і рухавік. Убудаваны парны радыяльна-упарты падшыпнік (клас дакладнасці C5) павышае дакладнасць і забяспечвае нулявы восевы зазор шарыкавага шрубавага механізму пры кручэнні рухавіка наперад і назад. Ён асабліва падыходзіць для высакахуткаснага абсталявання.
Дакладнасць зборкі: шарыкавы шруба і рухавік усталёўваюцца ў адно цэлае праз аснову рухавіка. Зніжайце памылку канцэнтрычнасці вала рухавіка і вала шарыкавага шрубы, кантралюйце яе ў межах плюс-мінус 0,01 мм, а перпендыкулярнасць тарцавой паверхні складае 0,01.
11)Самацэнтравальны стол з чатырма лапаткамі(неабавязкова)
Працоўны стол самацэнтравальнага абсталявання абсталяваны чатырохкулачковым гідраўлічным самацэнтравальным патронам. Загатоўка можа быць аўтаматычна цэнтралізавана ў адным заціску без неабходнасці патрулявання кожнай загатоўкі для пошуку цэнтра. Заціск хуткі і зручны.
Вырашыце праблему, калі дэталь з акружнасцю індэксавання дыяметрам менш за 1600 мм заціскаецца шляхам прыціскання пласціны пасля падачы, а затым пошуку цэнтра, што займае менш часу і займае больш часу заціскання, чым час апрацоўкі.
Самацэнтравальны чатырохкулачковы патрон, распрацаваны незалежна адзін ад аднаго, з вялікім ходам сківіц абцяжарвае дакрананне апрацоўванай дэталі да сківіц пры зацісканні. Выкарыстоўваецца паласавая канструкцыя з пракладкай. Гэта вырашае сітуацыю, калі гідраўлічныя або пнеўматычныя сківіцы, даступныя на рынку, маюць малы ход, і вялікія апрацоўваныя дэталі будуць удараць аб сківіцы пры ўздыме, што прывядзе да пашкоджання патронаў.
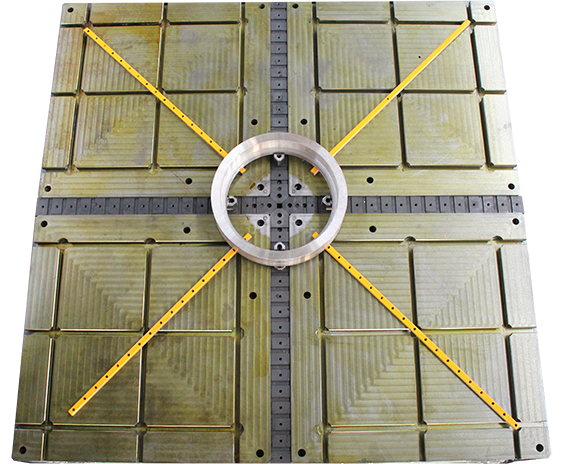
Чатыры сківіцы на варштаце маюць разборную канструкцыю, а зняцце задняга варштата ўяўляе сабой звычайную платформу з уласнай Т-вобразнай канаўкай. Гэта пашырае дыяпазон прымянення іншых дэталяў, акрамя кольца.
Спецыфікацыяn
| Мадэль | BOSM-DT1010 | BOSM-DT2010 | BOSM-DT2016 | BOSM-DT2525 | |
| Рабочы памер | Даўжыня*Шырыня (мм) | 1000x1000 | 2000x1000 | 2000x1600 | 2500x2500 |
| Вертыкальная свідравальная галоўка | Конуснасць шпіндзеля | БТ40/БТ50 | БТ40/БТ50 | БТ40/БТ50 | БТ40/БТ50 |
| Дыяметр свідравання (мм) | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | |
| Дыяметр нарэзкі (мм) | М24 / М36 | М24 / М36 | М24 / М36 | М24 / М36 | |
| Хуткасць шпіндзеля (аб/мін) | 30~3000 | 30~3000 | 30~3000 | 30~3000 | |
| Магутнасць шпіндзеля (кВт) | 15/22 | 15/22 | 15/22 | 15/22 | |
| Адлегласць ад ніжняга канца шпіндзеля да апрацоўваемай паверхні (мм) | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | |
| Паўторная дакладнасць пазіцыянавання (X/Y/Z) | X/Y/Z | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм |
| Поўная маса (т) | 8,5 | 11 | 13,5 | 16,5 | |
| Інструмент часопіса | Часопіс лінейных інструментаў | ||||
Кантроль якасці
Кожны станок Bosman адкалібраваны з дапамогай лазернага інтэрферометра брытанскай кампаніі RENISHAW, які дакладна правярае і кампенсуе памылкі кроку, люфт, дакладнасць пазіцыянавання і дакладнасць паўторнага пазіцыянавання, каб забяспечыць дынамічную, статычную стабільнасць і дакладнасць апрацоўкі станка. . Выпрабаванне шарыкавай планкі Кожны станок выкарыстоўвае выпрабавальнік шарыкавай планкі ад брытанскай кампаніі RENISHAW для карэкцыі сапраўднай дакладнасці акружнасці і геаметрычнай дакладнасці станка, а таксама для адначасовага правядзення эксперыментаў па круглым рэзанні, каб забяспечыць дакладнасць 3D-апрацоўкі і дакладнасць акружнасці станка.

Абслугоўванне да і пасля
1) Перад абслугоўваннем
Вывучаючы запыты і неабходную інфармацыю ад кліентаў, а затым перадаючы зваротную сувязь нашым інжынерам, тэхнічная каманда Bossman адказвае за тэхнічную камунікацыю з кліентамі і распрацоўку рашэнняў, дапамагаючы кліенту ў выбары адпаведнага рашэння для апрацоўкі і падыходных станкоў.
2) Пасля абслугоўвання
A. Машына з аднагадовай гарантыяй і аплачаным пажыццёвым абслугоўваннем.
B. На працягу аднагадовага гарантыйнага тэрміну пасля прыбыцця машыны ў порт прызначэння кампанія BOSSMAN будзе бясплатна і своечасова праводзіць тэхнічнае абслугоўванне для ліквідацыі розных няспраўнасцей машыны, а таксама своечасова і бясплатна замяняць усе віды пашкоджанняў, выкліканых нечалавечым фактарам. Няспраўнасці, якія ўзніклі пасля заканчэння гарантыйнага тэрміну, будуць адрамантаваны за адпаведную плату.
C. Тэхнічная падтрымка онлайн на працягу 24 гадзін, праз TM, Skype, электронную пошту, своечасовае вырашэнне адпаведных пытанняў. Калі праблему немагчыма вырашыць, BOSSMAN неадкладна арганізуе прыбыццё інжынера пасляпродажнага абслугоўвання на месца для рамонту, пакупнік павінен аплаціць VISA, авіябілеты і пражыванне.
Сайт кампаніі

Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...