


ПаспяховыТакарны цэнтр з ЧПУінвестыцыі патрабуюць вызначэння асноўных фактараў. Стратэгічнае планаванне кіруе гэтым набыццём. Сусветны рынак такарных і апрацоўчых цэнтраў з ЧПУ прагназуе значны рост, з6,6% сукупны гадавы тэмп росту з 2024 па 2030 годЯго сегмент хуткасных перавозак чакае5,8% сярэдняя гадавая тэмп росту паміж 2025 і 2035 гадаміГэтае пашырэнне падкрэслівае неабходнасць прыняцця абгрунтаваных рашэнняў.Вытворца шматфункцыянальных такарных станкоў з ЧПУпрапануе розныя варыянты. РазуменнеДакладнасць такарнага цэнтрамае першараднае значэнне. Пакупнікі часта пытаюцца: «У чым розніца паміж такарным цэнтрам з ЧПУ і такарным станком з ЧПУ?«і»Як выбраць паміж вертыкальнымі і гарызантальнымі такарнымі цэнтрамі?Дзесяць найважнейшых фактараў, якія варта ўлічваць пры абгрунтаванай пакупцы.
Асноўныя высновы
- Зразумейце свае вытворчыя патрэбы і патрабаванні да дэталяў. Гэта дапаможа вам выбраць патрэбны памер і магутнасць машыны.
- Паглядзіце нахарактарыстыкі машынынапрыклад, магутнасць шпіндзеля і варыянты інструментаў. Гэтыя характарыстыкі ўплываюць на тое, наколькі добра працуе станок.
- Праверце сістэму кіравання і праграмнае забеспячэнне. Яны дазваляюць лёгка выкарыстоўваць машыну і падключацца да іншых сістэм.
- Улічвайце дакладнасць машыны і тое, як яна спраўляецца з нагрэвам і вібрацыяй. Гэта гарантуевысакаякасныя дэталі.
- Падумайце пра агульны кошт, а не толькі пра цану. Сюды ўваходзяць эксплуатацыйныя выдаткі, тэхнічнае абслугоўванне і будучая вартасць.
Вытворчыя патрэбы і патрабаванні да дэталяў для вашага такарнага цэнтра з ЧПУ
ВыбарТакарны цэнтр з ЧПУпачынаецца з выразнага разумення патрэбаў вытворчасці і патрабаванняў да дэталяў. Гэтыя фактары непасрэдна ўплываюць на неабходныя характарыстыкі і магчымасці машыны.
Магчымасці па памеры і вазе дэталяў
Фізічныя памеры і вага дэталяў, якія мае намер вырабляць цэх, з'яўляюцца асноўнымі фактарамі. Магутнасць станка павінна змяшчаць самыя вялікія і цяжкія кампаненты. Напрыклад, такарныя аперацыі з ЧПУ апрацоўваюць шырокі дыяпазон памераў дэталяў.
| Катэгорыя памеру дэталі | Памеры (мм) | Памеры (цалі) |
|---|---|---|
| Мінімум | 2×2 | 0,079×0,079 |
| Максімум | 200×500 | 7,9×19,7 |
Характарыстыкі станка, такія як адлегласць паміж цэнтрамі, вызначаюць максімальную даўжыню дэталі, часта каля 500 мм (19,7 цалі). Паварот станіны вызначае максімальны дыяметр дэталі, звычайна каля 200 мм (7,9 цалі). Пакупнікі павінны пераканацца, што абраны такарны цэнтр з ЧПУ можа фізічна ўтрымліваць і апрацоўваць патрэбныя ім дэталі.
Тыпы матэрыялаў для апрацоўкі
Тыпы матэрыялаў, якія апрацоўвае цэх, істотна ўплываюць на выбар абсталявання і інструментаў. Розныя матэрыялы маюць розны ўзровень цвёрдасці, што патрабуе пэўнай магутнасці абсталявання і рэжучых інструментаў.
| Катэгорыя цвёрдасці матэрыялу | Цвёрдасць па Роквелу (HRC) | Тыповыя тыпы такарных станкоў з ЧПУ |
|---|---|---|
| Цяжкаапрацоўваемыя сплавы | 45–70 HRC | Такарныя станкі з ЧПУ з высокім крутоўным момантам |
| Сярэднецвёрдыя прамысловыя матэрыялы | 25–45 HRC | Гарызантальныя такарныя станкі з ЧПУ |
| Мяккія і лёгкаапрацоўваемыя металы | <25 HRC | Любы такарны станок з ЧПУ (у тым ліку пачатковыя, настольныя, хуткасныя шпіндзельныя станкі) |
Стандартны інструмент з ЧПУ звычайна дасягае практычнай мяжыHRC 40Апрацоўка матэрыялаў з цвёрдасцю вышэй за 50 HRC часта патрабуе спецыялізаванага абсталявання, якое можа падвоіць як час апрацоўкі, так і кошт. Напрыклад, вугляродзістыя/легаваныя сталі, такія як 4140, стандартна апрацоўваюцца да HRC 35. З цвёрдасцю вышэй за 40 HRC іх апрацоўка становіцца складанай. Нержавеючыя сталі, такія як 304, эфектыўныя да HRC 30, а пасля HRC 35 апрацоўка становіцца складанай. Інструментальныя сталі, такія як A2, апрацоўваюцца да HRC 45, але пасля HRC 50 неабходныя спецыяльныя абсталявання. Алюмініевыя сплавы звычайна не маюць абмежаванняў па цвёрдасці для апрацоўкі на станках з ЧПУ.
Аб'ём вытворчасці і прапускная здольнасць
Аб'ём вытворчасці і неабходная прапускная здольнасць вызначаюць хуткасць, эфектыўнасць і патэнцыял аўтаматызацыі машыны. Высокааб'ёмная вытворчасць патрабуе больш кароткіх цыклаў і надзейнай працы. Цэхі, якія вырабляюць вялікую колькасць дэталяў, карыстаюцца такімі функцыямі, як аўтаматычныя падавальнікі пруткоў і інтэграцыя з робатамі. Гэтыя дапаўненні мінімізуюць ручное ўмяшанне і максімізуюць бесперапынную працу. І наадварот, меншыя аб'ёмы або праца над прататыпамі могуць не патрабаваць такой шырокай аўтаматызацыі. Здольнасць машыны падтрымліваць стабільную прадукцыйнасць на працягу доўгага часу мае вырашальнае значэнне для дасягнення вытворчых мэтаў.
Тэхнічныя характарыстыкі і магчымасці такарнага цэнтра з ЧПУ
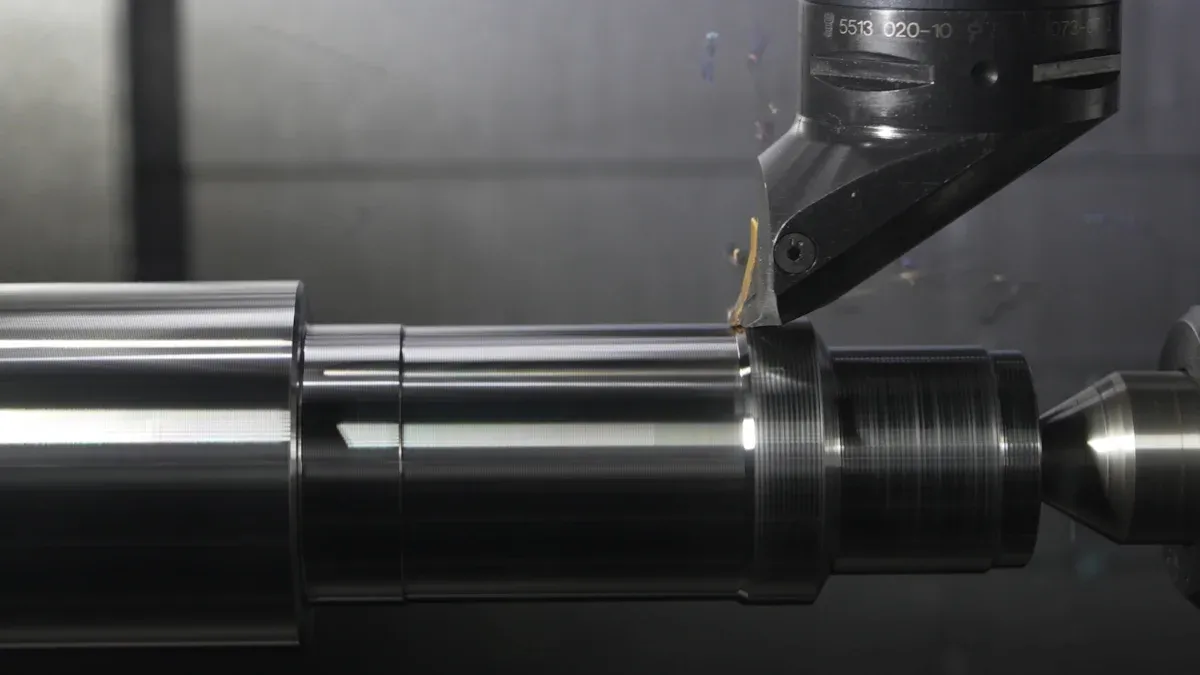
Тэхнічныя характарыстыкі і магчымасці машын непасрэдна ўплываюць на здольнасць цэха эфектыўна і дакладна вырабляць дэталі. Пакупнікі павінны ўважліва ацаніць гэтыя тэхнічныя аспекты.
Канфігурацыя і магутнасць шпіндзеля
Шпіндзель — гэта сэрца любой такарнай аперацыі. Яго канфігурацыя і магутнасць вызначаюць рэжучую здольнасць станка. Хуткасць шпіндзеля, якая вымяраецца ў абаротах у хвіліну (аб/мін), вызначае хуткасць кручэння дэталі. Высокія абароты маюць вырашальнае значэнне для меншых дыяметраў і мяккіх матэрыялаў. Крутоўны момант шпіндзеля, сіла кручэння, неабходны для апрацоўкі большых дыяметраў і больш цвёрдых матэрыялаў. Магутны шпіндзель забяспечвае эфектыўнае выдаленне матэрыялу і скарачае час цыклу. Вытворцы павінны падбіраць характарыстыкі шпіндзеля ў адпаведнасці з тыповымі памерамі дэталяў і тыпамі матэрыялаў.
Варыянты рэвальвернай галоўкі і інструментаў
Рэвольверная галоўка ўтрымлівае рэжучыя інструменты і падводзіць іх да апрацоўванай дэталі. Яе канструкцыя істотна ўплывае на ўніверсальнасць і эфектыўнасць апрацоўкі. Рэвольверныя галоўкі бываюць розных канфігурацый, такіх як VDI (Асацыяцыя нямецкіх інжынераў) або BMT (Інструменты з базавым мантажом), кожная з якіх прапануе розную калянасць і магчымасці ўтрымання інструментаў. Колькасць інструментальных станцый на рэвольвернай галоўцы вызначае, да колькіх розных інструментаў станок можа атрымаць доступ без ручнога ўмяшання. Большая колькасць інструментальных станцый дазваляе выконваць складаныя аперацыі за адзін раз, мінімізуючы час прастою для змены інструментаў.
Канфігурацыя восяў і прывадныя інструменты
Канфігурацыя восяў вызначае магчымасці руху станка. Базавы 2-восевы такарны станок выконвае аперацыі па апрацоўцы восяў X і Z. Больш складаныя станкі, такія як шматвосевыТакарны цэнтр з ЧПУ, прапануюць дадатковыя восі, такія як вось Y для свідравання або фрэзеравання па-за цэнтрам. Прывадныя інструменты з'яўляюцца значным паляпшэннем для такарнага цэнтра з ЧПУ. Яны дазваляюць станку выконваць аперацыі фрэзеравання, свідравання і наразання разьбы без перадачы дэталі на іншы станок. Прывадныя інструменты прапануюцьбольшая гнуткасць канструкцыі для дакладна апрацаваных дэталяўГэта дазваляе выконваць больш складаныя працэсы апрацоўкі за адзін праход, спрашчаючы наладу і скарачаючы працаёмкасць. Гэтая магчымасць павышае дакладнасць і паўтаральнасць, мінімізуючы непатрэбныя працэдуры налады. Майстэрні дасягаюцьхутчэйшае вырабленне дзякуючы ўдасканаленым шасцярням і падшыпнікам. Прывадныя інструментызахоўвае дату, які часта губляецца пры перамяшчэнні матэрыялу паміж станкамі, што эканоміць час. Гэта таксама дазваляе выконваць шматлікія фрэзерныя працэсы непасрэдна на такарным станку, такія як закругленне краёў або даданне восевых/радыяльных элементаў. Гэта выключае неабходнасць перадачы дэталяў на фрэзерны станок з ЧПУ.
Сістэма кіравання і праграмнае забеспячэнне для вашага такарнага цэнтра з ЧПУ
Сістэма кіравання і праграмнае забеспячэнне ўтвараюць мозг любога сучаснага станка. Яны вызначаюць, як аператары ўзаемадзейнічаюць з абсталяваннем і як машына выконвае складаныя аперацыі. Выбар правільнай сістэмы кіравання забяспечвае эфектыўнае праграмаванне, надзейную працу і бясшвоўную інтэграцыю ў вытворчае асяроддзе.
Марка і характарыстыкі ЧПУ
Выбар сістэмы кіравання ЧПУбрэндістотна ўплывае на прадукцыйнасць машыны і ўражанні карыстальніка. Розныя вытворцы прапануюць розныя перавагі, адаптаваныя да розных патрэб вытворчасці.
| Брэнд | Прадукты цэнтра па такарнай рабоце з ключамі | Асноўныя характарыстыкі такарных цэнтраў |
|---|---|---|
| Аўтаматызацыя Haas | Такарныя станкі з ЧПУ Haas серыі ST | Зручныя інтэрфейсы, высокі крутоўны момант, жорсткая канструкцыя, даўгавечнасць, надзейнасць, даступныя цэны. |
| DMG Mori | Універсальныя такарныя цэнтры серыі NLX | Высокая калянасць, стабільнасць, дакладнасць, інтэграваныя рашэнні для аўтаматызацыі, лічбавізацыя, гатоўнасць да Прамысловасці 4.0. |
| Мазак | Шматзадачныя машыны серыі INTEGREX | Спалучае ў сабе такарныя, фрэзерныя, свідравальныя і разьбоўныя аперацыі; ідэальна падыходзіць для складаных дэталяў; канцэпцыя iSMART Factory (інтэграцыя Інтэрнэту рэчаў), шырокі спектр паслуг і падтрымкі. |
| Акума | Такарныя станкі з ЧПУ серыі LB | Магутнасць, дакладнасць, універсальнасць, канцэпцыя Thermo-Friendly (тэрмічная стабільнасць), сістэма кіравання OSP-P з адкрытай архітэктурай (налада, інтэграцыя праграмнага забеспячэння). |
| Рашэнні Doosan/DN | Такарныя станкі з ЧПУ | Дакладныя такарныя аперацыі, шматвосевыя магчымасці, высокія хуткасці шпіндзеля, перадавыя сістэмы кіравання. |
Кожны брэнд прапануе ўнікальныя характарыстыкі. Haas Automation робіць акцэнт на зручнасці выкарыстання і даступнасці. DMG Mori робіць акцэнт на калянасці і гатоўнасці да Industry 4.0. Mazak прапануе шматзадачнасць для складаных дэталяў. Okuma забяспечвае тэрмічную стабільнасць і элементы кіравання з адкрытай архітэктурай. Doosan/DN Solutions забяспечвае дакладнасць і шматвосевую функцыянальнасць.
Праграмаванне і карыстальніцкі інтэрфейс
Інтуітыўна зразумелы інтэрфейс праграмавання спрашчае наладу і эксплуатацыю машыны. Аператарам патрэбна сістэма, якая дазваляе эфектыўна праграмаваць з дапамогай G-кода або ў дыялогавым рэжыме ў залежнасці ад іх узроўню кваліфікацыі і складанасці дэталяў. Добра распрацаваны карыстальніцкі інтэрфейс скарачае час навучання і мінімізуе колькасць памылак. Ён таксама павышае прадукцыйнасць, спрашчаючы стварэнне і змяненне праграм.
Інтэграцыя з існуючымі сістэмамі
Беспраблемная інтэграцыя з існуючымі сістэмамі кіравання вытворчасцю (MES) або сістэмамі планавання рэсурсаў прадпрыемства (ERP) мае вырашальнае значэнне для сучасных цэхаў. Такая сувязь дазваляе абменьвацца дадзенымі ў рэжыме рэальнага часу, паляпшаючы маніторынг вытворчасці і агульную эфектыўнасць.Паспяховая інтэграцыя патрабуе стараннага планавання.
- Старанна прапрацуйце працэсы перад лічбаваннем, каб пазбегнуць неэфектыўнасці аўтаматызацыі.
- Пачніце з малога, рэалізуючы пілотны праект, каб абмежаваць рызыку і вучыцца на вопыце.
- Для кампаній з сучасным абсталяваннем варта пачаць з падключэння машын і маніторынгу агульнай эфектыўнасці абсталявання (OEE), каб атрымліваць інфармацыю ў рэжыме рэальнага часу для аптымізацыі.
- Усведамляйце, што ўкараненне MES змяняе тое, як людзі працуюць, і патрабуе ўважлівага кіраўніцтва.
- Уцягвайце каманду з самага пачатку, тлумачачы неабходнасць і перавагі.
- Інвестуйце ў навучанне, каб пераканацца, што ўсе разумеюць новыя сістэмы.
- Прызначце «лічбавых чэмпіёнаў» для аказання дадатковай падтрымкі і навучання калегам.
Гэтыя практыкі забяспечваюць плаўны пераход і максімізуюць перавагі падключанага вытворчага асяроддзя.
Дакладнасць і прэцызійнасць такарнага цэнтра з ЧПУ

Дасягненне пастаяннай высокай якасці дэталяў у значнай ступені залежыць ад дакладнасці і дбайнасці машыны. Гэтыя атрыбуты непасрэдна ўплываюць на адпаведнасць дэталяў і агульную эфектыўнасць вытворчасці.
Паўтаральнасць і дакладнасць пазіцыянавання
Паўтаральнасць азначае здольнасць машыны паслядоўна вяртацца ў запраграмаванае становішча.Дакладнасць пазіцыіапісвае, наколькі блізка машына можа дасягнуць мэтавай пазіцыі. Абодва паказчыкі маюць вырашальнае значэнне для вытворчасці аднолькавых дэталяў з жорсткімі допускамі. Машына з высокай паўтаральнасцю гарантуе, што кожная дэталь адпавядае папярэдняй, мінімізуючы брак і перапрацоўку. Высокая дакладнасць пазіцыянавання азначае, што машына размяшчае інструменты дакладна там, дзе запраграмавана, што вельмі важна для складаных геаметрычных формаў і крытычных памераў. Вытворцы часта прадастаўляюць гэтыя спецыфікацыі, а пакупнікі павінны гарантаваць, што яны адпавядаюць іх вытворчым патрабаванням.
Меркаванні аб тэрмічнай стабільнасці
Ваганні тэмпературы істотна ўплываюць на дакладнасць станкоў. Па меры награвання кампанентаў станкоў падчас працы яны пашыраюцца, што выклікае зрухі памераў. Гэта цеплавое пашырэнне можа прывесці да недакладнасцей у апрацоўваных дэталях. Эфектыўныя стратэгіі змякчаюць гэтыя наступствы. Майстэрніпадтрымліваць кантраляваныя тэмпературныя рэжымы ў зонах апрацоўкі, часта ўцяпляючы памяшканне і выкарыстоўваючы складаныя сістэмы ацяплення, вентыляцыі і кандыцыянавання паветра.Палепшаныя сістэмы астуджэння і аптымізаваныя параметры тачэння мінімізуюць выпрацоўку цяплападчас апрацоўкі. Некаторыя сістэмы выкарыстоўваюць перадавыя алгарытмы для прагназавання і карэкцыі тэрмічных памылак у рэжыме рэальнага часу з дапамогай тэмпературных датчыкаў і мадэляў кампенсацыі. Напрыклад, аэракасмічная фірма дасягнула дакладнасці ±0,01 мм на дысках з інконелю з выкарыстаннем крыягеннага астуджэння, у той час як вытворца каленчатых валаў падтрымліваў дэталі ў межах дапушчальных адхіленняў 0,05 мм пры стандартным астуджэнні.
Механізмы гашэння вібрацыі
Вібрацыі падчас апрацоўкі пагаршаюць якасць паверхні, скарачаюць тэрмін службы інструмента і зніжаюць дакладнасць дэталі. Таму эфектыўныя механізмы гашэння вібрацыі маюць вырашальнае значэнне.Выкарыстанне трымальнікаў інструментаў з кантактам тарца і кануса значна павялічвае калянасцьі памяншае вібрацыю. Высокадакладнае і высокае заціскное прыстасаванне ліквідуе вібрацыю дэталі. Рэгуляванне хуткасці апрацоўкі і падач у стабільныя зоны на дыяграме лепесткаў таксама можа ліквідаваць вібрацыю. Гэта прадугледжвае стараннае кіраванне нагрузкай стружкі пры павелічэнні або памяншэнні хуткасці. Выкарыстанне больш тоўстых хваставік інструмента або памяншэнне выцягвання інструмента з замацаванага канца павялічвае калянасць, памяншае прагін і зрушвае частату вібрацыі ў больш стабільныя зоны.Ручкі інструментаў з антывібрацыйным гашэннем, распрацаваныя з выкарыстаннем перадавых матэрыялаў, паглынаюць і рассейваюць вібрацыі, прадухіляючы перадачу ад інструмента да апрацоўванай дэталі.
Плошча і цэх для такарнага цэнтра з ЧПУ
Фізічная прастора, даступная на вытворчым аб'екце, істотна ўплывае на выбар абсталявання. Прадпрыемствы павінны ўважліва ўлічваць памеры абсталявання і патрабаванні да навакольнага асяроддзя. Такое планаванне забяспечвае эфектыўную працу і бяспечнае працоўнае асяроддзе.
Памеры і кампаноўка машыны
Фактычныя памеры самой машыны з'яўляюцца першачарговай задачай. Вытворцы падаюць падрабязныя характарыстыкі адносна даўжыні, шырыні і вышыні. Майстэрні павінны гарантаваць, што абраная машына змяшчаецца ў адведзенай зоне. Акрамя таго, кампаноўка павінна змяшчаць перыферыйнае абсталяванне, такое як канвееры для стружкі, бакі для астуджальнай вадкасці і электрычныя шафы. Аптымальная кампаноўка палягчае працоўны працэс і прадухіляе вузкія месцы.
Даступнасць для тэхнічнага абслугоўвання
Дастатковая прастора вакол машыны мае вырашальнае значэнне для рэгулярнага тэхнічнага абслугоўвання і рамонту. Тэхнікам патрэбен свабодны доступ да ўсіх бакоў машыны для праверкі, замены дэталяў і ліквідацыі няспраўнасцей. Цесная прастора можа падоўжыць час тэхнічнага абслугоўвання і павялічыць рызыкі для бяспекі. Планаванне доступу для тэхнічнага абслугоўвання з самага пачатку спрашчае будучыя аперацыі па абслугоўванні.
Патрабаванні да прасторы для апрацоўкі матэрыялаў
Эфектыўная апрацоўка матэрыялаў вакол машыны непасрэдна ўплывае на прадукцыйнасць і бяспеку. У цэхах патрабуецца дастаткова месца для загрузкі сыравіны і разгрузкі гатовых дэталяў. Мінімум36 цаляў (3 футы)часта служыць базавай лініяй для вольных шляхоў. Для больш буйных або доўгіх дэталяў майстэрні рэкамендуюць адлегласць ад 7 да 8 футаў. Гэта дазваляе размясціць інструменты, скрыні для інструментаў, паддоны і каляскі, прадухіляючы выпадковы кантакт з элементамі кіравання. Адзін карыстальнік спецыяльна вылучыў 10 футаў паміж такарным і фрэзерным станкамі, каб максымізаваць прастору і палегчыць выкарыстанне страловага крана для загрузкі дэталяў. Улічваючы перамяшчэнне аператара, асабліва для буйных людзей, рэкамендуецца мінімум 6 футаў. Для забеспячэння прасторы для абсталявання, напрыклад, калясак для штампаў, для замены цяжкіх прыстасаванняў можа спатрэбіцца 7-8 футаў. Майстэрні таксама павінны ўлічваць выдаленне бакаў з астуджальнай вадкасцю. Яны павінны пераканацца, што патрон такарнага станка не знаходзіцца на адной лініі з месцам, дзе аператар можа стаяць ля суседняга станка ў мэтах бяспекі.
Бюджэт і агульны кошт валодання такарным цэнтрам з ЧПУ
Усебаковы аналіз бюджэту выходзіць за рамкі першапачатковай цаны пакупкі. Ён уключае ўсе выдаткі, звязаныя з валоданнем і эксплуатацыяй машыны на працягу яе тэрміну службы. Гэты агульны кошт валодання (TCO) дае больш дакладную фінансавую карціну.
Пачатковая цана пакупкі
Пачатковая цана пакупкі ўяўляе сабой пачатковыя інвестыцыі ў машыну. Гэты кошт значна адрозніваецца ў залежнасці ад класа машыны, яе характарыстык і магчымасцей. Пакупнікі павінны суаднесці свой бюджэт са сваімі вытворчымі патрэбамі.
| Клас такарнага станка з ЧПУ | Дыяпазон пачатковай цаны пакупкі |
|---|---|
| Настольны такарны станок з ЧПУ | 5 000 – 20 000 долараў ЗША |
| Такарны станок сярэдняга ўзроўню вытворчасці | 30 000 – 100 000 долараў ЗША |
| Шматшпіндзельны або швейцарскі такарны станок з ЧПУ | 100 000 – 300 000+ долараў ЗША |
Гэтыя лічбы ілюструюць шырокі спектр даступных варыянтаў. Канкрэтныя патрабаванні крамы вызначаюць адпаведны ўзровень інвестыцый.
Эксплуатацыйныя выдаткі і эфектыўнасць
Эксплуатацыйныя выдаткі ахопліваюць бягучыя выдаткі, якія выходзяць за рамкі першапачатковай пакупкі. Да іх адносяцца спажыванне энергіі, інструменты, тэхнічнае абслугоўванне і праца. Эфектыўная машына мінімізуе гэтыя бягучыя выдаткі. Сучасныя машыны часта маюць энергазберагальныя кампаненты, што зніжае рахункі за электрычнасць. Высокаякасныя інструменты служаць даўжэй, памяншаючы частату замены. Рэгулярнае тэхнічнае абслугоўванне прадухіляе дарагія паломкі і падаўжае тэрмін службы машыны. Эфектыўная эксплуатацыя таксама скарачае колькасць працоўных гадзін на дэталь, што яшчэ больш зніжае агульныя выдаткі.
Кошт перапродажу і амартызацыя
З часам машыны амартызуюцца, гэта значыць, іх кошт змяншаецца. Аднак некаторыя машыны захоўваюць сваю вартасць лепш, чым іншыя. Фактары, якія ўплываюць на кошт перапродажу, ўключаюць рэпутацыю вытворцы, гісторыю тэхнічнага абслугоўвання машыны і яе тэхналагічную актуальнасць. Інвестыцыі ў вядомы брэнд з моцнай сеткай абслугоўвання часта прыводзяць да лепшага кошту перапродажу. Належнае абслугоўванне таксама захоўвае стан машыны, робячы яе больш прывабнай для будучых пакупнікоў. Пакупнікі павінны ўлічваць доўгатэрміновую вартасць і патэнцыйную амартызацыю пры прыняцці інвестыцыйнага рашэння.
Абслугоўванне і падтрымка вашага такарнага цэнтра з ЧПУ
Эфектыўнае абслугоўванне і падтрымка маюць першараднае значэнне для максімальнага павелічэння часу бесперабойнай працы машын і забеспячэння доўгатэрміновай прадукцыйнасці. Пакупнікі павінны ацаніць прыхільнасць вытворцы да задавальнення кліентаў і наяўнасць мясцовай падтрымкі.
Рэпутацыя і надзейнасць вытворцы
Рэпутацыя вытворцы ў галіне надзейнасці непасрэдна ўплывае на доўгатэрміновую прадукцыйнасць станка і бесперапыннасць працы майстэрні. Кампаніі з добрай рэпутацыяй часта прапануюць высакаякасную прадукцыю і падтрымку. Напрыклад, DMG MORI можа пахваліцца 95% узроўнем утрымання кліентаў, што сведчыць аб высокай задаволенасці. Haas Automation заслужыла давер больш чым 10 000 майстэрняў ЗША дзякуючы сваёй надзейнасці і прастаце выкарыстання. Hermle таксама дасягае больш чым 95% задаволенасці кліентаў. Гэтыя паказчыкі сведчаць аб вытворцах, якія паслядоўна пастаўляюць надзейнае абсталяванне і выдатнае пасляпродажнае абслугоўванне.
Даступнасць мясцовых паслуг
Даступнасць лакальнага абслугоўвання мае вырашальнае значэнне для мінімізацыі дарагіх затрымак вытворчасці. Хуткае рэагаванне тэхнікаў гарантуе хуткае вяртанне абсталявання ў працу.
| Узровень прыярытэту | Час водгуку (тыповы) |
|---|---|
| Прыярытэт 1 (крытычны) | 2-4 гадзіны |
| Прыярытэт 2 (высокі) | 4-8 гадзін |
| Прыярытэт 3 (сярэдні) | Наступны працоўны дзень |
| Прыярытэт 4 (нізкі) | 2-5 рабочых дзён |
Вытворчыя магутнасці, якія залежаць ад вытворчай лініі, часта патрабуюць кругласутачнага абслугоўвання з гарантаваным часам рэагавання на працягу 2 гадзін. Methods Machine робіць акцэнт на хуткім часе рэагавання на абслугоўванне, прапаноўваючы кругласутачную тэхнічную падтрымку ў рэжыме рэальнага часу праз амерыканскі кол-цэнтр агентаў. Дасведчаныя тэхнікі працуюць у рэгіянальных офісах па ўсёй Паўночнай Амерыцы. Аднак якасць абслугоўвання можа адрознівацца. Адзін карыстальнік паведаміў пра 9-дзённае чаканне замены рамяня ад рамонтнай кампаніі. Іншы карыстальнік згадаў, што амаль заўсёды атрымліваў абслугоўванне сваіх станкоў Haas, Mazak і Mori на наступны дзень, нават калі яны знаходзіліся за некалькі гадзін язды.
Гарантыя і тэхнічная падтрымка
Разуменне гарантыі і даступнай тэхнічнай падтрымкі абараняе інвестыцыі. Стандартныя гарантыйныя тэрміны на новыя машыны звычайна складаюць ад аднаго да трох гадоў і адрозніваюцца ў залежнасці ад вытворцы і мадэлі. Гэтыя гарантыі звычайна пакрываюць дэфекты матэрыялаў і вырабу, часта ўключаюць дэталі і працу, гарантыі прадукцыйнасці і доступ да тэхнічнай падтрымкі. Часта можна набыць пашыраныя варыянты гарантыі. Вельмі важна разумець канкрэтныя ўмовы, у тым ліку тое, што пакрывае гарантыя, а што выключае. Асноўныя прапановы падтрымкі ўключаюць:
- Доступ да кваліфікаванай тэхнічнай падтрымкі і аператыўнага абслугоўвання.
- Уключэнне абнаўленняў праграмнага забеспячэння і падтрымкі для падтрымання машыны ў актуальным стане і эфектыўнасці.
- Наяўнасць абслугоўвання і рамонту на месцы для мінімізацыі прастояў.
Аўтаматызацыя і будучае пашырэнне з дапамогай такарнага цэнтра з ЧПУ
Пры куплі абсталявання вельмі важна ўлічваць аўтаматызацыю і магчымасці будучага пашырэння. Гэтыя характарыстыкі гарантуюць, што інвестыцыі ў майстэрню застануцца актуальнымі і прадуктыўнымі на працягу многіх гадоў. Яны дазваляюць прадпрыемствам адаптавацца да зменлівых патрабаванняў вытворчасці і тэхналагічнага прагрэсу.
Патэнцыял інтэграцыі робатаў
Інтэграцыя робатаў значна павышае прадукцыйнасць і эфектыўнасць. Робаты дасягаюцьПаўтаральнасць ±0,05 мм, што дазваляе працаваць кругласутачна і павялічвае выкарыстанне абсталявання на 30%. Шасцівосевыя робаты са спецыялізаванымі захопамі апрацоўваюць грузы да 80 кг. Яны працуюць у 2-2,5 разы хутчэй, чым ручныя метады. Гэта скарачае час загрузкі і разгрузкі да 60%. Пашыраныя зварачныя робаты з ЧПУ забяспечваюць дакладнасць ±0,1 мм. Яны зніжаюць узровень дэфектаў на 40-50% і павялічваюць хуткасць вытворчасці на 30-35%. Робаты з сістэмамі бачання выконваюць дакладную зборку з паўтаральнасцю ±0,02 мм. Яны скарачаюць час наладкі да 70% дзякуючы гнуткім прыстасаванням. Рабатызаваная аўтаматызацыя загрузкі матэрыялаў, змены інструментаў і разгрузкі дэталяў можа павялічыць выкарыстанне абсталявання з 52% да больш чым 82%. Гэта ўяўляе сабой паляпшэнне на 30%. Інтэграцыя са станкамі з ЧПУ можа скараціць сярэдні час цыклу на дэталь на 25%. Гэта прыводзіць да значнага павышэння прадукцыйнасці. Паслядоўнае, безпамылковае апрацоўванне дэталяў і аўтаматызаваная праверка зніжаюць узровень браку прыблізна на 8%. Робаты таксама выконваюць паўтаральныя, фізічна патрабавальныя і небяспечныя задачы. Гэта вызваляе работнікаў-людзей для больш складаных роляў іпаляпшае бяспеку на працоўным месцы.
Сумяшчальнасць з падавальнікам пруткоў
Сумяшчальнасць з падавальнікамі пруткоў — яшчэ адзін ключавы аспект аўтаматызацыі. Падавальнік пруткоў аўтаматычна падае сыравіну на станок. Гэта дазваляе бесперапынную працу без нагляду на працягу працяглых перыядаў часу. Вытворчасць можа працягвацца ў начны час або ў непрацоўны час. Гэта максімізуе выкарыстанне і прапускную здольнасць станка. Падавальнікі пруткоў зніжаюць выдаткі на працу, выключаючы неабходнасць ручной загрузкі матэрыялу. Яны таксама забяспечваюць стабільную якасць дэталяў, падтрымліваючы стабільны паток матэрыялу.
Модульная канструкцыя для мадэрнізацыі
Прынцыпы модульнай канструкцыі дазваляюць мадэрнізацыю ў будучыні. Гэта робіць гэтыя спецыялізаваныя машыныарыентаваны на будучынюМодульныя канструкцыі дазваляюцьрэканфігурацыя машынна аснове канкрэтных патрэб праекта. Яны забяспечваюць гнуткасць для інтэграцыі ключавых функцый па меры неабходнасці. Такія канструкцыі спрыяюць лягчэйшай мадэрнізацыі пэўных кампанентаў. Гэта адбываецца без неабходнасці замены ўсёй машыны. Гэта гарантуе, што абсталяванне застанецца актуальным па меры развіцця тэхналогій.
Энергаэфектыўнасць і ўплыў на навакольнае асяроддзе такарнага цэнтра з ЧПУ
Улічванне энергаэфектыўнасці і ўздзеяння на навакольнае асяроддзе стала вырашальным для сучаснай вытворчасці. Гэтыя фактары ўплываюць як на эксплуатацыйныя выдаткі, так і на імкненне цэха да ўстойлівага развіцця. Прадпрыемствы шукаюць абсталяванне, якое працуе эфектыўна, мінімізуючы пры гэтым свой экалагічны след.
Спажыванне энергіі і выдаткі
Спажыванне энергіі машынай непасрэдна ўплывае на эксплуатацыйныя выдаткі і ўздзеянне на навакольнае асяроддзе. СучасныяСтанкі з ЧПУчаста абсталяваны энергазберагальнымі кампанентамі і інтэлектуальнымі сістэмамі кіравання харчаваннем. Гэтыя сістэмы аптымізуюць выкарыстанне энергіі падчас працы і прастою. Выбар машыны з высокай энергаэфектыўнасцю зніжае рахункі за электрычнасць і зніжае выкіды вугляроду. Крамам варта ацаніць патрабаванні да магутнасці розных мадэляў і ўлічваць іх доўгатэрміновае спажыванне энергіі.
Сістэмы кіравання астуджальнай вадкасцю
Эфектыўнае кіраванне астуджальнай вадкасцю - гэтафінансава выгадная стратэгіяГэта забяспечвае значную эканомію сродкаў і перавагі для навакольнага асяроддзя. Правільная ўтылізацыя астуджальнай вадкасці памяншае забруджванне глебы і вады. Гэта прадухіляе забруджванне экасістэм шкоднымі матэрыяламі. Гэтая практыка таксама памяншае шкодныя выкіды дзякуючы ўстойлівым метадам кіравання адходамі. Перапрацоўка астуджальных вадкасцей дазваляе захоўваць прыродныя рэсурсы, змяншаючы попыт на сыравіну.
Правільнае кіраванне астуджальнай вадкасцю таксама прапануе эканамічныя перавагі. Гэта зніжае выдаткі на кіраванне адходамі дзякуючы эфектыўным сістэмам утылізацыі і перапрацоўкі. Перапрацоўка можа нават прыносіць прыбытак ад перапрацаваных матэрыялаў. Акрамя таго, гэта паляпшае рэпутацыю брэнда для кампаній, якія практыкуюць устойлівую ўтылізацыю. Крамы адпавядаюць экалагічным нормам, забяспечваючы выкананне заканадаўства аб адходах. Гэта дазваляе пазбегнуць юрыдычных санкцый і штрафаў, звязаных з невыкананнем. З аперацыйнага пункту гледжання гэта паляпшае бяспеку і здароўе на працоўным месцы, зніжаючы рызыкі для супрацоўнікаў. Гэта таксама спрыяе інавацыям і ўкараненню тэхналогій.
Правільнае кіраванне астуджальнай вадкасцю - гэтавырашальнае значэнне для мінімізацыі ўздзеяння на навакольнае асяроддзе і выдаткаўГэта падаўжае тэрмін службы паддона астуджальнай вадкасці, памяншаючы неабходнасць частай замены. Гэта павышае прадукцыйнасць працы, забяспечваючы бесперабойную працу абсталявання. Гэта паляпшае якасць апрацоўваных дэталяў, забяспечваючы лепшую аздабленне паверхні. Гэта таксама падтрымлівае стабільную канцэнтрацыю цэлі, што прыводзіць да больш надзейнай апрацоўкі. Гэта спрыяе больш бяспечным і здаровым умовам працы. Гэта абараняе дарагое апрацоўчае абсталяванне і падаўжае тэрмін службы інструмента.Сістэма астуджэння ЧПУ Pure-Cut® на аснове CO₂ ад Fusion Coolant Systemsпрапануе больш чыстую альтэрнатыву. Гэтая сістэма выкарыстоўвае звышкрытычны CO₂ (scCO₂) у якасці астуджальнай вадкасці. Яна мінімізуе ўздзеянне на навакольнае асяроддзе, ліквідуе шкодныя адходы астуджальнай вадкасці і павышае бяспеку дзякуючы:
- Нулявыя адходы астуджальнай вадкасці: scCO₂ бясшкодна выпараецца пасля выкарыстання.
- Зніжанае спажыванне энергіі: Pure-Cut® патрабуе менш энергіі.
- Устойлівае атрыманне CO₂: Выкарыстоўваны CO₂ звычайна перапрацоўваецца.
Стратэгіі скарачэння адходаў
Укараненне эфектыўных стратэгій скарачэння адходаўмінімізуе расход матэрыялаў і выдаткі на ўтылізацыю. Крамы могуць выкарыстоўваць некалькі правераных метадаў.
- Выкарыстоўвайце праграмнае забеспячэнне для раскладкі дэталяў: гэта аўтаматызуе размяшчэнне дэталяў, каб мінімізаваць нявыкарыстаную прастору. Гэта памяншае колькасць адходаў ліставога металу, час рэзкі, знос інструмента і выдаткі на ўтылізацыю.
- Пераход да апрацоўкі формы, блізкай да сеткаватай: гэты метад пачынаецца з нарыхтоўкі, якая максімальна нагадвае канчатковую дэталь. Гэта памяншае колькасць матэрыялу, які трэба выдаліць, скарачае час цыкла і падаўжае тэрмін службы інструмента.
- Выбірайце больш разумныя траекторыі апрацоўкі інструментаў: такія стратэгіі, як адаптыўная ачыстка, аптымізуюць выдаленне матэрыялу. Яны памяншаюць лішнія рухі і прадухіляюць паветранае рэзанне, мінімізуючы брак і знос.
- Падбор падач і хуткасцей: правільная рэгуляванне прадухіляе дрэнную аздабленне паверхні, дэфармацыю матэрыялу і празмернае ўтварэнне стружкі. Гэта памяншае аб'ёмы перапрацоўкі і ўтылізацыі.
- Мадэлюйце перад рэзкай: віртуальныя тэставыя разрэзы дапамагаюць выявіць і выправіць патэнцыйныя памылкі. Гэта прадухіляе страты матэрыялу і пераробку.
Навучанне аператараў і меры бяспекі такарнага цэнтра з ЧПУ
Прастата эксплуатацыі і крывая навучання
TheКрывая навучання апрацоўцы на ЧПУ спачатку можа быць вельмі крутойАднак з практыкай гэта становіцца больш інтуітыўна зразумелым. На гэтую складанасць уплывае некалькі фактараў. Да іх адносяцца тэхнічныя веды ў галіне механічных і электрычных сістэм, валоданне CAD/CAM, навыкі праграмавання, напрыклад, G-кода, і практычны вопыт. Сучасныя сістэмы кіравання імкнуцца спрасціць гэты працэс. Напрыклад,HEIDENHAIN TNC7мае інтуітыўна зразумелы і зручны інтэрфейс. Аператары могуць наладзіць галоўны экран з дапамогай сваіх любімых налад, што спрашчае працэс навучання. Убудаваныя відэаролікі працэсаў дапамагаюць карыстальнікам выконваць простыя задачы, дапамагаючы новым аператарам хутчэй асвоіцца. Аналагічна,Кантролер братавельмі падобны да Haas, што дазваляе лёгка адаптаваць яго для тых, хто мае досвед працы з Haas. Дакументацыя для Brother Speedio выдатная і добра напісаная. Сістэма кіравання Speedio надзвычай простая ў выкарыстанні. Карыстальнікі могуць хутка пачаць працаваць. Сучасныя сістэмы кіравання, як правіла, лёгка асвоіць для асноўных аперацый, такіх як налада інструментаў, зрушэнне дэталяў і запуск праграм, звычайна на працягу некалькіх гадзін.
Прапанаваныя праграмы навучання
Комплексныя праграмы навучанняз'яўляюцца неабходнымі для новых аператараў. Навучанне павінна ахопліваць асноўныя канцэпцыі ЧПУ, праграмаванне G-кодаў і мадэляванне. Яно таксама ўключае праграмнае забеспячэнне CAD/CAM, выбар інструментаў, чытанне чарцяжоў, асноўную матэматыку і матэрыялазнаўства. Практычны вопыт мае вырашальнае значэнне для развіцця практычных навыкаў. Гэта ўключае ў сябе кантраляваную працу са станкамі, выкарыстанне сімулятара і працу над рэальнымі праектамі. Аператарам неабходна навучанне па ліквідацыі непаладак і вырашэнні праблем. Гэта ўключае прагнастычнае тэхнічнае абслугоўванне, выяўленне і вырашэнне праблем са станкамі, карэкціроўку зрушэнняў, разуменне кодаў сігналізацыі і веданне таго, калі неабходна паведамляць пра праблемы. Пратаколы бяспекі таксама жыццёва важныя. Комплекснае навучанне павінна ўключаць адпаведнасць патрабаванням OSHA, бяспеку машын, працэдуры аварыйнага прыпынку і эрганоміку для прадухілення траўмаў. Сучаснае навучанне таксама ўключае канцэпцыі Прамысловасці 4.0, навучанне на аснове мадэлявання або віртуальнай рэальнасці (VR) і модулі па зялёнай вытворчасці.
Блакіроўкі і ахоўныя прыстасаванні бяспекі
Агароджы машын - гэта ахоўныя бар'еры або прыладыякія ахопліваюць небяспечныя часткі абсталявання. Яны прадухіляюць кантакт з рухомымі часткамі. OSHA публікуе спецыяльныя стандарты агароджвання машын. Існуюць тры асноўныя тыпы агароджвання машын: фіксаваныя агароджы, блакіруючыя агароджы і рэгуляваныя агароджы. Блакіруючыя агароджы, або блакіроўкі бяспекі, - гэта рухомыя бар'еры, спалучаныя з механізмам бяспекі. Гэты механізм спыняе машыну пры адкрыцці. Іншыя меры бяспекі ўключаюць светлавыя заслоны, кантактныя кілімкі бяспекі і бяспечнае шкло для станкоў з ЧПУ. Аварыйныя выключальнікі (E-stop) - гэта вялікія чырвоныя кнопкі, якія хутка выключаюць машыну. Працэдуры блакіроўкі/маркіроўкі (LOTO) фізічна адключаюць абсталяванне ад напругі.Перадпрацоўная праверка мае вырашальнае значэнне для аператараўПерад пачаткам працы аператары павінны праверыць наяўнасць няспраўных або адсутных ахоўных прыстасаванняў, пашкоджаных кабеляў, няспраўных мацаванняў і працаздольнасць усіх функцый бяспекі.ANSI 11.19 (2010)забяспечвае крытэрыі эфектыўнасці аховы. Гэты стандарт распаўсюджваецца на ўсе машыны і абсталяванне. Ён спрашчае стандарты аховы.
Усебаковая ацэнка мае вырашальнае значэнне для любойТакарны цэнтр з ЧПУпакупка. Крамы павінны надаваць прыярытэт доўгатэрміновай каштоўнасці і прыбытковасці інвестыцый, а не першапачатковым выдаткам. Гэты стратэгічны падыход забяспечвае аптымальныя інвестыцыі. Уважліва разгледзьце ўсе абмеркаваныя фактары. Такая стараннасць прывядзе да паспяховага і прадуктыўнага набыцця для вашай крамы, пашыраючы яе магчымасці на доўгія гады.
Часта задаваныя пытанні
У чым розніца паміж такарным цэнтрам з ЧПУ і такарным станком з ЧПУ?
A Такарны станок з ЧПУу асноўным выконвае такарныя аперацыі. Такарны цэнтр з ЧПУ прапануе больш пашыраныя магчымасці. Ён часта ўключае ў сябе прывадныя інструменты, некалькі восяў і функцыі аўтаматызацыі. Гэтыя дапаўненні дазваляюць фрэзераваць, свідраваць і наразаць разьбу за адзін усталёў.
Якія асноўныя перавагі прывадных інструментаў на такарным цэнтры з ЧПУ?
Прывадныя інструменты значна павышаюць універсальнасць такарнага цэнтра. Яны дазваляюць станку выконваць фрэзераванне, свідраванне і наразанне разьбы. Гэта выключае неабходнасць пераносу дэталяў на іншы станок. Майстэрні дасягаюць большай гнуткасці канструкцыі і скарачаюць час наладкі.
Чаму тэрмічная стабільнасць важная для такарнага цэнтра з ЧПУ?
Тэрмічная стабільнасць мае вырашальнае значэнне для падтрымання дакладнасці. Кампаненты машын пашыраюцца пры награванні падчас працы. Гэта пашырэнне выклікае зрухі памераў. Эфектыўныя сістэмы астуджэння і мадэлі кампенсацыі змякчаюць гэтыя наступствы. Яны забяспечваюць стабільную якасць дэталяў.
Што азначае агульны кошт валодання (TCO) для такарнага цэнтра з ЧПУ?
Паказчык валавой кошту ўключае ўсе выдаткі, звязаныя з машынай на працягу яе тэрміну службы. Гэта выходзіць за рамкі першапачатковай пакупной цаны. Ён пакрывае эксплуатацыйныя выдаткі, такія як энергія, інструменты і тэхнічнае абслугоўванне. Паказчык валавой кошту таксама ўлічвае працу, амартызацыю і патэнцыйную кошт перапродажу.
Час публікацыі: 12 снежня 2025 г.