


Фрэзерны свідравальны станок з супрацьлеглым размяшчэннем галоўкі BOSM-6010
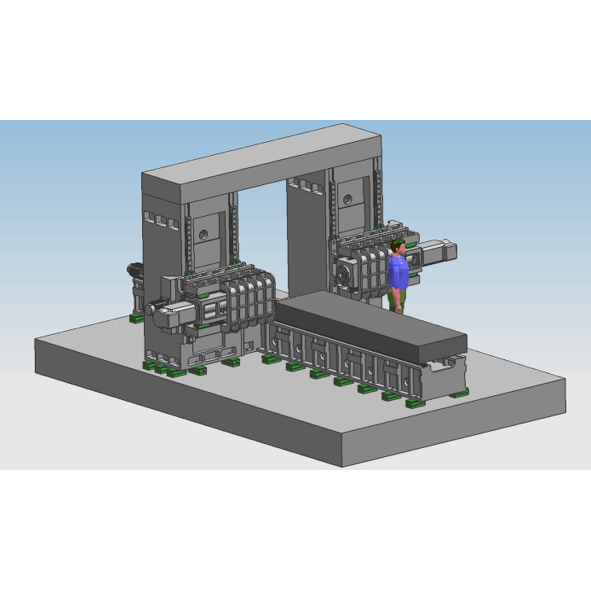
1. Выкарыстанне машыны:
Двухкалонны партальны свідравальна-фрэзерны станок BOSM-6000*1000 з фіксаванай бэлькай і ЧПУ - гэта спецыяльны станок для апрацоўкі стрэл/ручэй экскаватараў. Ён дазваляе хутка апрацоўваць дэталь, свідраваць, фрэзераваць і расточваць адтуліны ў межах эфектыўнага дыяпазону ходу, апрацоўваць дэталь на месцы за адзін раз (без неабходнасці дадатковага заціску), хуткасць загрузкі і разгрузкі высокая, хуткасць пазіцыянавання высокая, дакладнасць апрацоўкі высокая. Высокая эфектыўнасць апрацоўкі.
2.Машына структураасаблівасці:
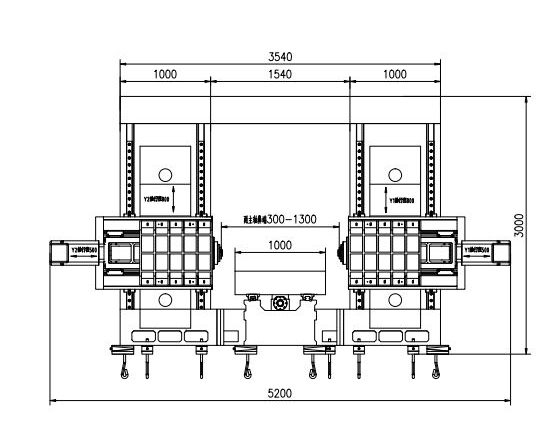
Асноўныя кампаненты станка: станіна, варштат, левая і правая калоны, бэлькі, злучальныя бэлькі партальнага абсталявання, сядлы, плашкі і г.д. Буйныя дэталі выраблены з пясчанага ліцця з высакаякаснага шэрага чыгуну 250, адпалу ў гарачай пясчанай шахце → вібрацыйнае старэнне → тэрмічная апрацоўка. Адпал у печы → вібрацыйнае старэнне → грубая апрацоўка → вібрацыйнае старэнне → гарачы адпал у печы → вібрацыйнае старэнне → чыставое апрацоўванне. Гэта цалкам ліквідуе адмоўныя напружанні ў дэталях і падтрымлівае іх стабільнасць. Нерухомая станіна, левая і правая калоны, партальнае абсталяванне і варштат могуць рухацца; яны выконваюць функцыі фрэзеравання, расточвання, свідравання, зенкіравання, наразання разьбы і г.д. Астуджэнне інструмента - знешняе. Станок мае 5 восяў падачы, якія могуць рэалізоўваць 4-восевы рычаг і 5-восевы аднабаковы рух. Ёсць 2 прывадныя галоўкі. Восі станка і прываднай галоўкі паказаны на малюнку ніжэй.


2.1.Асноўная структура падаючай часткі восевай перадачы
2.1.1.Вось X:Працоўны стол рухаецца зваротна-паступальна ўздоўж накіроўвалай нерухомага ложка.
Прывад па восі X 1: серварухавік пераменнага току плюс высокадакладны планетарны рэдуктар прыводзяцца ў рух шарыкавым вінтом для прывада руху працоўнага стала і рэалізацыі лінейнага руху па восі X.
Форма накіроўвалай рэйкі: пакладзеце дзве высокатрывалыя дакладныя лінейныя накіроўвалыя рэйкі.
2.1.2 Вось Z1:Галоўка сілавога прывада і сядло вертыкальна ўсталяваныя на пярэдняй частцы калоны і здзяйсняюць зваротна-паступальны рух уверх і ўніз уздоўж накіроўвалай рэйкі калоны.
Перадача па восі Z1: серварухавік пераменнага току і сінхроннае кола выкарыстоўваюцца для прывада шарыкавага шрубы, каб прывесці ў рух сядло для рэалізацыі лінейнага руху па восі Z.
2.1.3 Вось Z2:Галоўка сілавога прывада і сядло вертыкальна ўсталяваныя на пярэдняй частцы калоны і здзяйсняюць зваротна-паступальны рух уверх і ўніз уздоўж накіроўвалай рэйкі калоны.
Перадача па восі Z2: серварухавік пераменнага току і сінхроннае кола выкарыстоўваюцца для прывада шарыкавага шрубы, каб прывесці ў рух сядло і рэалізаваць лінейны рух па восі Z.
2.1.4 Вось Y1:Сядло галоўкі блока кіравання ўстаноўлена вертыкальна на пярэдняй частцы правай калоны і здзяйсняе зваротна-паступальны рух налева і направа ўздоўж накіроўвалай калоны.
Перадача па восі Y1: для прывада паўнапрываднага вала праз шарыкавы шруба выкарыстоўваецца серварухавік пераменнага току і высокадакладны планетарны рэдуктар, які забяспечвае лінейны рух па восі Y1.
2.1.5 Вось Y2:Сядло галоўкі блока кіравання вертыкальна ўсталявана на пярэдняй частцы правай калоны і здзяйсняе зваротна-паступальны рух налева і направа ўздоўж накіроўвалай калоны.
Перадача па восі Y2: для прывада паўнамоцтвы праз шарыкавы шруба ажыццяўляецца лінейны рух па восі Y2, які забяспечвае серварухавік пераменнага току і высокадакладны планетарны рэдуктар.
2.2.Кірунак руху свідравальнай і фрэзернай галоўкі (у тым ліку галоўкі 1 і 2) мае квадратную канструкцыю плунжара, найноўшы метад камбінаванай дроцяной накіроўвалай рэйкі. Цвёрдая накіроўвалая акружана трывалай апорай, кіруецца 4 парамі лінейных ролікавых накіроўвалых рэек, а прывад выкарыстоўвае серварухавік пераменнага току. Прывад ажыццяўляецца праз сінхронны рамень (i=2) і дакладную шарыкавую вінтоўую перадачу. Галоўка выкарыстоўвае серварухавік для запаволення праз сінхронны рамень і сінхроннае кола, якія кіруюцца цяжкай дакладнай накіроўвалай рэек, і прыводзіць у рух вертыкальную шарыкавую вінтоўую вінтоўую вінтоўую вінтоўную ... Калі канец свердзела пакідае апрацоўваную дэталь і дасягае зададзенага становішча, працоўны стол перамяшчаецца да наступнай пазіцыі адтуліны для аўтаматычнай цыркуляцыі. Галоўка свердзела выкарыстоўвае камбінацыю дроту і цвёрдай рэйкі, што не толькі забяспечвае хуткасць працы абсталявання, але і значна павышае яго калянасць. Акрамя таго, ён можа выконваць функцыі свідравання глухіх адтулін, фрэзеравання, зняцця фаскі, ламання стружкі, аўтаматычнага выдалення стружкі і г.д., што павышае прадукцыйнасць працы.

(левая галоўка харчавання)
2.3. Выдаленне стружкі і астуджэнне
З абодвух бакоў пад варштатам усталяваны спіральныя і плоскія ланцуговыя канвееры для стружкі, і стружка можа аўтаматычна выводзіцца на канвеер для стружкі ў канцы праз два этапы спіральных і ланцуговых пласцін для рэалізацыі цывілізаванай вытворчасці. У баку астуджальнай вадкасці канвеера для стружкі ёсць помпа астуджэння, які можа выкарыстоўвацца для знешняга астуджэння інструмента, каб забяспечыць прадукцыйнасць свідравання і тэрмін службы свердзела, а астуджальная вадкасць можа быць перапрацавана.
3.Поўная лічбавая сістэма лікавага кіравання:
3.1.Дзякуючы функцыі стружкалому, час стружкалому і цыкл стружкалому можна ўсталяваць на інтэрфейсе "чалавек-машына".
3.2.З дапамогай функцыі пад'ёму інструмента вышыню пад'ёму інструмента можна ўсталяваць на інтэрфейсе чалавек-машына. Калі свідраванне дасягае гэтай вышыні, свердзел хутка падымаецца да верхняй часткі апрацоўванай дэталі, а затым стружка адкідаецца, а затым хутка перадаецца да паверхні свідравання і аўтаматычна пераўтвараецца ў апрацоўваную паверхню.
3.3.Цэнтралізаваны пульт кіравання і партатыўны блок выкарыстоўваюць сістэму лічбавага праграмнага кіравання і абсталяваны інтэрфейсам USB і вадкакрышталічным дысплеем. Для палягчэння праграмавання, захоўвання, адлюстравання і сувязі інтэрфейс кіравання мае такія функцыі, як дыялог чалавека і машыны, кампенсацыя памылак і аўтаматычная сігналізацыя.
3.4.Абсталяванне мае функцыю папярэдняга прагляду і паўторнай праверкі становішча адтуліны перад апрацоўкай, і гэта вельмі зручна.
4Аўтаматычная змазка
Лінейныя накіроўвалыя пары, пары шарыкавых шруб і іншыя пары высокадакладных рухаў для станкоў абсталяваны аўтаматычнай сістэмай змазкі. Аўтаматычны помпа для змазкі выдае алей пад ціскам, а алейная камера колькаснага змазвальніка паступае ў алей. Пасля таго, як алейная камера запоўнена алеем, калі ціск у сістэме павышаецца да 1,4-1,75 МПа, рэле ціску ў сістэме замыкаецца, помпа спыняецца, і адначасова разгружаецца разгрузачны клапан. Калі ціск алею ў дарозе падае ніжэй за 0,2 МПа, колькасны змазвальнік пачынае запаўняць кропку змазкі і завяршае адну запраўку алеем. Дзякуючы дакладнай падачы алею інжэктарам колькаснага змазвальніка і выяўленню ціску ў сістэме, падача алею надзейная, што забяспечвае наяўнасць алейнай плёнкі на паверхні кожнай кінематычнай пары, памяншаючы трэнне і знос, а таксама прадухіляючы пашкоджанне ўнутранай структуры, выкліканае перагрэвам, забяспечваецца дакладнасць і тэрмін службы станка. У параўнанні з парай слізгальных накіроўвалых, пара лінейных накіроўвалых, якая выкарыстоўваецца ў гэтым станку, мае шэраг пераваг:
1. Адчувальнасць руху высокая, каэфіцыент трэння накіроўвалай рэйкі невялікі, усяго 0,0025~0,01, а магутнасць руху значна зніжаецца, што эквівалентна толькі 1/10 магутнасці звычайнай тэхнікі.
② Розніца паміж дынамічным і статычным трэннем вельмі малая, а характарыстыкі сачэння выдатныя, гэта значыць інтэрвал часу паміж сігналам кіравання і механічным уздзеяннем надзвычай кароткі, што спрыяе паляпшэнню хуткасці рэагавання і адчувальнасці сістэмы лікавага кіравання.
③Ён падыходзіць для высакахуткаснага лінейнага руху, а яго імгненная хуткасць прыкладна ў 10 разоў вышэйшая, чым у слізгальных накіроўвалых рэйак.
④ Гэта можа рэалізаваць рух без зазораў і палепшыць калянасць руху механічнай сістэмы.
⑤Выраблены прафесійнымі вытворцамі, ён мае высокую дакладнасць, добрую ўніверсальнасць і просты ў абслугоўванні.

5. Асяроддзе выкарыстання машыны:
Крыніца харчавання: трохфазны пераменны ток 380 В ± 10%, 50 Гц ± 1. Тэмпература навакольнага асяроддзя: 0 ° ~ 45 °.
Пяць, асноўныя тэхнічныя параметры:


| мадэль | BOSM4014 | |
| Максімальны памер апрацоўванай дэталі | Даўжыня × шырыня × вышыня (мм) 4000 × 1600 × 1000 | |
| Максімальная падача партальнай часткі | Шырыня (мм) | 2300 |
| памер працоўнага стала | Даўжыня х шырыня (мм) | 4000*1400 |
|
Гарызантальная свідравальная галоўка тыпу плашкі магутная галоўка адзін два
| Колькасць (2) | 2 |
| Конуснасць шпіндзеля | БТ50 | |
| Дыяметр свідравання (мм) | Φ2-Φ60 | |
| Дыяметр нарэзкі (мм) | М3-М30 | |
| Дыяметр дыска фрэзы (мм) | 300 | |
| Хуткасць шпіндзеля (аб/мін) | 30~6000 | |
| Магутнасць рухавіка сервашпіндзеля (кВт) | 37 | |
| Адлегласць ад верхавіны шпіндзеля да цэнтра стала (мм) | 650-1150 | |
| Левы і правы ход аднаго плашкі (мм) | 500 | |
| Адлегласць паміж цэнтрам баранда і плоскасцю стала (мм) | 200-1400 | |
| Ход барабана ўверх і ўніз (мм) | 1200 | |
| Паўтаральнасць | 300 мм * 300 мм | ±0,02 |
| Памеры станка | Даўжыня × шырыня × вышыня (мм) | паводле чарцяжоў |
| Поўная маса (т) | (прыблізна) 36 | |

Вышэйпаказаныя параметры з'яўляюцца папярэднімі параметрамі праектавання. У рэальным праекце могуць быць змены ў залежнасці ад патрабаванняў да апрацоўкі дэталі і патрабаванняў да канструкцыі станка, каб адпавядаць патрабаванням да апрацоўваемых дэталяў вашай кампаніі.

Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...