


Двухшпіндзельны такарны станок з ЧПУ серыі 208


Відэа прадукту
Канфігурацыя прадукту
Уводзіны
ВежаDдызайнPпрадукцыйнасць
Інтэграваная структура з станоўчай воссю Y вельмі жорсткая, трывалая і мае лепшыя характарыстыкі, чым інтэрпаляцыйная вось Y.
·Больш плаўная і гладкая апрацоўка контураў плоскасці
· Лягчэй апрацоўваць складаныя крывалінейныя паверхні і контуры
У параўнанні з «інтэрпаляцыяй Y», «станоўчая вось Y» мае відавочныя перавагі пры плоскім фрэзераванні. Рух восі Y пры «станоўчай восі Y» перпендыкулярны восі X і з'яўляецца аднавосевым рухам. Рух восі Y пры «інтэрпаляцыі Y» заключаецца ў інтэрпаляцыі прамой лініі праз адначасовы рух восяў X і Y. У параўнанні з «станоўчай воссю Y» для плоскасці плоскасці фрэзеравання, апрацоўка пры «станоўчай восі Y» відавочна больш яркая і плаўная.
ПрамаяDрасколSсінхранічныEэлектрычныSшпілька
Высокая калянасць, высокі крутоўны момант, больш высокая эфектыўнасць, лепшая аздабленне, больш дакладнае індэксаванне.
Усе асноўныя дэталі станкоў з ЧПУ выраблены з чыгуну HT300 з надзвычай высокай амартызацыйнай здольнасцю.
Асаблівасці станкоў з электрычнымі шпіндзелямі з прамым прывадам
● Дакладнасць пазіцыянавання інкрэментнага энкодэра з магнітным кольцам (сінус і косінус): 20 кутніх секунд,
Дакладнасць індэксавання па восі C: 40 кутніх секунд
● Хуткая хуткасць рэагавання на запуск/спыненне, што эканоміць час станка і эфектыўна паляпшае вытворчую магутнасць
●Невялікая нагрузка рэзання, эканомія энергіі і энергіі, лепшая абарона станкоў і падоўжаны тэрмін службы
●Эфектыўна ліквідуе вібрацыю шпіндзеля, забяспечвае добры баланс, добрую аздабленне і паляпшае якасць паверхні дэталяў
(Перавагі тачэння замест шліфавання, цвёрды выгляд тачэння, шурпатасць паверхні Ra 0,2 мкм)
· Рухавік шпіндзеля абсталяваны сістэмай астуджэння для падаўлення ўплыву цеплавога зрушэння і забеспячэння пастаяннай тэмпературы шпіндзеля.
(Дакладнасць біцця на пярэднім канцы складае ў межах 0,002 мм, што забяспечвае больш стабільную дакладнасць)
· Сінхронны шпіндзель з прамым прывадам, усталяваны ззаду, больш зручная ўстаноўка і абслугоўванне
· A2-5: 7016AC - два пярэднія, два заднія
· A2-6: пярэдняя NN3020+100BAR10S, задняя NN3018
A2-8: спераду NN3024+BT022B*2, ззаду NN3022
Цяжкі-DУтыCастIронBазаAnd Cкампаненты
Усе адліўкі аптымізаваны з выкарыстаннем метаду канчатковых элементаў (МКЭ) для памяншэння дэфармацыі і здольнасці паглынаць удары пры адрыве. Адліўкі асноўных серый такарных станкоў з ЧПУ ўзмоцнены рэбрамі для павышэння калянасці і тэрмічнай стабільнасці. Кампактныя і сіметрычныя адліўкі пярэдняй і задняй бабак яшчэ больш павялічваюць калянасць і забяспечваюць высокую дакладнасць пазіцыянавання і паўтаральнасць.
Тэхнічныя характарыстыкі
| Пункт | Імя | Адзінка | 208МС | 208MSY |
| Падарожжы | Максімальны дыяметр кручэння ложка | mm | Φ680 | Φ700 |
| Максімальны дыяметр апрацоўкі | mm | Φ370 | Φ300 | |
| Максімальны дыяметр кручэння на трымальніку інструмента | mm | Φ300 | Φ300 | |
| Максімальная працягласць апрацоўкі | mm | 420 | 400 | |
| Адлегласць паміж двума цэнтрамі | mm | - | - | |
| Sшпілька Цыліндр Чак | Верацепадобны нос | АСА | А2-6 | А2-6 |
| Гідраўлічны цыліндр/патрон | Цаля | 8'' | 8'' | |
| Дыяметр адтуліны праз шпіндзель | mm | Φ79/66 | Φ79/66 | |
| Максімальны дыяметр адтуліны праз стрыжань | mm | Φ65/52 | Φ65/52 | |
| Максімальная хуткасць шпіндзеля | абароты ў хвіліну | 4300 | 4300 | |
| Магутнасць рухавіка шпіндзеля | kw | 18/22 | 18/22 | |
| Крутоўны момант рухавіка шпіндзеля | Nm | 91-227 | 91-227 | |
| Пад-Sшпілька Цыліндр Чак | Пад-Верацепадобны нос | АСА | А2-5 | А2-5 |
| Пад-Гідраўлічны цыліндр/патрон | Цаля | 6« | 6« | |
| Пад-Дыяметр адтуліны праз шпіндзель | mm | Φ56 | Φ56 | |
| Пад-Максімальны дыяметр адтуліны праз стрыжань | mm | Φ46 | Φ46 | |
| Пад-Максімальная хуткасць шпіндзеля | абароты ў хвіліну | 5500 | 5500 | |
| Пад-Магутнасць рухавіка шпіндзеля | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFпатрэбаPпараметры | Магутнасць рухавіка X | kw | 2,5 | 2,5 |
| Магутнасць рухавіка Y | kw | - | 1.2 | |
| Магутнасць рухавіка Z | kw | 2,5 | 2,5 | |
| Sмагутнасць рухавіка | Kw | 1.2 | 1.2 | |
| Xвось | mm | 236 | 204 | |
| Yвось | mm | - | 100±50 | |
| Zвось | mm | 510 | 492 | |
| Характарыстыкі рэйкі восі X/Z | спецыфікацыя | 35 ролік | 35 ролік | |
| Спецыфікацыі рэйкі восі Y | спецыфікацыя | 25 ролікаў | 25 ролікаў | |
| Рух па восі S | mm | 600 | 600 | |
| Xхуткае перамяшчэнне восі | мм/мін | 20 | 20 | |
| Zхуткае перамяшчэнне восі | мм/мін | 20 | 20 | |
| Yхуткае перамяшчэнне восі | мм/мін | - | 8 | |
| Sхуткае перамяшчэнне восі | мм/мін | 24 | 24 | |
| Серварухавік ВежаPпараметры | Тып электрастанцыі | / | БМТ55 | БМТ55 |
| Станцыя інструментаў | / | 12Т | 12Т | |
| Магутнасць рухавіка М | kw | 5.5 | 5.5 | |
| Крутоўны момант рухавіка восі M | Nm | 35 | 35 | |
| Максімальная хуткасць галоўкі | абароты ў хвіліну | 6000 | 6000 | |
| Тэхнічныя характарыстыкі трымальніка інструмента па вонкавым дыяметры | mm | 25*25 | 25*25 | |
| Тэхнічныя характарыстыкі трымальніка інструмента па ўнутраным дыяметры | mm | Φ40 | Φ40 | |
| Час змены сумежнага інструмента | сек | 0,15 | 0,15 | |
| Дакладнасць пазіцыянавання | / | ±2 цалі | ±2 цалі | |
| Паўтарыце дакладнасць пазіцыянавання | / | ±1” | ±1” | |
| Задняя бабкаPпараметры | Праграмуемая гідраўлічная задняя бабка | / | - | - |
| Максімальны ход задняй бабкі | mm | - |
| |
| Дыяметр гільзы | mm | - |
| |
| Рукаў | mm | - |
| |
| Звужэнне гільзы | / | - |
| |
| Памеры | Агульныя памеры | m | 2800*2100*1800 | 2700*2400*2000 |
| Вага машыны прыблізна | kg | 5900 | 5300 | |
| Іншае | Аб'ём бака рэжучай вадкасці | L | 150 | 150 |
| Магутнасць помпы астуджальнай вады | kw | 0,75 | 0,75 | |
| Аб'ём скрынкі гідраўлічнага агрэгата | L | 40 | 40 | |
| Магутнасць рухавіка гідраўлічнага алейнага помпы | kw | 1,5 | 1,5 | |
| Аб'ём бака для змазачнага алею | L | 2 | 2 | |
| Магутнасць рухавіка аўтаматычнага помпы змазкі | kw | 50 | 50 |
Уводзіны ў канфігурацыю
ПрасцейTo Use And MрудаPмагутны
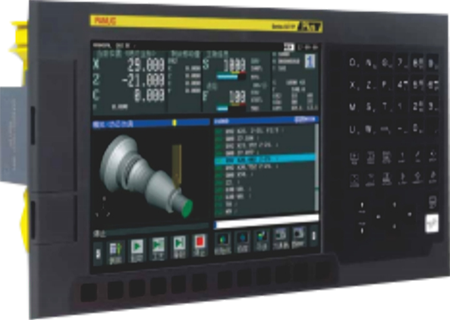
●Цалкам абноўлены дызайн
●Абсталяваны i HMI
●Абсталяваны найноўшымі тэхналогіямі ЧПУ і сервапрывадаў FANUC
●Стандартызаваны з персаналізаванымі функцыямі
●Пашыраная ёмістасць памяці
ЛёгкасцьOf Use
Прадухіленне раптоўных прастояў абсталявання з дапамогай прафілактычнага абслугоўвання
●Шырокія функцыі прагназавання няспраўнасцей
Лёгка знайсці месца паломкі і скараціць час аднаўлення
●Функцыі дыягностыкі/абслугоўвання
Высокая прадукцыйнасць апрацоўкі
СкарочаныCцыклTчас
●Высокаэфектыўная тэхналогія апрацоўкі
Дасягненне высокай якасці апрацоўкі
Тэхналогія тонкай апрацоўкі паверхні
●Функцыя дыягностыкі/абслугоўвання
ВысокіOаперацыяRеў
Заўсёды падтрымлівайце розныя аперацыі на месцы апрацоўкі
●ФАНУК
ПерсаналізаванаSэкранIs EасіерTo Use
●Стандартызаваная персаналізаваная функцыя
Ініцыятывы ў галіне Інтэрнэту рэчаў
●Падтрымка шырокага спектру лакальных сетак
ДзякуйBусеSэкіпаж
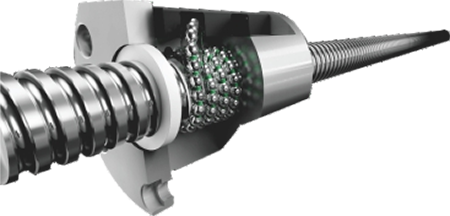
· Клас C3, з выкарыстаннем высокадакладнай шарыкавай вінтовай шрубы, з папярэднім нацяжэннем гайкі і шрубы для папярэдняга ліквідацыі люфту і падаўжэння пры павышэнні тэмпературы, што дэманструе выдатную дакладнасць пазіцыянавання і паўтаральнасці.
· Прамы прывад серварухавіка для памяншэння памылкі люфту.
ДзякуйRОлерLу вухуGгід
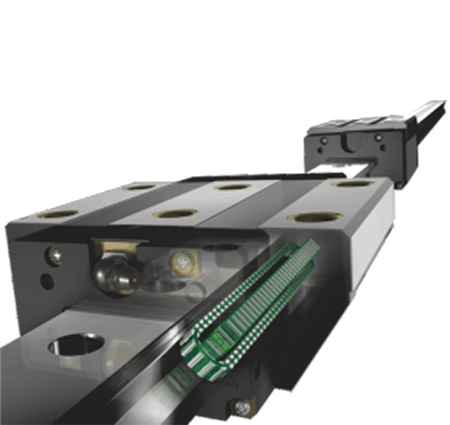
·P клас звышвысокай калянасці SRG клас дакладнасці, лінейныя накіроўвалыя з нулявым зазорам, дугавая рэзка, рэзка пад фаскай, тэкстура паверхні адносна аднастайная. Падыходзіць для працы на высокай хуткасці, значна зніжае магутнасць, неабходную для станкоў з ЧПУ.
· Кочэнне замест слізгання, малыя страты на трэнне, адчувальная рэакцыя, высокая дакладнасць пазіцыянавання. Можа вытрымліваць нагрузку ў кірунку руху адначасова, пры гэтым паверхня кантакту з рэйкавым калодкам застаецца ў шматкропкавым кантакце падчас нагрузкі, і калянасць рэзання не зніжаецца.
· Лёгкая зборка, высокая ўзаемазаменнасць і простая структура змазкі; знос вельмі малы, а тэрмін службы доўгі.
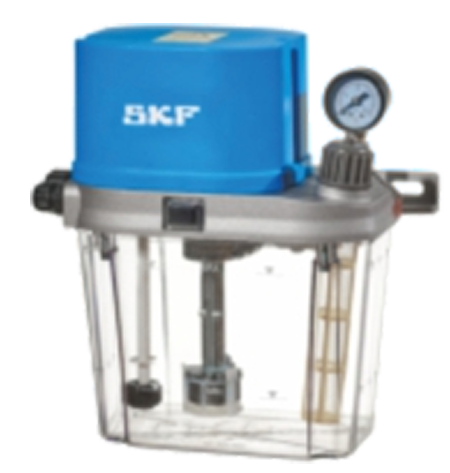
СКФBкаласаванне/OхворыMмашына
· Аўтаматычная змазка адпавядае патрэбам розных ужыванняў, падыходзіць для розных умоў працы, надзейная прадукцыя, гнуткае выкарыстанне.
· Задавальняе патрэбы ў змазцы падшыпнікаў пры высокіх тэмпературах, моцнай вібрацыі і небяспечным асяроддзі.
Кожная кропка змазкі выкарыстоўвае аб'ёмны прапарцыйны размеркавальнік для кіравання колькасцю змазкі, а такарны станок з ЧПУ можа кіравацца ПЛК для дакладнай падачы алею.
ВежаDдызайнPпрадукцыйнасць
Інтэграваная структура з станоўчай воссю Y вельмі жорсткая, трывалая і мае лепшыя характарыстыкі, чым інтэрпаляцыйная вось Y.
·Больш плаўная і гладкая апрацоўка контураў плоскасці
· Лягчэй апрацоўваць складаныя крывалінейныя паверхні і контуры
У параўнанні з «інтэрпаляцыяй Y», «станоўчая вось Y» мае відавочныя перавагі пры плоскім фрэзераванні. Рух па восі Y пры «станоўчай восі Y» перпендыкулярны восі X і з'яўляецца аднавосевым рухам. Рух па восі Y пры «інтэрпаляцыі Y» ажыццяўляецца для інтэрпаляцыі прамой лініі праз адначасовы рух восяў X і Y. У параўнанні з «станоўчай воссю Y» для плоскасці плоскасці фрэзеравання, апрацоўка пры «станоўчай восі Y» відавочна больш яркая і плаўная.
ПрамаяDрасколSсінхранічныEэлектрычныSшпілька
Высокая калянасць, высокі крутоўны момант, больш высокая эфектыўнасць, лепшая аздабленне, больш дакладнае індэксаванне.
Усе асноўныя дэталі машыны выраблены з чыгуну HT300 з надзвычай высокай амартызацыйнай здольнасцю.
Асаблівасці станкоў з электрычнымі шпіндзелямі з прамым прывадам
● Дакладнасць пазіцыянавання інкрэментнага энкодэра з магнітным кольцам (сінус і косінус): 20 кутніх секунд,
Дакладнасць індэксавання па восі C: 40 кутніх секунд
● Хуткая хуткасць рэагавання на запуск/спыненне, што эканоміць час станка і эфектыўна паляпшае вытворчую магутнасць
●Невялікая нагрузка рэзання, эканомія энергіі і энергіі, лепшая абарона станкоў і падоўжаны тэрмін службы
●Эфектыўна ліквідуе вібрацыю шпіндзеля, забяспечвае добры баланс, добрую аздабленне і паляпшае якасць паверхні дэталяў
(Перавагі тачэння замест шліфавання, цвёрды выгляд тачэння, шурпатасць паверхні Ra 0,2 мкм)
· Рухавік шпіндзеля абсталяваны сістэмай астуджэння для падаўлення ўплыву цеплавога зрушэння і забеспячэння пастаяннай тэмпературы шпіндзеля.
(Дакладнасць біцця на пярэднім канцы складае ў межах 0,002 мм, што забяспечвае больш стабільную дакладнасць)
· Сінхронны шпіндзель з прамым прывадам, усталяваны ззаду, больш зручная ўстаноўка і абслугоўванне
· A2-5: 7016AC - два пярэднія, два заднія
· A2-6: пярэдняя NN3020+100BAR10S, задняя NN3018
A2-8: спераду NN3024+BT022B*2, ззаду NN3022
Цяжкі-DУтыCастIронBазаAйCкампаненты
Усе адліўкі аптымізаваны з выкарыстаннем метаду канчатковых элементаў (МКЭ) для памяншэння дэфармацыі і здольнасці паглынаць удары пры адрыве. Адліўкі асноўных серый такарных станкоў узмоцнены рэбрамі для павышэння калянасці і тэрмічнай стабільнасці. Кампактныя і сіметрычныя адліўкі пярэдняй і задняй бабак яшчэ больш павялічваюць калянасць і забяспечваюць высокую дакладнасць і паўтаральнасць пазіцыянавання.
| Пункт | Імя | Адзінка | 208МС | 208MSY |
| Падарожжы | Максімальны дыяметр кручэння ложка | mm | Φ680 | Φ700 |
| Максімальны дыяметр апрацоўкі | mm | Φ370 | Φ300 | |
| Максімальны дыяметр кручэння на трымальніку інструмента | mm | Φ300 | Φ300 | |
| Максімальная працягласць апрацоўкі | mm | 420 | 400 | |
| Адлегласць паміж двума цэнтрамі | mm | - | - | |
| Верацень Цыліндр Чак | Верацепадобны нос | АСА | А2-6 | А2-6 |
| Гідраўлічны цыліндр/патрон | Цаля | 8 цаляў | 8 цаляў | |
| Дыяметр адтуліны праз шпіндзель | mm | Φ79/66 | Φ79/66 | |
| Максімальны дыяметр адтуліны праз стрыжань | mm | Φ65/52 | Φ65/52 | |
| Максімальная хуткасць шпіндзеля | абароты ў хвіліну | 4300 | 4300 | |
| Магутнасць рухавіка шпіндзеля | kw | 18/22 | 18/22 | |
| Крутоўны момант рухавіка шпіндзеля | Nm | 91-227 | 91-227 | |
| Супрацьшпіндзель Цыліндр Чак | Канец суправаднога шпіндзеля | АСА | А2-5 | А2-5 |
| Дапаможны гідраўлічны цыліндр/патрон | Цаля | 6 цаляў | 6 цаляў | |
| Дыяметр скразной адтуліны ўзаемнага шпіндзеля | mm | Φ56 | Φ56 | |
| Субмакс. дыяметр скразной адтуліны стрыжня | mm | Φ46 | Φ46 | |
| Максімальная хуткасць супраціўляльнага шпіндзеля | абароты ў хвіліну | 5500 | 5500 | |
| Магутнасць рухавіка падшпіндзеля | kw | 17,5 | 17,5 | |
| Параметры падачы па восях X/ZN/S | Магутнасць рухавіка X | kw | 2,5 | 2,5 |
| Магутнасць рухавіка Y | kw | - | 1.2 | |
| Магутнасць рухавіка Z | kw | 2,5 | 2,5 | |
| Магутнасць рухавіка S | Kw | 1.2 | 1.2 | |
| Вось X | mm | 236 | 204 | |
| Вось Y | mm | - | 100±50 | |
| Вось Z | mm | 510 | 492 | |
| Характарыстыкі рэйкі восі X/Z | спецыфікацыя | 35 ролік | 35 ролік | |
| Спецыфікацыі рэйкі восі Y | спецыфікацыя | 25 ролікаў | 25 ролікаў | |
| Рух па восі S | mm | 600 | 600 | |
| Хуткі рух па восі X | мм/мін | 20 | 20 | |
| Хуткі рух па восі Z | мм/мін | 20 | 20 | |
| Хуткі рух па восі Y | мм/мін | - | 8 | |
| Хуткі рух па восі S | мм/мін | 24 | 24 | |
| Серварухавік Параметры турэлі | Тып электрастанцыі | / | БМТ55 | БМТ55 |
| Станцыя інструментаў | / | 12Т | 12Т | |
| Магутнасць рухавіка М | kw | 5.5 | 5.5 | |
| Крутоўны момант рухавіка восі M | Nm | 35 | 35 | |
| Максімальная хуткасць галоўкі | абароты ў хвіліну | 6000 | 6000 | |
| Тэхнічныя характарыстыкі трымальніка інструмента па вонкавым дыяметры | mm | 25*25 | 25*25 | |
| Тэхнічныя характарыстыкі трымальніка інструмента па ўнутраным дыяметры | mm | Φ40 | Φ40 | |
| Час змены сумежнага інструмента | сек | 0,15 | 0,15 | |
| Дакладнасць пазіцыянавання | / | ±2 цалі | ±2 цалі | |
| Паўтарыце дакладнасць пазіцыянавання | / | ±1” | ±1” | |
| Параметры задняй бабкі | Праграмуемая гідраўлічная задняя бабка | / | - | - |
| Максімальны ход задняй бабкі | mm | - | ||
| Дыяметр гільзы | mm | - | ||
| Рукаў | mm | - | ||
| Звужэнне гільзы | / | - | ||
| Памеры | Агульныя памеры | m | 2800*2100*1800 | 2700*2400*2000 |
| Вага машыны прыблізна | kg | 5900 | 5300 | |
| Іншае | Аб'ём бака рэжучай вадкасці | L | 150 | 150 |
| Магутнасць помпы астуджальнай вады | kw | 0,75 | 0,75 | |
| Аб'ём скрынкі гідраўлічнага агрэгата | L | 40 | 40 | |
| Магутнасць рухавіка гідраўлічнага алейнага помпы | kw | 1,5 | 1,5 | |
| Аб'ём бака для змазачнага алею | L | 2 | 2 | |
| Магутнасць рухавіка аўтаматычнага помпы змазкі | kw | 50 | 50 |
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...