


E31 CNC цыліндрычны шліфавальны станок для рэжучых інструментаў

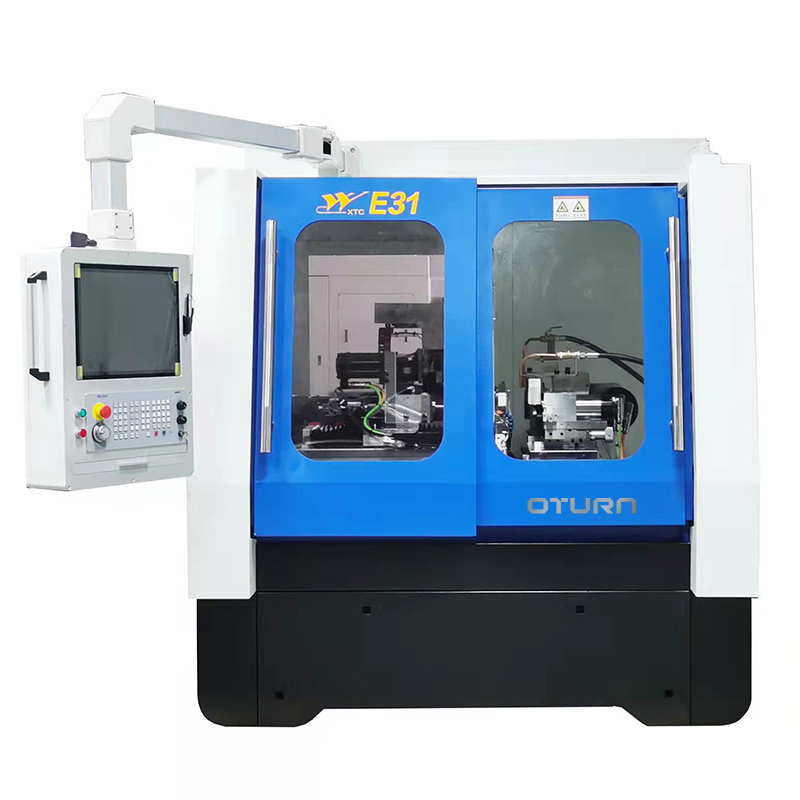
Асноўная структурная схема машыны
Сфера прымянення
1. Вобласць прымянення: фрэза, свердзел, развертка і розныя высокадакладныя дэталі для апрацоўкі.
2. Дыяпазон апрацоўкі: дыяметры апрацоўваемых вырабаў: Φ3~Φ20 мм, даўжыня апрацоўваных вырабаў: 120 мм (аўтаматычны рэжым), 330 мм (ручны рэжым).
3. Характарыстыкі апрацоўкі: адначасовае шліфаванне дробных і грубых падвойных шліфавальных колаў, аднаразовая апрацоўка і фармаванне
Увядзенне машыны
1. Канструкцыя ложка:
2. Ліставы метал усёй машыны: уся машына мае цалкам закрытую канструкцыю, а асноўная рама аддзелена ад вонкавага пакрыцця, каб пазбегнуць вібрацыі.
3. Сістэма кіравання: NEWCON
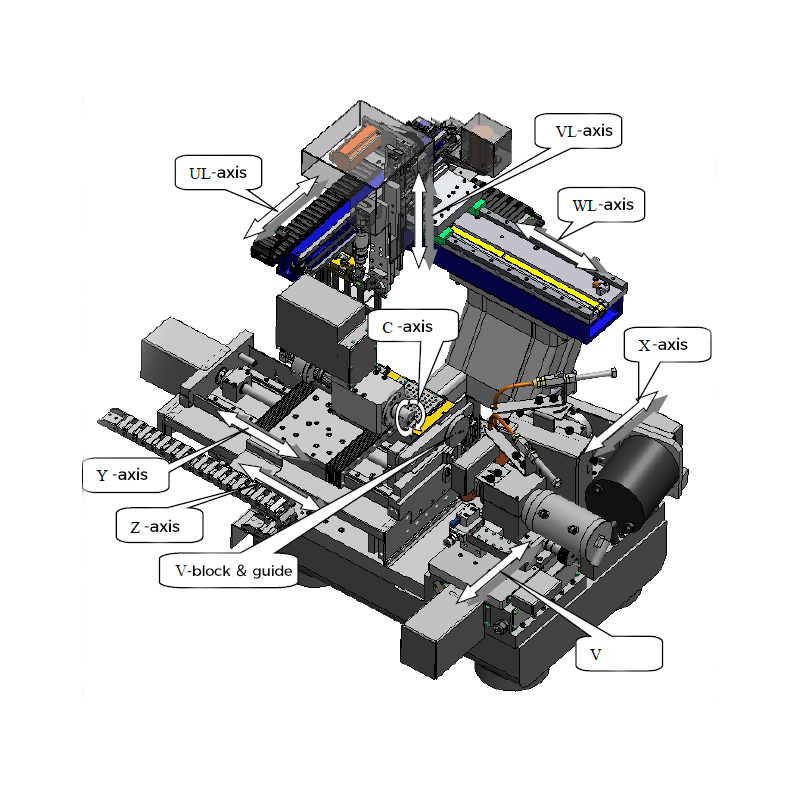
4. Рухомыя часткі: вось X, вось V, вось Z, вось Y, вось WL, вось UL, вось VL, механізм накіроўвалага кола, механізм рычага, механізм рэгулявання гістэрэзісу
5. Шпіндзель для дэталі: самаробны шпіндзель Chuangyun
6. Шліфавальны шпіндзель: рухавік Xiamen Tungsten
7. Змазка ўсёй машыны: для кожнай восі адведзены масляныя ніпелі, якія рэгулярна змазваюцца.
8. Электронны блок кіравання:
9. Спосаб падачы: падача з дапамогай трохвосевага маніпулятара
Тэхнічныя характарыстыкі
| метад кіравання | Знешнія кнопкі, сэнсарны экран | |
| Спосаб адлюстравання | Сэнсарны экран, сігнальная лямпачка | |
| метад астуджэння | Алейны радыятар | |
| спосаб перадачы | Гідраўлічны, пнеўматычны, серварухавік | |
| блок харчавання | пераменны ток 3×380 В, 50 Гц | |
| Максімальная агульная магутнасць | 25 кВт | |
| Памеры | 2152×1838×2614 мм | |
| вага без уліку | 3050 кг | |
| Ціск алею для астуджэння | 0,6~0,8 МПа | |
| бараметрычны ціск | Агульны ціск на дарозе: 5~6 бар | |
| Ціск паветра ў патроне: 2~3 бар | ||
| Ціск паветра ў накіроўвалым коле: 2~2,5 бар | ||
| Ціск у паветраным тракте захопу: 1,5~4 бар | ||
| Ціск паветра ў рычагу: 5~6 бар | ||
| Ціск паветра для ачысткі аптычных шкал: 0,6~0,7 бар | ||
| Параметры маніпулятара | ||
| Вось UL | Падарожжы | 450 мм |
| Паўтаральнасць | 0,02 мм | |
| Максімальная хуткасць працы | 15000 мм/мін | |
| Вось VL | Падарожжы | 100 мм |
| Паўтаральнасць | 0,02 мм | |
| Максімальная хуткасць працы | 15000 мм/мін | |
| Вось WL | Падарожжы | 540 мм |
| Паўтаральнасць | 0,02 мм | |
| Максімальная хуткасць працы | 15000 мм/мін | |
| Параметр восі апрацоўкі | ||
| Вось Z | Падарожжы | 100 мм |
| Мінімальная дакладнасць раздзялення | 0,0001 мм | |
| Вось Y | Падарожжы | 350 мм |
| Мінімальная дакладнасць раздзялення | 0,0001 мм | |
| Вось X | Падарожжы | 35 мм |
| Мінімальная дакладнасць раздзялення | 0,0001 мм | |
| Вось V | Падарожжы | 35 мм |
| Мінімальная дакладнасць раздзялення | 0,0001 мм | |
| Накіроўваючае кола | Дакладнасць кручэння: | ≤0,010 мм |
| Рабочая галоўка (вось C) | Магутнасць рухавіка | 1,57 кВт |
| Хуткасць кручэння | ≤2000 абаротаў у хвіліну | |
| Дакладнасць біцця | ≤0,002 мм | |
| мінімальнае разрозненне | 0,0001° | |
| Шпіндзель круга для грубага шліфавання | Магутнасць рухавіка | 8,5 кВт |
| Хуткасць кручэння | ≤5000 абаротаў у хвіліну | |
| Дакладнасць біцця | ≤0,002 мм | |
| дынамічны баланс | ≤G0,4 | |
| Шпіндзель тонкага шліфавальнага круга | Магутнасць рухавіка | 1,4 кВт |
| Хуткасць кручэння | ≤7950 абаротаў у хвіліну | |
| Дакладнасць біцця | ≤0,002 мм | |
| дынамічны баланс | ≤G0,4 | |
| Параметры шліфавання |
|
|
| Мадэль патрона | W20 | |
| Дыяметр грубага шліфавальнага круга | Ø250 мм | |
| Дыяметр тонкага шліфавальнага круга | Ø150 мм | |
| Дыяметр хваставіка нарыхтоўкі | Ø3-Ø12 мм (аўтаматычны) / Ø3-Ø20 мм (ручны) | |
| Дыяпазон шліфавання дэталяў | Ø0,08 - Ø20 мм | |
| даўжыня нарыхтоўкі | 120 мм (аўтаматычны) / 350 мм (ручны) | |
| Максімальная даўжыня апрацоўкі нарыхтоўкі | 330 мм | |
| Апрацоўка вонкавага дыяметра біцця | ≤0,003 мм | |
| Дакладнасць апрацоўкі па даўжыні | ±0,1 мм | |
| Дакладнасць апрацоўкі вуглоў | ≤0,3° | |
| Дакладнасць знешняга выгляду | ≤Ra0.4 (чыставое шліфаванне) | |
Стандартны спіс канфігурацый
| 10 | Сістэма ЧПУ | NEWC0N | 1 |
| 20 | серварухавік | NEWC0N | 8 |
| 30 | Драйвер сервера | NEWC0N | 4 |
| 40 | Панэль кіравання/махавік | NEWC0N | 1 |
| 50 | Высокадакладны модуль рабочай галоўкі | ГЕСАК | 1 |
| 60 | Высокадакладны электрычны шпіндзель (1,4 кВт) | ГЕСАК | 1 |
| 70 | Высокадакладны рухавік (7,1 кВт) | ГЕСАК | 1 |
| 80 | Высокадакладны механічны шпіндзель | ГЕСАК | 1 |
| 90 | Дакладная рэйка | Шнебергер | 10 |
| 100 | Лінейны шлях з перакрыжаванымі ролікамі высокай дакладнасці | Шнебергер | 4 |
| 110 | Дакладны шарыкавы шруба | НСК | 4 |
| 120 | Праграмнае забеспячэнне для мадэлявання аперацый і апрацоўкі (стандартная рознасць крокаў, сферычныя і г.д.) | ГЕСАК | 1 |
| 130 | Інвертар | ГЕСАК | 1 |
| 140 | Інвертар | ГЕСАК | 1 |
| 150 | сэнсарны экран | 19寸ELO | 1 |
| 160 | Прылада блакіроўкі дзвярэй бяспекі станка | Цзіньчжун | 1 |
| 170 | датчык | Баўмер | 3 |
| 180 | датчык патоку | Іфумэнь | 1 |
| 190 | Электрычныя кампаненты | Шнайдэр | 1 |
| 200 | Пнеўматычныя кампаненты | ХБП | 1 |
| 210 | Дрот і кабель | КамКаб | 1 |
| 220 | стойкавы кандыцыянер | ГЕСАК | 1 |
| 230 | Дакладнае прыціскное кола Ø92x8 | ГЕСАК | 1 |
| 240 | Дакладнае прыціскное кола Ø92x15 | ГЕСАК | 1 |
| 250 | Патрон W20 D4 | ГЕСАК | 1 |
| 260 | Стандартны латок D4 | ГЕСАК | 3 |
| 260 | Высокадакладны супастаўляльны V-вобразны блок (3-6) * 10 | ГЕСАК | 1 |
| 280 | Фланец высокадакладнага шліфавальнага круга (хутказменны тып) | ГЕСАК | 2 |
| 290 | Поўны набор пальцаў маніпулятара | ГЕСАК | 1 |
Характарыстыкі машыны
8 восяў з ЧПУ, у зоне апрацоўкі выкарыстоўваецца 5 восяў з ЧПУ, што дазваляе ажыццяўляць аўтаматычную загрузку і разгрузку, серыйную беспілотную вытворчасць
Дакладнасць апрацоўкі і эфектыўнасць станкоў
1. Радыяльнае біццё апрацоўванай дэталі знаходзіцца ў межах 0,003 мм;
2. Дакладнасць памеру 2.0 кантралюецца ў межах ±0,005 мм;
3. Кругласць нарыхтоўкі знаходзіцца ў межах 0,003 мм;
4. Шурпатасць паверхні < Ra0,4;
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...