


Свідравальна-фрэзерны станок з фіксаванай бэлькай з ЧПУ
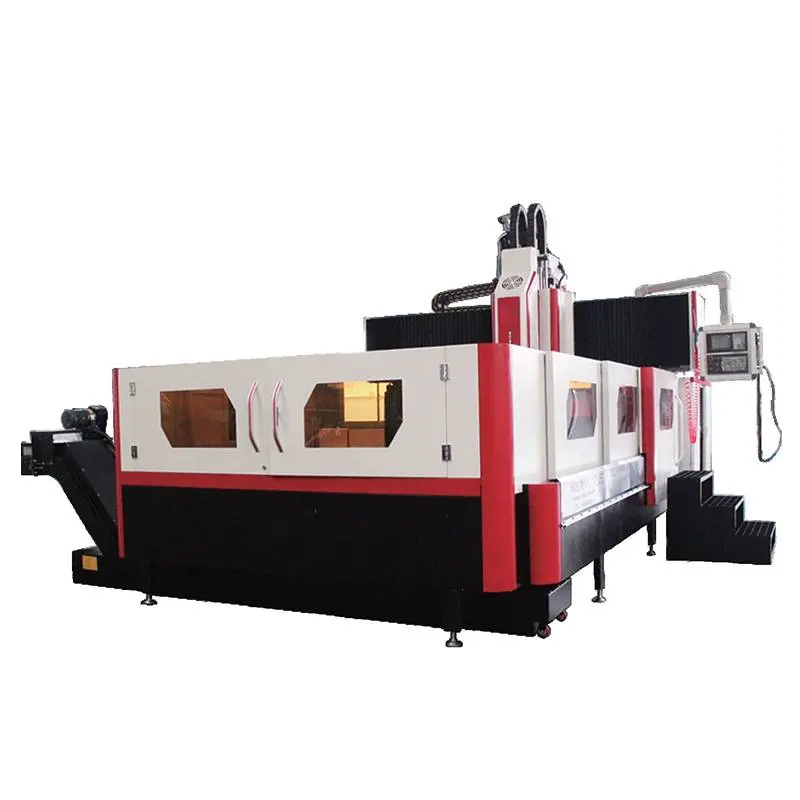
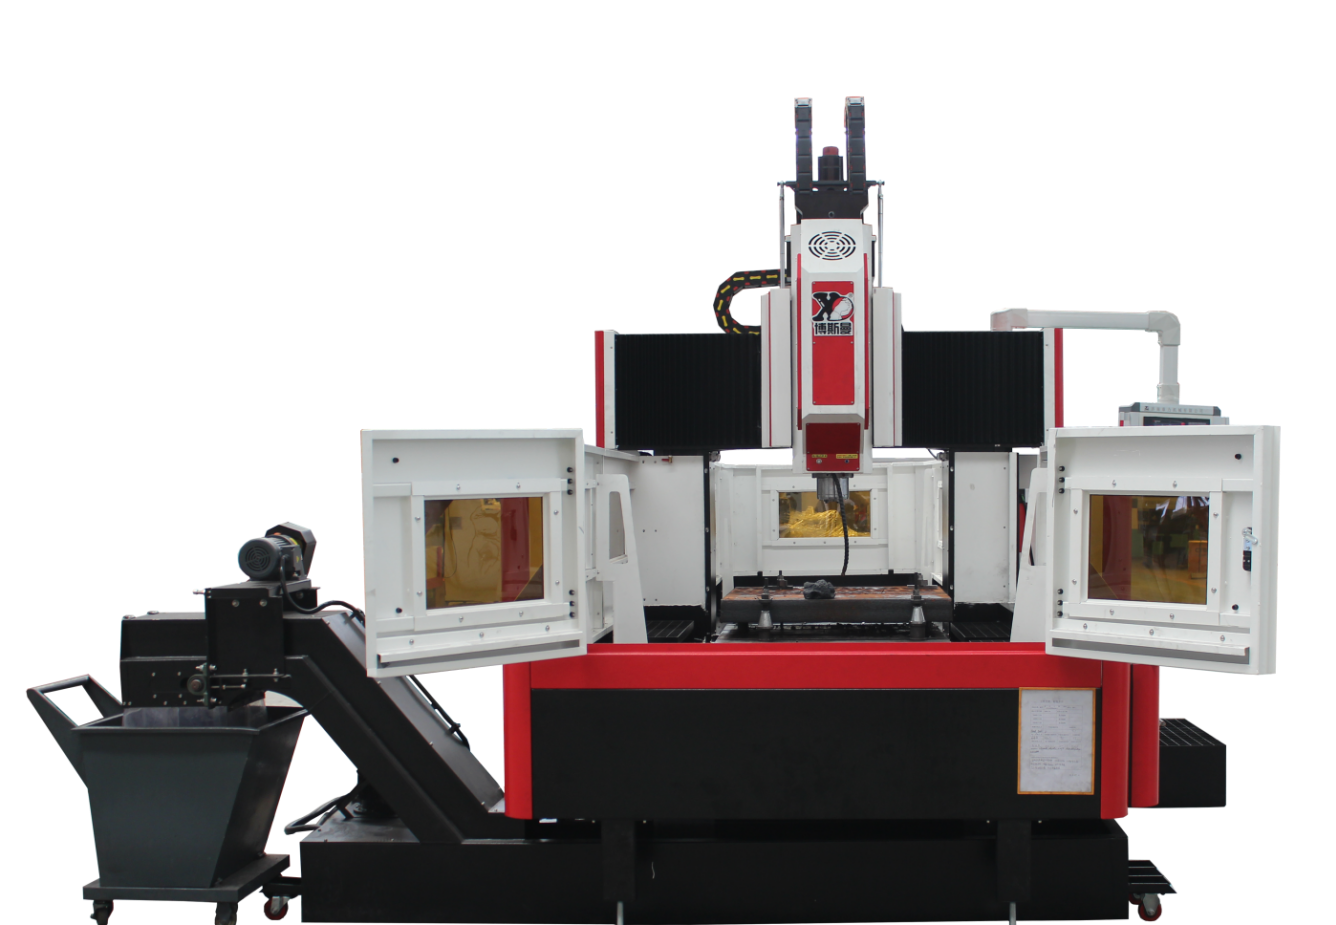
Свідравальна-фрэзерны станок з ЧПУ
Апісанне функцый і характарыстык машыны
1) Партальны свідравальна-фрэзерны станок з ЧПУ — гэта апрацоўчае абсталяванне, якое аб'ядноўвае перадавыя тэхналогіі, такія як машынабудаванне, электрычнасць і гідраўліка. Ён у асноўным выкарыстоўваецца для апрацоўкі прэс-формаў, фланцаў, клапанаў, канструкцыйных дэталяў і г.д. Ён шырока выкарыстоўваецца ў чарнавой і чыставой апрацоўцы складаных дэталяў, такіх як розныя пліты, скрынкі, рамы, прэс-формы і г.д. у машынабудаўнічай прамысловасці. Гэты станок можа ажыццяўляць гарызантальнае (вось Y) і вертыкальнае перамяшчэнне (вось Z) вертыкальнай фрэзернай галоўкі і стала з трохвосевым падоўжным перамяшчэннем (вось X). Можа выконвацца шматпрацэсная апрацоўка, такая як фрэзераванне, расточванне, свідраванне, жорсткае наразанне разьбы, развёртванне і зенкоўванне. Увесь станок мае партальную рамную канструкцыю з высокай калянасцю і добрым захаваннем дакладнасці. Гэта першы выбар для карыстальнікаў.
2) Агульная схема машыны
(1) Выкарыстоўваецца партальная канструкцыя з нерухомай бэлькай, станіна нерухомая, а падвойная калона і станіна злучаныя балтамі. Працоўны стол рухаецца па восі X на станіне, пярэдняя бабка рухаецца ў напрамку Z на сядле, а сядло і пярэдняя бабка рухаюцца ў напрамку Y на бэльцы.
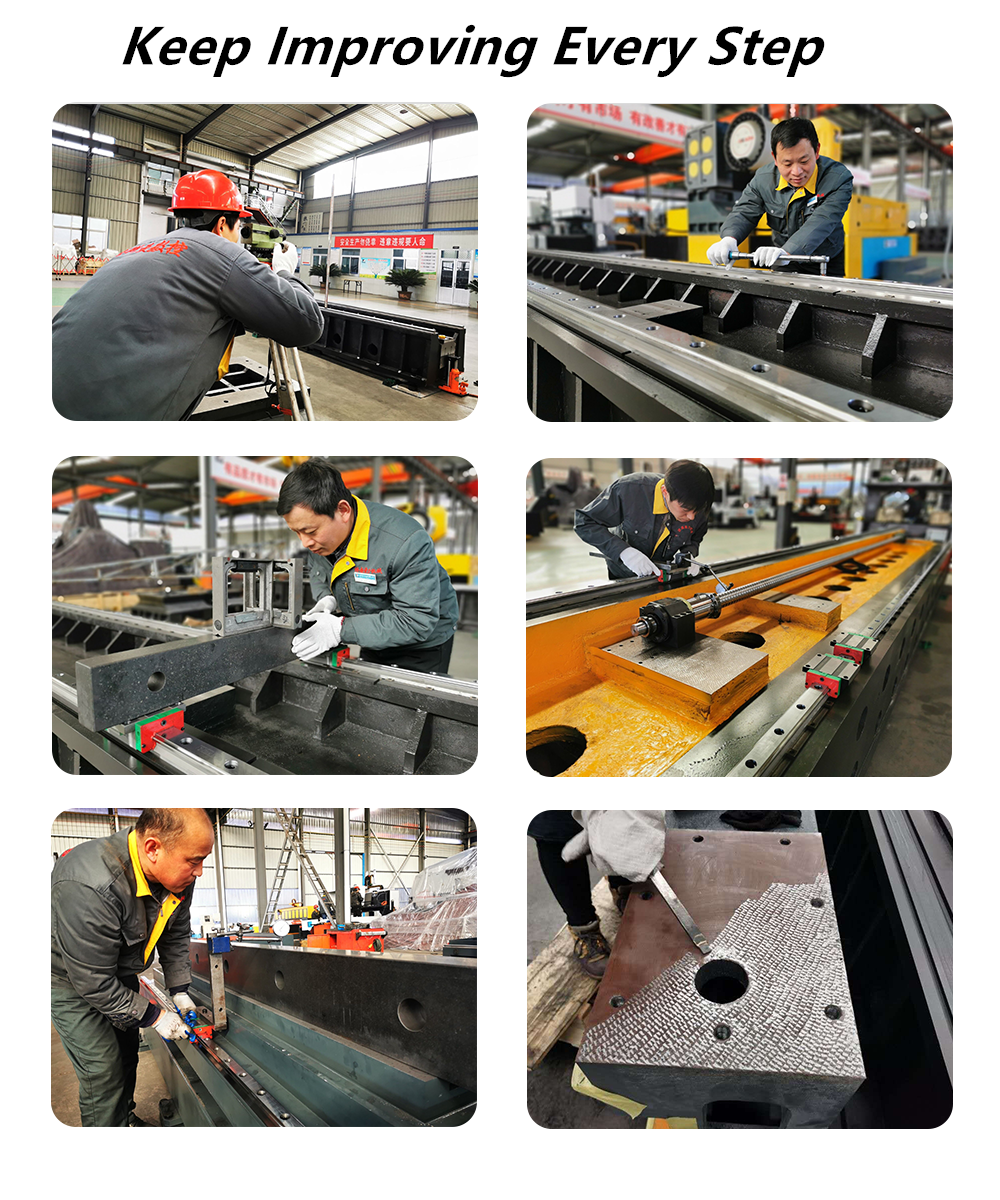
(2) Асноўныя буйныя дэталі станка: станіна, калона, бэлька, сядло і бабка выраблены з высокатрывалага чыгуну. Гэтыя буйныя дэталі аптымізаваны з дапамогай 3D-праграмнага забеспячэння, з разумным размяшчэннем рэбраў і поўнымі працэсамі тэрмічнай апрацоўкі для ліквідацыі рэшткавых напружанняў. Гэта гарантуе, што ўся машына мае дастатковую трываласць, калянасць і высокую стабільнасць, устойлівасць да вібрацыі пры рэзцы.
3) Ложак-варстак
(1) Ложак выраблены з высокатрывалага чыгуну HT250 з выкарыстаннем камп'ютэрнага трохмернага праектавання, рэбры размешчаны разумна, а яго калянасць і трываласць палепшаны.
(2) Пара накіроўвалых па восі X выкарыстоўвае імпартныя лінейныя накіроўвалыя высокай трываласці з нізкім каэфіцыентам дынамічнага і статычнага трэння, высокай адчувальнасцю стала, нізкай вібрацыяй на высокай хуткасці, адсутнасцю паўзучага руху на нізкай хуткасці, высокай дакладнасцю пазіцыянавання і выдатнай прадукцыйнасцю сервапрывада: у той жа час грузападымальнасць вялікая, а ўстойлівасць да вібрацыі пры рэзанні добрая.
(3) Прывад па восі X — серварухавік злучаны з шарыкавым шрубам праз рэдуктар, які прыводзіць у рух рабочы стол, каб ён рухаўся наперад і назад па станіне, каб рэалізаваць рух падачы па восі X і папярэдне расцягнуць шрубу для паляпшэння калянасці.
4) Прамень
(1) Папярочная бэлька і калона інтэграваныя ў канструкцыю партальнага каркаса з выкарыстаннем высокатрывалага чыгуну HT250, рэбры размешчаны разумна і маюць дастатковую калянасць на выгіб і скрут.
(2) Пара накіроўвалых прамянёў выкарыстоўвае цяжкую лінейную накіроўвалую.
(3) Прывад па восі Y — серварухавік непасрэдна злучаны з шарыкавым шрубам праз муфту, а шарыкавы шруба прыводзіць у рух сядло, якое рухаецца ўлева і ўправа па бэльцы, каб рэалізаваць рух падачы па восі Y.
5) Пярэдняя бабка
(1) У пярэдняй бабцы выкарыстоўваецца трывалая ролікавая лінейная накіроўвалая, якая мае высокую калянасць руху, высокую дакладнасць пазіцыянавання і добрую стабільнасць на нізкай хуткасці.
(2) Прывад па восі Z — серварухавік непасрэдна злучаны з шарыкавай вінтой праз муфту, і шарыкавая вінт прыводзіць у рух галоўку бабкі, якая рухаецца ўверх і ўніз па сядле для рэалізацыі падачы па восі Z. Рухавік па восі Z мае функцыю аўтаматычнага тармажэння. У выпадку адключэння электраэнергіі вал рухавіка шчыльна ўтрымліваецца, каб прадухіліць яго кручэнне.
(3) Група шпіндзеляў выкарыстоўвае тайваньскі высакахуткасны шпіндзель з унутраным астуджэннем Jianchun, які адрозніваецца высокай дакладнасцю і высокай прадукцыйнасцю. Галоўны вал захоплівае нож з дапамогай спружыны-матылька на галоўным вале, прычым сіла нацяжэння дзейнічае на штыфт ручкі інструмента праз чатырохчасткавы працяжны механізм, а свабодны інструмент выкарыстоўвае пнеўматычны метад.
6) Пнеўматычная сістэма
Выкарыстоўваецца для аслаблення інструмента шпіндзеля.
7) Абарона машыны
Рэйка ложка (вось X) мае тэлескапічную ахоўную вечка з нержавеючай сталі;
Накіроўвальная прамянёвая канструкцыя (вось Y) мае гнуткую абарону органаў.
8) Змазка
(1) Трохвосевыя падшыпнікі X, Y, Z змазаныя.
(2) Трохвосевыя накіроўвалыя X, Y, Z змазваюцца алеем.
(3) Трохвосевыя пары шарыкавых шруб X, Y, Z змазваюцца алеем.
9) Сістэма ЧПУ
Сістэма ЧПУ стандартна абсталявана сістэмай кіравання і прывадам Beijing Kaiendi з поўным наборам функцый і простым кіраваннем; стандартным інтэрфейсам сувязі RS-232, раз'ёмам USB і адпаведным праграмным забеспячэннем.
Сістэма фільтрацыі
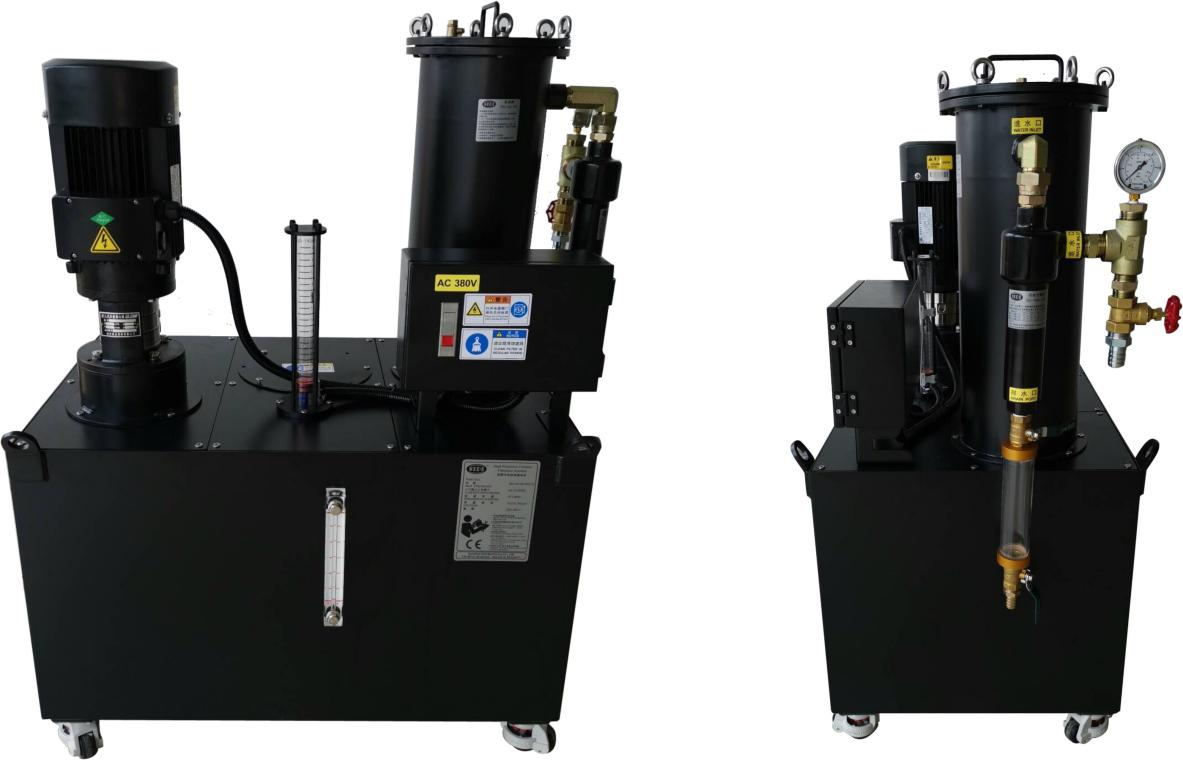
Гэты станок абсталяваны цэнтральнай сістэмай фільтрацыі вады, якая эфектыўна фільтруе прымешкі ў астуджальнай вадкасці. Унутраная сістэма распылення вады прадухіляе заблытванне жалезных штыфтоў аб інструмент падчас апрацоўкі, зніжае знос інструмента, падаўжае тэрмін службы інструмента і паляпшае якасць паверхні дэталі. Выпускны штыфт вады пад высокім ціскам наканечніка інструмента добра абараняе паверхню дэталі, абараняе хуткасны вярчальны шарнір, прадухіляе блакіраванне вярчальнага шарніра прымешкамі, паляпшае агульную якасць дэталі і павышае эфектыўнасць працы. (Звярніце ўвагу, што малюнак — гэта фізічны малюнак сістэмы фільтрацыі)
Спецыфікацыя
| Мадэль | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Рабочы памер (мм) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Макс. загрузка (кг) | 7000 | 7000 | 7000 | 7000 | |
| Т-вобразны паз (мм) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Максімальны ход стала па восі X (мм) | 2200 | 2200 | 2600 | 4000 | |
| Максімальны ход стала па восі Y (мм) | 1600 год | 2200 | 2500 | 2600 | |
| Максімальны ход шпіндзеля па восі Z (мм) | 600 | 600 | 600 | 600/1000 | |
| Адлегласць ад канца шпіндзеля да працоўнага стала (мм) | Максімум | 800 | 800 | 800 | 800 |
| Мінімум | 200 | 200 | 200 | 200 | |
| Тапер (7:24) | БТ50 | БТ50 | БТ50 | БТ50 | |
| Хуткасць шпіндзеля (аб/мін) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Магутнасць рухавіка шпіндзеля (кВт) | 22 | 22 | 22 | 22 | |
| Макс. U-вобразнае свідраванне (мм) | φ90 | φ90 | φ90 | φ90 | |
| Максімальны націск (мм) | М36 | М36 | М36 | М36 | |
| Дыяпазон хуткасці падачы рэзання | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Хуткі рух (м/мін) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Укараненне нацыянальных стандартаў GB/T18400.4 (м/мін) | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | |
| Вага (Т) | 16,5 | 21 | 24 | 40 | |
Кантроль якасці
Кожны станок Bosman адкалібраваны з дапамогай лазернага інтэрферометра брытанскай кампаніі RENISHAW, які дакладна правярае і кампенсуе памылкі кроку, люфт, дакладнасць пазіцыянавання і дакладнасць паўторнага пазіцыянавання, каб забяспечыць дынамічную, статычную стабільнасць і дакладнасць апрацоўкі станка. . Выпрабаванне шарыкавай планкі Кожны станок выкарыстоўвае выпрабавальнік шарыкавай планкі ад брытанскай кампаніі RENISHAW для карэкцыі сапраўднай дакладнасці акружнасці і геаметрычнай дакладнасці станка, а таксама для адначасовага правядзення эксперыментаў па круглым рэзанні, каб забяспечыць дакладнасць 3D-апрацоўкі і дакладнасць акружнасці станка.
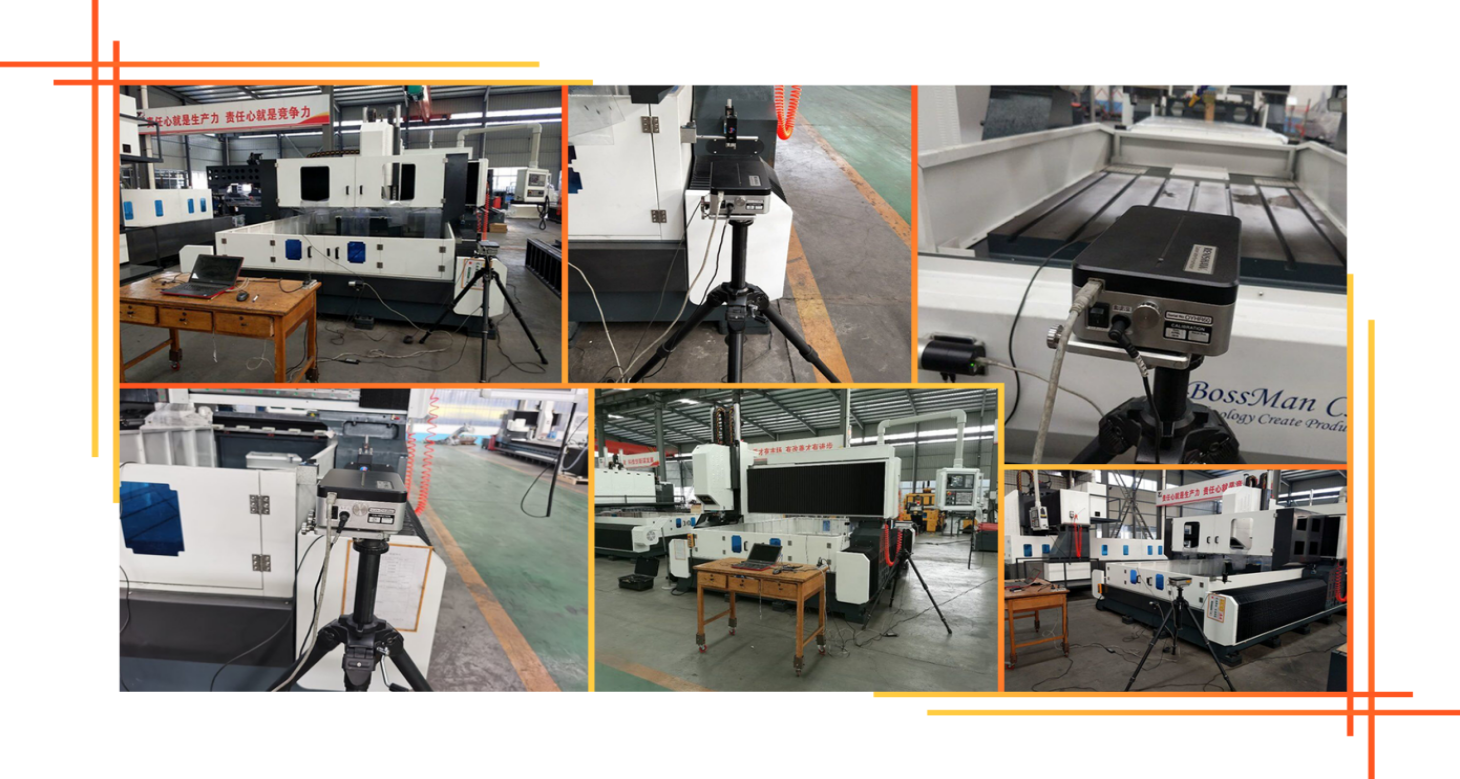
Асяроддзе выкарыстання станкоў
1.1 Патрабаванні да абсталявання ў дачыненні да навакольнага асяроддзя
Падтрыманне пастаяннага ўзроўню тэмпературы навакольнага асяроддзя з'яўляецца важным фактарам для дакладнай апрацоўкі.
(1) Даступная тэмпература навакольнага асяроддзя -10℃ ~35 ℃Пры тэмпературы навакольнага асяроддзя 20℃вільготнасць паветра павінна быць 40~75%.
(2) Каб падтрымліваць статычную дакладнасць станка ў межах зададзенага дыяпазону, аптымальная тэмпература навакольнага асяроддзя павінна складаць 15° ад С да 25° C з розніцай тэмператур
Яно не павінна перавышаць± 2 ℃/ 24 гадзіны.
1.2 Напружанне сілкавання: трохфазнае, 380 В, ваганні напружання ў межах± 10%, частата крыніцы харчавання: 50 Гц.
1.3 Калі напружанне ў зоне выкарыстання нестабільнае, станок павінен быць абсталяваны рэгуляванай крыніцай харчавання для забеспячэння нармальнай працы станка.
1.4. Станок павінен мець надзейнае зазямленне: зазямляльны провад - медны, дыяметр дроту павінен быць не менш за 10 мм.², а супраціўленне зазямлення менш за 4 Ом.
1.5 Каб забяспечыць нармальную працу абсталявання, калі сціснутае паветра крыніцы паветра не адпавядае патрабаванням, перад паветразаборнікам машыны неабходна ўсталяваць камплект прылад для ачысткі крыніцы паветра (асушванне, абястлушчванне, фільтрацыя).
1.6. Абсталяванне варта трымаць далей ад прамых сонечных прамянёў, вібрацыі і крыніц цяпла, а таксама далей ад высокачастотных генератараў, электразварачных апаратаў і г.д., каб пазбегнуць збояў у вытворчасці або страты дакладнасці абсталявання.
Абслугоўванне да і пасля
1) Перад абслугоўваннем
Вывучаючы запыты і неабходную інфармацыю ад кліентаў, а затым перадаючы зваротную сувязь нашым інжынерам, тэхнічная каманда Bossman адказвае за тэхнічную камунікацыю з кліентамі і распрацоўку рашэнняў, дапамагаючы кліенту ў выбары адпаведнага рашэння для апрацоўкі і падыходных станкоў.
2) Пасля абслугоўвання
A. Машына з аднагадовай гарантыяй і аплачаным пажыццёвым абслугоўваннем.
B. На працягу аднагадовага гарантыйнага тэрміну пасля прыбыцця машыны ў порт прызначэння кампанія BOSSMAN будзе бясплатна і своечасова праводзіць тэхнічнае абслугоўванне для ліквідацыі розных няспраўнасцей машыны, а таксама своечасова і бясплатна замяняць усе віды пашкоджанняў, выкліканых нечалавечым фактарам. Няспраўнасці, якія ўзніклі пасля заканчэння гарантыйнага тэрміну, будуць адрамантаваны за адпаведную плату.
C. Тэхнічная падтрымка онлайн на працягу 24 гадзін, праз TM, Skype, электронную пошту, своечасовае вырашэнне адпаведных пытанняў. Калі праблему немагчыма вырашыць, BOSSMAN неадкладна арганізуе прыбыццё інжынера пасляпродажнага абслугоўвання на месца для рамонту, пакупнік павінен аплаціць VISA, авіябілеты і пражыванне.
Сайт кліента

Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...