


Фрэзерны свідравальны станок з супрацьлеглым размяшчэннем галоўкі BOSM-5020-5Z
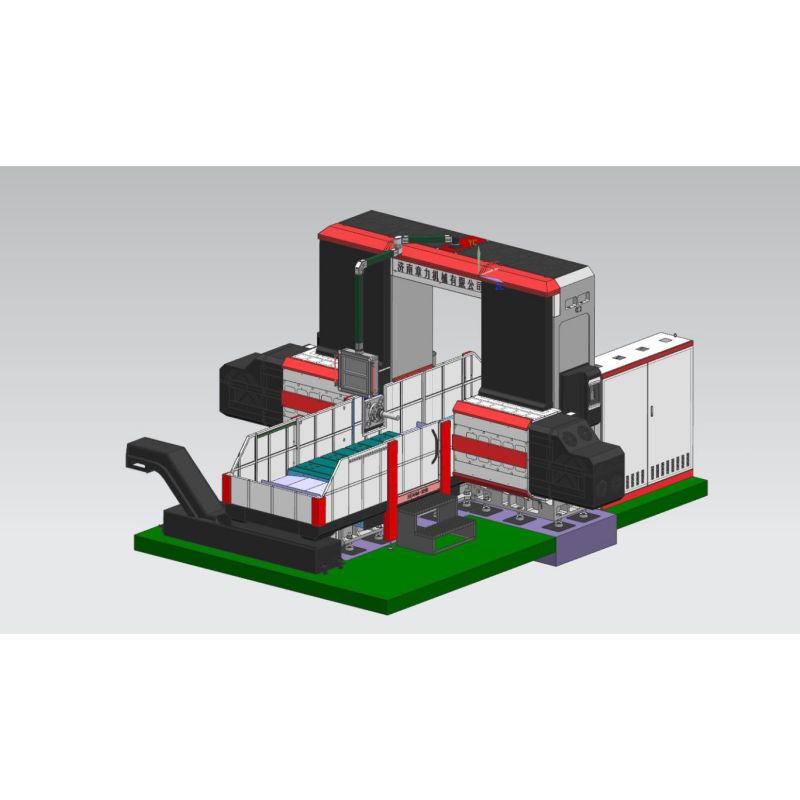
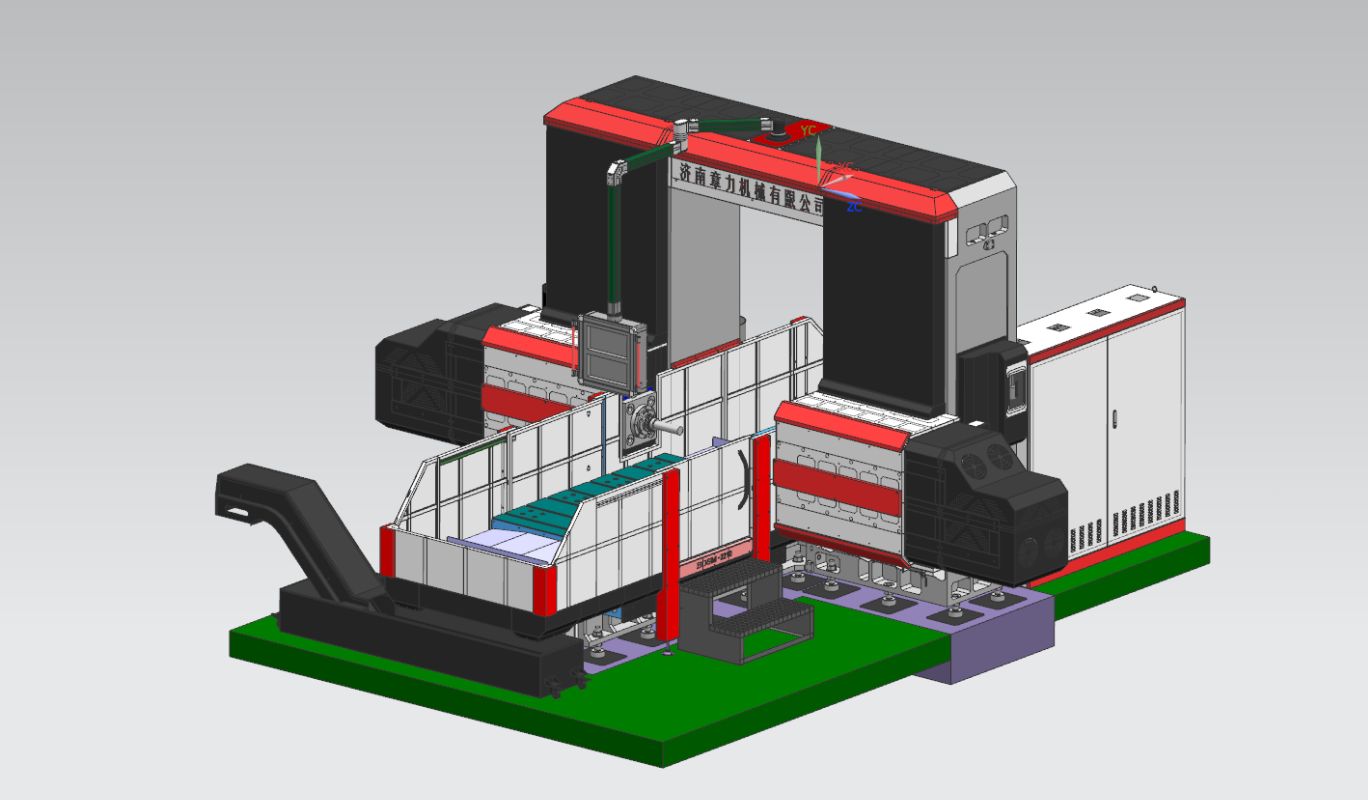
1Выкарыстанне абсталявання:
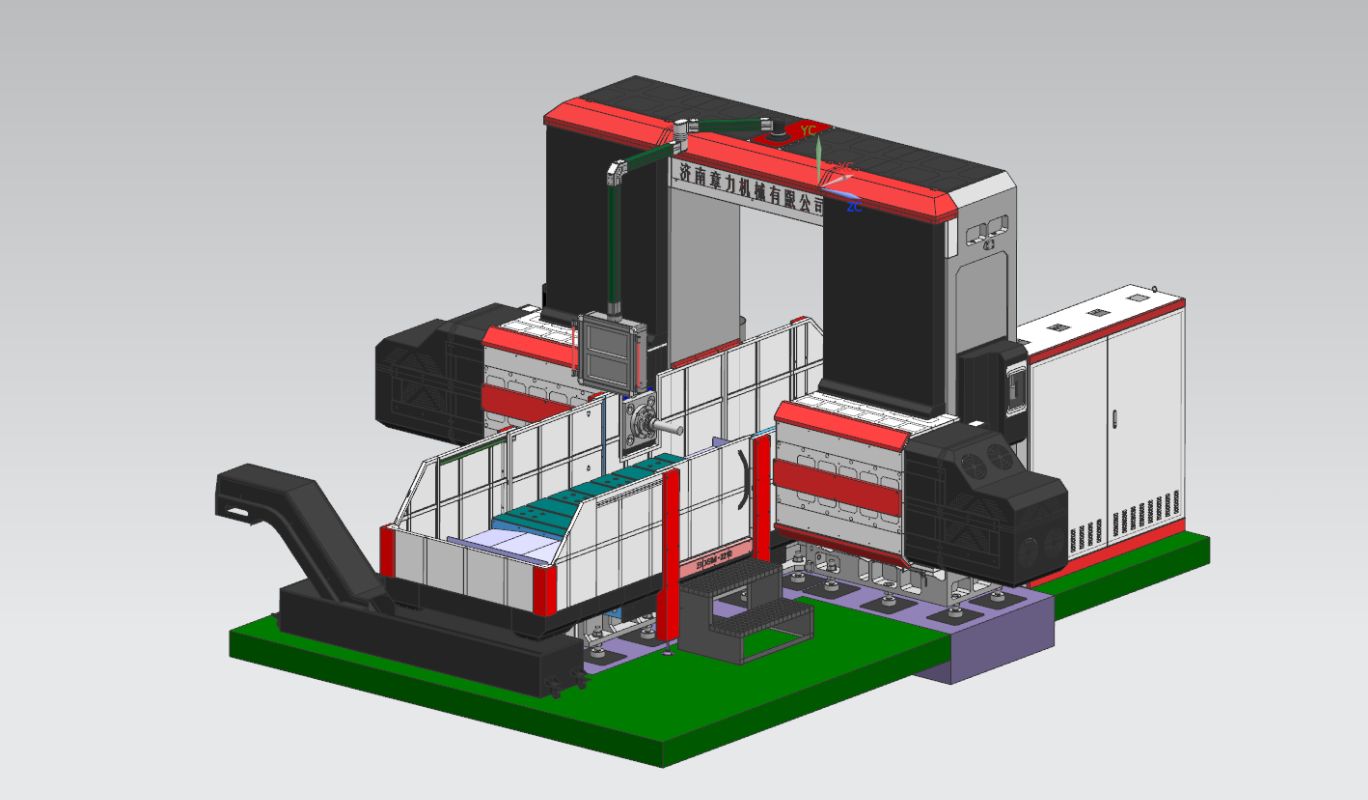
Мабільны двухкалонны свідравальна-фрэзерны станок з ЧПУ BOSM-5020-5Z - гэта спецыяльны станок для сіметрычнай апрацоўкі дэталяў у машынабудаўнічай галіне. Станок абсталяваны спецыяльным рухомым станком і двума камплектамі гарызантальных плашчоў, якія дазваляюць выконваць свідраванне, фрэзераванне, расточванне і іншую апрацоўку дэталі ў межах эфектыўнага дыяпазону ходу. Дэталь можа апрацоўвацца на месцы адначасова (без неабходнасці дадатковага заціску), высокая хуткасць загрузкі і разгрузкі, высокая хуткасць пазіцыянавання, высокая дакладнасць апрацоўкі і высокая эфектыўнасць апрацоўкі.
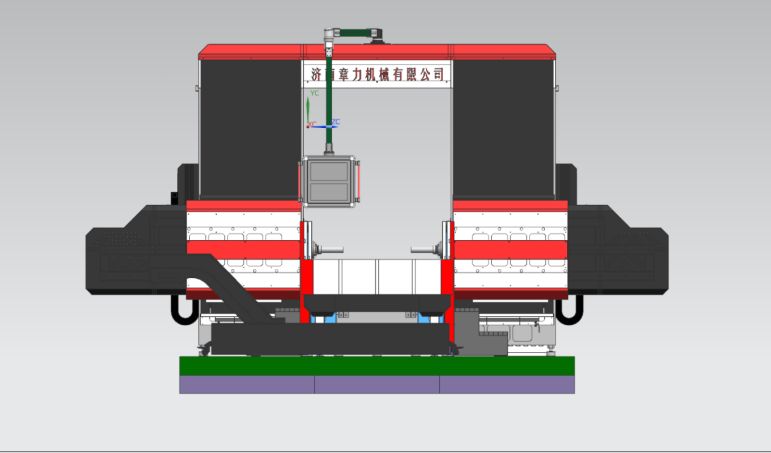
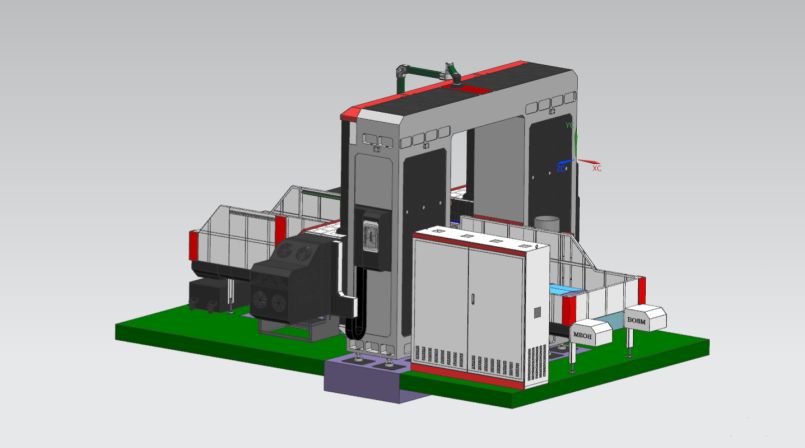
2Структура абсталявання:
2.1. Асноўныя кампаненты машыны
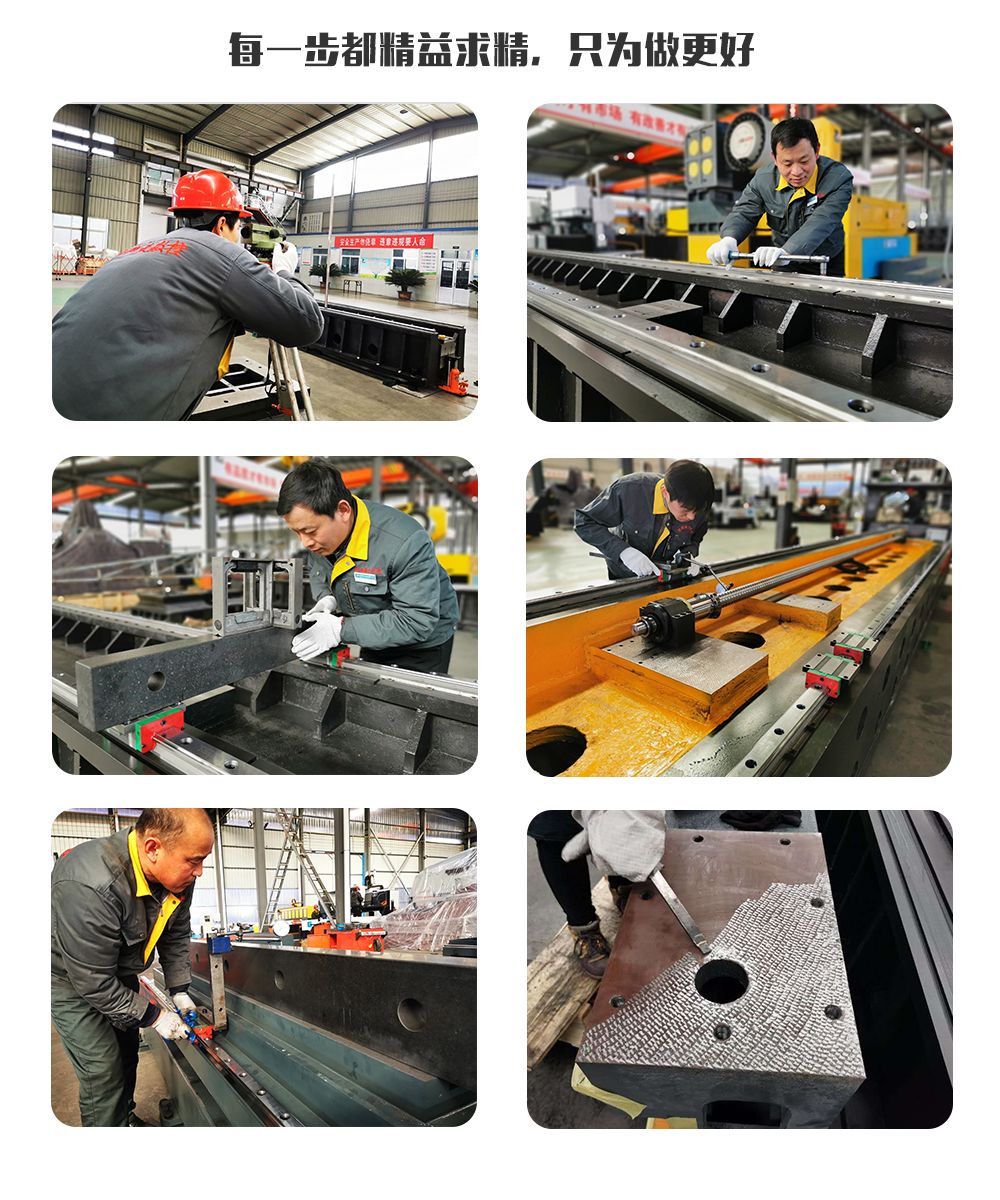
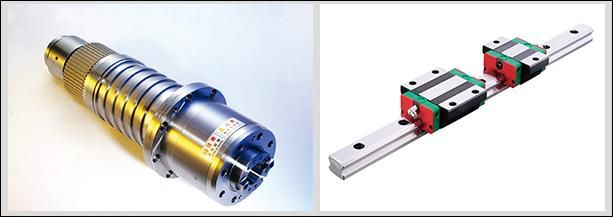
Станіна, варштат, левая і правая калоны, бэлькі, злучальныя бэлькі партальнага абсталявання, сядлы, плашкі і г.д. выраблены з пясчанага ліцця з высакаякаснага шэрага чыгуну 250, адпалу ў гарачай пясчанай шахце → вібрацыйнае старэнне → адпал у печы → вібрацыйнае старэнне → грубая апрацоўка → вібрацыйнае старэнне → адпал у печы → вібрацыйнае старэнне → чыставую апрацоўку, што цалкам ліквідуе адмоўныя напружанні ў дэталях і падтрымлівае стабільнасць іх прадукцыйнасці. Нерухомая станіна, левая і правая калоны, партальнае абсталяванне і варштат могуць рухацца; станок мае функцыі фрэзеравання, расточвання, рэзання, свідравання, зенкавання, наразання разьбы і іншыя, астуджэнне інструмента - знешняе, станок мае 5 восяў падачы, якія могуць рэалізоўваць 4-восевы рычаг, 5-восевы аднабаковы рух, 2 прывадныя галоўкі, восевы і... Прывадная галоўка паказана на малюнку ніжэй.
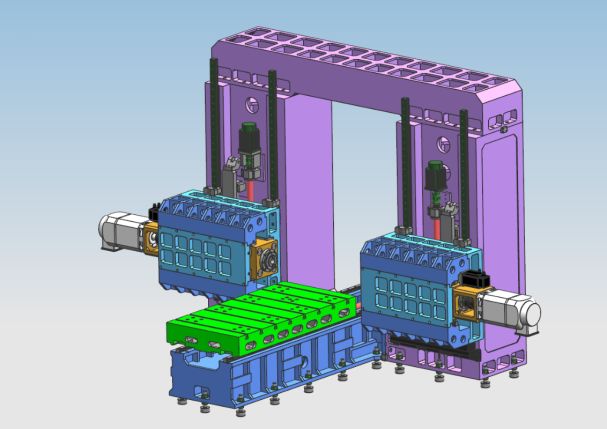
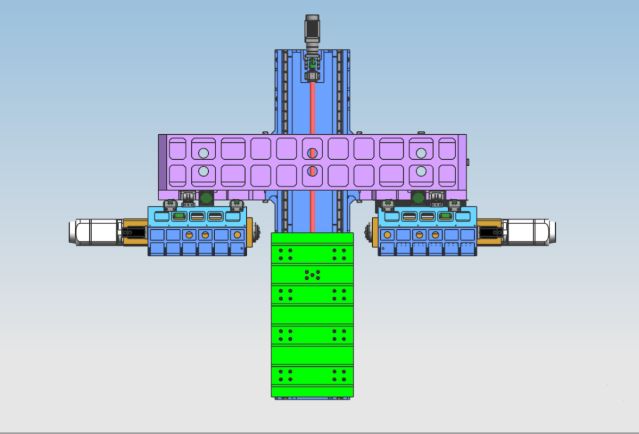
2.2. Асноўная структура падаючай часткі восевай перадачы
2.2.1. Вось X: Працоўны стол рухаецца зваротна-паступальна ў бакавой прамой уздоўж накіроўвалай нерухомага станка.
Перадача па восі X: для прывада працоўнага стала праз шарыкавую вінтавую перадачу выкарыстоўваюцца серварухавік пераменнага току і высокадакладны планетарны рэдуктар, што дазваляе рэалізаваць лінейны рух па восі X.
Форма накіроўвалай рэйкі: пакладзеце дзве высокатрывалыя дакладныя лінейныя накіроўвалыя рэйкі
2.2.2. Вось Y1: Галоўка рухавіка і шток усталяваны вертыкальна на пярэдняй частцы калоны і здзяйсняюць зваротна-паступальны рух налева і направа ўздоўж накіроўвалай калоны.
Перадача па восі Y1: серварухавік пераменнага току выкарыстоўваецца для прывада шарыкавага шрубы, які прыводзіць у рух сядло і рэалізуе лінейны рух па восі Y1.
Форма накіроўвалай рэйкі: 4 штукі лінейных накіроўвалых рэйак тыпу 45.
2.2.3. Вось Y2: Другі паўпрывад сілавой галоўкі ўсталяваны вертыкальна на пярэднім баку калоны і здзяйсняе зваротна-паступальны рух налева і направа ўздоўж накіроўвалай калоны.
Перадача па восі Y2: серварухавік пераменнага току выкарыстоўваецца для прывада шарыкавага шрубы, які забяспечвае рух сядла і лінейны рух па восі Y1.
Форма накіроўвалай рэйкі: 4 штукі лінейных накіроўвалых рэйак тыпу 45
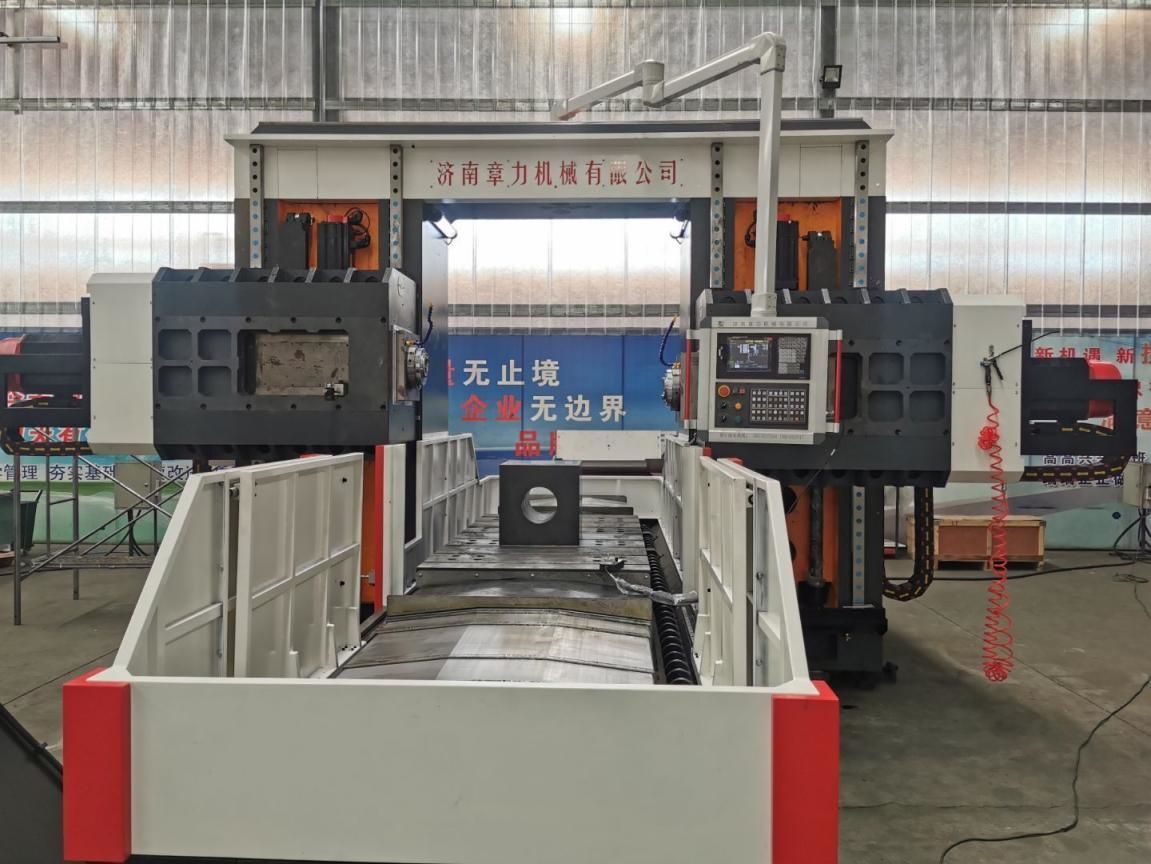
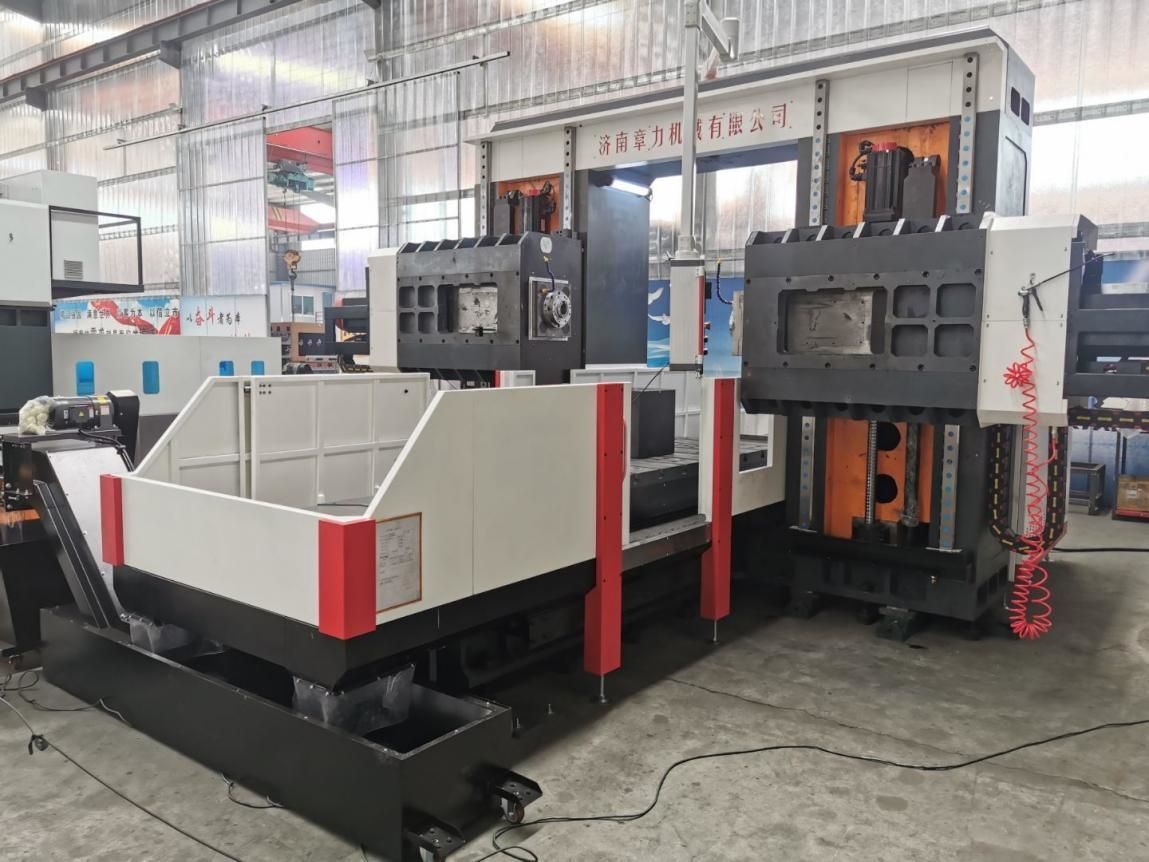
2.2.4. Вось Z1: Слізгальная апора галоўкі рухавіка ўстаноўлена вертыкальна на пярэдняй частцы правай калоны і здзяйсняе зваротна-паступальны рух уверх і ўніз уздоўж накіроўвалай калоны.
Перадача па восі Z1: для прывада паўнамоцтвы праз шарыкавы шруба, што дазваляе рэалізаваць лінейны рух па восі Z1, выкарыстоўваюцца серварухавік пераменнага току і высокадакладны планетарны рэдуктар.
Форма накіроўвалай рэйкі: 2 лінейныя накіроўвалыя рэйкі тыпу 65
2.2.5. Вось Z2: Слізгальная сядзелка галоўкі рухавіка ўстаноўлена вертыкальна на пярэдняй частцы правай калоны і рухаецца зваротна-паступальна ўверх і ўніз уздоўж накіроўвалай калоны.
Перадача па восі Z1: для прывада паўнамоцтвы праз шарыкавы шруба выкарыстоўваецца серварухавік пераменнага току і высокадакладны планетарны рэдуктар, якія забяспечваюць лінейны рух па восі Z2.
Форма накіроўвалай рэйкі: 2 лінейныя накіроўвалыя рэйкі тыпу 65
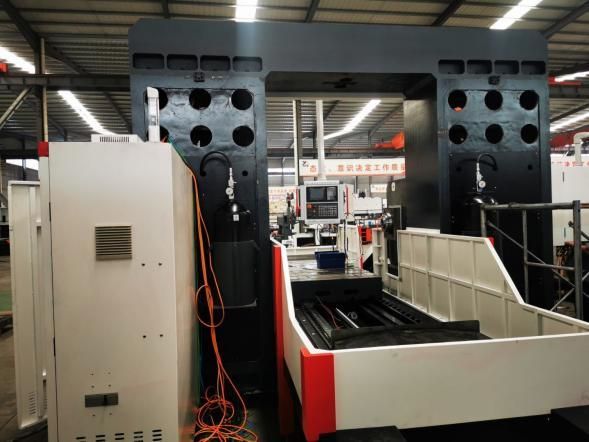
Высокаякасная ліцейная калона HT250, 2 штукі лінейных накіроўвалых тыпу 65 для высокіх нагрузак
Свідравальная і фрэзерная галоўка (у тым ліку галоўка 1 і 2) уяўляе сабой складаны квадратны плунжор, кірунак руху якога кіруецца 4 лінейнымі ролікавымі накіроўвалымі. Прывад выкарыстоўвае серварухавік пераменнага току для прывада пары дакладных шарыкавых шруб. Станок абсталяваны азотным балансірам. Гэта зніжае грузападымальнасць галоўкі станка на шрубу і серварухавік. Рухавік восі Z мае функцыю аўтаматычнага тармажэння. У выпадку адключэння электраэнергіі аўтаматычны тормаз будзе шчыльна ўтрымліваць вал рухавіка, каб ён не мог круціцца. Падчас працы, калі свердзел не дакранаецца да апрацоўванай дэталі, яно будзе падавацца хутка; калі свердзел дакранаецца да апрацоўванай дэталі, яно аўтаматычна пераключаецца на рабочую падачу. Калі свердзел пранікае ў апрацоўваную дэталь, яно аўтаматычна пераключаецца на хуткую перамотку; калі канец свердзела пакідае апрацоўваную дэталь і дасягае зададзенага становішча, яно перамяшчаецца да наступнага адтуліны для аўтаматычнай цыркуляцыі. Акрамя таго, ён можа рэалізоўваць функцыі свідравання глухіх адтулін, фрэзеравання, зняцця фаскі, ламання стружкі, аўтаматычнага выдалення стружкі і г.д., што павышае прадукцыйнасць працы.
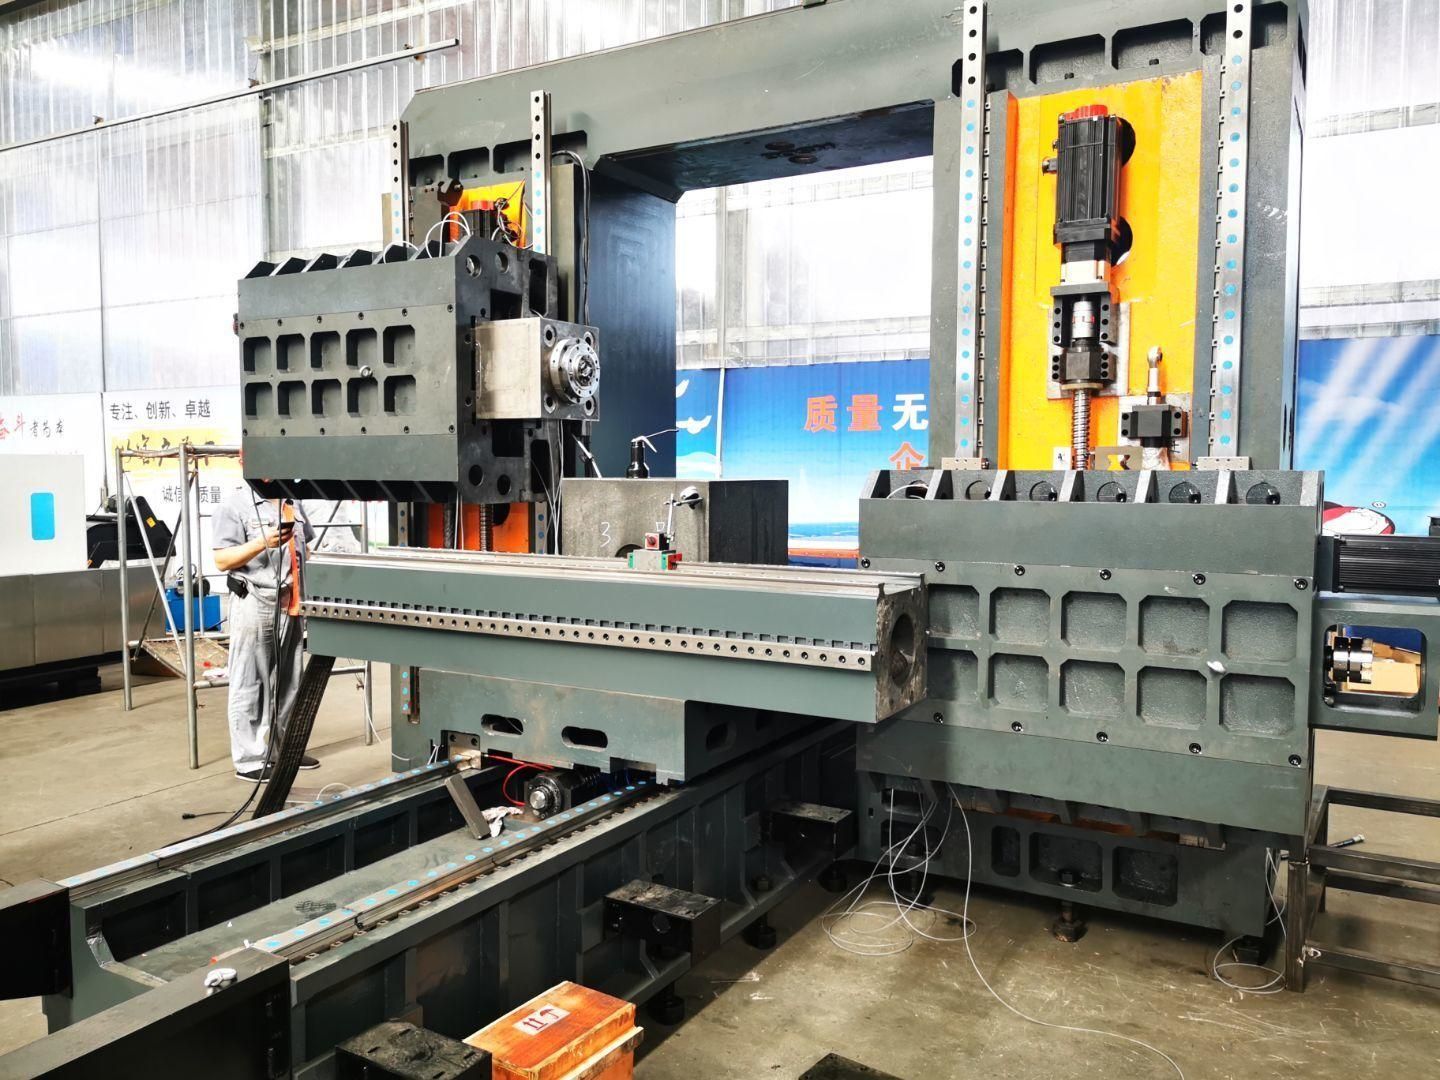
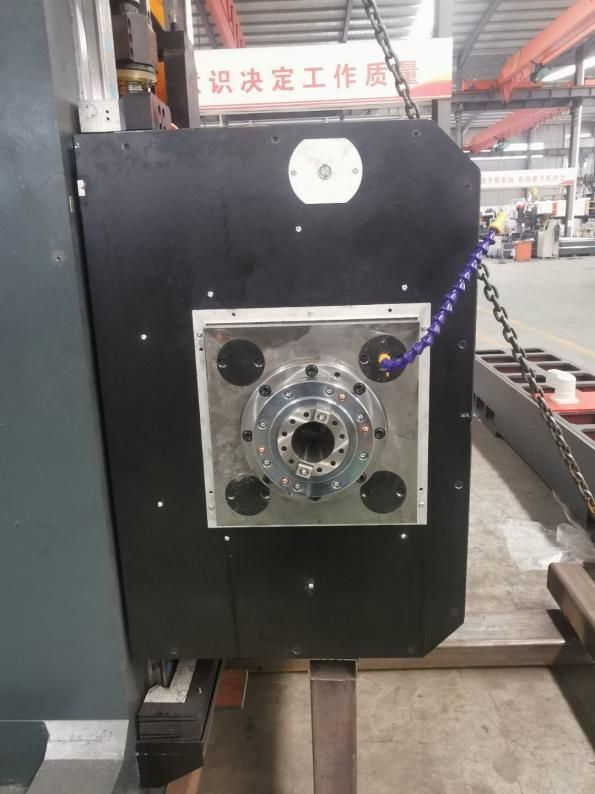
У галоўцы квадратнага паўшарніра з ходам 500 мм выкарыстоўваюцца лінейныя накіроўвалыя замест традыцыйных уставак, што значна паляпшае дакладнасць накіравання, захоўваючы пры гэтым калянасць квадратнага паўшарніра.
2.3. Выдаленне стружкі і астуджэнне
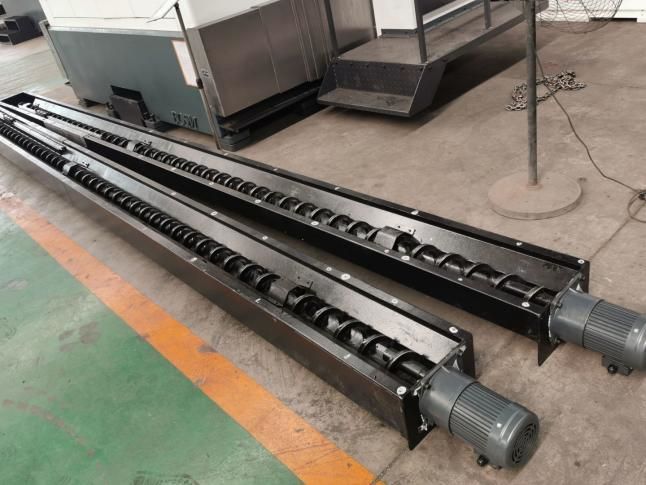
Пад варштатам з абодвух бакоў усталяваны спіральныя і плоскія ланцуговыя канвееры для стружкі, і стружка можа аўтаматычна падавацца на канвеер для стружкі ў канцы праз два этапы спіральных і ланцуговых пласцін для рэалізацыі цывілізаванай вытворчасці. У баку астуджальнай вадкасці канвеера для стружкі ёсць помпа астуджэння, які можа выкарыстоўвацца для знешняга астуджэння інструмента, каб забяспечыць прадукцыйнасць і тэрмін службы інструмента, а астуджальная вадкасць можа быць перапрацавана.
3Поўная лічбавая сістэма лікавага кіравання:
3.1. З дапамогай функцыі стружкалому, час стружкалому і цыкл стружкалому можна ўсталяваць праз інтэрфейс чалавека-машына.
3.2. Пры наяўнасці функцыі пад'ёму інструмента адлегласць пад'ёму можна ўсталяваць праз інтэрфейс чалавека-машыны. Па дасягненні адлегласці інструмент хутка падымаецца, стружка выкідваецца, а затым хутка перамяшчаецца на паверхню свідравання і аўтаматычна пераключаецца на працу.
3.3. Цэнтралізаваны пульт кіравання і партатыўная прылада выкарыстоўваюць сістэму лічбавага праграмнага кіравання і абсталяваны інтэрфейсам USB і вадкакрышталічным дысплеем. Для палягчэння праграмавання, захоўвання, адлюстравання і сувязі інтэрфейс кіравання мае такія функцыі, як дыялог чалавека і машыны, кампенсацыя памылак і аўтаматычная сігналізацыя.
3.4. Абсталяванне мае функцыю папярэдняга прагляду і паўторнай праверкі становішча адтуліны перад апрацоўкай, і гэта вельмі зручна.
4Аўтаматычная змазка
Лінейныя накіроўвалыя пары, пары шарыкавых шруб і іншыя пары высокадакладных рухаў абсталяваны аўтаматычнай сістэмай змазкі. Аўтаматычны помпа для змазкі выдае алей пад ціскам, а алейная камера колькаснага змазвальніка паступае ў алей. Пасля таго, як алейная камера запоўнена алеем, калі ціск у сістэме павышаецца да 1,4-1,75 МПа, рэле ціску ў сістэме замыкаецца, помпа спыняецца, і адначасова разгружаецца разгрузачны клапан. Калі ціск алею ў дарозе падае ніжэй за 0,2 МПа, колькасны змазвальнік пачынае запаўняць кропку змазкі і завяршае адну запраўку алеем. Дзякуючы дакладнай падачы алею інжэктарам колькаснага змазвальніка і выяўленню ціску ў сістэме, падача алею надзейная, што забяспечвае наяўнасць алейнай плёнкі на паверхні кожнай кінематычнай пары, памяншаючы трэнне і знос, а таксама прадухіляючы пашкоджанне ўнутранай структуры, выкліканае перагрэвам, забяспечваецца дакладнасць і тэрмін службы машыны. У параўнанні з парай слізгальных накіроўвалых, пара лінейных накіроўвалых, якая выкарыстоўваецца ў гэтай машыне, мае шэраг пераваг:
1. Адчувальнасць руху высокая, каэфіцыент трэння накіроўвалай рэйкі невялікі, усяго 0,0025~0,01, а магутнасць руху значна зніжаецца, што эквівалентна толькі 1/10 магутнасці звычайнай тэхнікі.
② Розніца паміж дынамічным і статычным трэннем вельмі малая, а характарыстыкі сачэння выдатныя, гэта значыць інтэрвал часу паміж сігналам кіравання і механічным уздзеяннем надзвычай кароткі, што спрыяе паляпшэнню хуткасці рэагавання і адчувальнасці сістэмы лікавага кіравання.
③Ён падыходзіць для высакахуткаснага лінейнага руху, а яго імгненная хуткасць прыкладна ў 10 разоў вышэйшая, чым у слізгальных накіроўвалых рэйак.
④ Гэта можа рэалізаваць рух без зазораў і палепшыць калянасць руху механічнай сістэмы.
⑤Выраблены прафесійнымі вытворцамі, ён мае высокую дакладнасць, добрую ўніверсальнасць і просты ў абслугоўванні.
5.Трохвосевы лазерны кантроль:
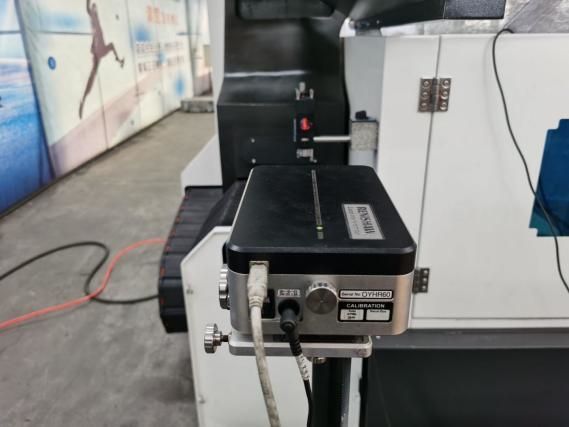
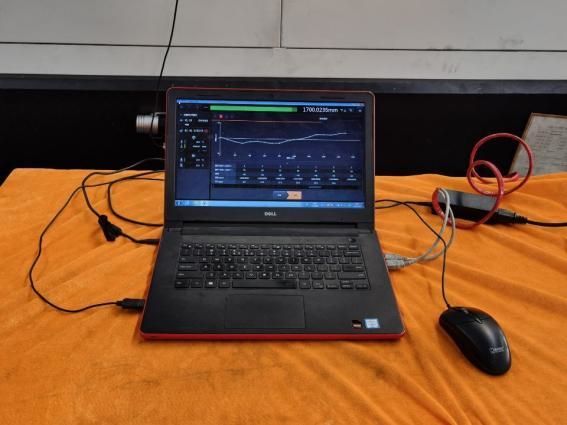
Кожны станок кампаніі Bosman калібруецца лазерным інтэрферометрам кампаніі RENISHAW у Вялікабрытаніі для дакладнай праверкі і кампенсацыі памылкі кроку, люфту, дакладнасці пазіцыянавання, дакладнасці паўтарэння пазіцыянавання і г.д., каб забяспечыць дынамічную, статычную стабільнасць і дакладнасць апрацоўкі станка. Праверка Ballbar Кожны станок выкарыстоўвае ballbar ад брытанскай кампаніі RENISHAW для каліброўкі дакладнасці акружнасці і геаметрычнай дакладнасці станка, а таксама для правядзення эксперыментаў па круглым рэзанні, каб забяспечыць дакладнасць 3D-апрацоўкі і круглую дакладнасць станка.
6. Асяроддзе выкарыстання машыны:
6.1. Патрабаванні да асяроддзя выкарыстання абсталявання
Падтрыманне пастаяннага ўзроўню тэмпературы навакольнага асяроддзя з'яўляецца важным фактарам для дакладнай апрацоўкі.
(1) Патрабаванні да тэмпературы навакольнага асяроддзя складаюць ад -10°C да 35°C, пры тэмпературы навакольнага асяроддзя 20°C вільготнасць павінна складаць ад 40% да 75%.
(2) Каб падтрымліваць статычную дакладнасць машыны ў межах зададзенага дыяпазону, аптымальная тэмпература навакольнага асяроддзя павінна складаць ад 15°C да 25°C, а розніца тэмператур не павінна перавышаць ±2°C/24 гадзіны.
6.2. Напружанне сілкавання: 3 фазы, 380 В, у межах ваганняў напружання ±10%, частата сілкавання: 50 Гц.
6.3. Калі напружанне ў зоне выкарыстання нестабільнае, машына павінна быць абсталявана стабілізаванай крыніцай харчавання для забеспячэння нармальнай працы машыны.
6.4. Машына павінна мець надзейнае зазямленне: зазямляльны провад павінен быць медным, дыяметр провада павінен быць не менш за 10 мм², а супраціўленне зазямлення павінна быць менш за 4 Ом.
6.5. Каб забяспечыць нармальную працу абсталявання, калі сціснутае паветра крыніцы паветра не адпавядае патрабаванням крыніцы паветра, перад паветразаборнікам машыны неабходна ўсталяваць камплект прылад для ачысткі крыніцы паветра (асушванне, абястлушчванне, фільтрацыя).
6.6. Трымайце абсталяванне далей ад прамых сонечных прамянёў, крыніц вібрацыі і цяпла, высокачастотных генератараў, электразварачных апаратаў і г.д., каб пазбегнуць збояў у вытворчасці або страты дакладнасці абсталявання.
7Тэхнічныя параметры:
| Мадэль | 5020-5Z | |
| Максімальны памер апрацоўванай дэталі | Даўжыня × шырыня × вышыня (мм) | 5000×2000×2500 |
| Максімальная падача партальнай часткі | Шырыня (мм) | 2300 |
| памер працоўнага стала | Даўжыня х шырыня (мм) | 5000*2000 |
| Стол | Варштатны стол рухаецца наперад і назад (мм) | 5000 |
| Падвойны пад'ём і апусканне тарца | Ход барабана ўверх і ўніз (мм) | 2500 |
| Гарызантальная свідравальная галоўка тыпу плацы магутная галоўка адна-дзве | Колькасць (2) | 2 |
| Гарызантальная свідравальная галоўка тыпу плацы магутная галоўка адна-дзве | Конуснасць шпіндзеля | БТ50 |
| Хуткасць шпіндзеля (аб/мін) | 30~5000 | |
| Магутнасць рухавіка сервашпіндзеля (кВт) | 37*2 | |
| Адлегласць паміж цэнтрамі насавых канцоў двух шпіндзеляў (мм) | 1500-2500 мм | |
| Левы і правы ход аднаго плашкі (мм) | 500 | |
| Левы і правы ход падвойнага паўшарніра (мм) | 1000 | |
| Двунакіраваная дакладнасць пазіцыянавання | 300 мм * 300 мм | ±0,025 |
| Двунакіраваная дакладнасць паўтарэння пазіцыянавання | 300 мм * 300 мм | ±0,02 |
| Поўная маса (т) | (каля) 55 | Поўная маса (т) |
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...