


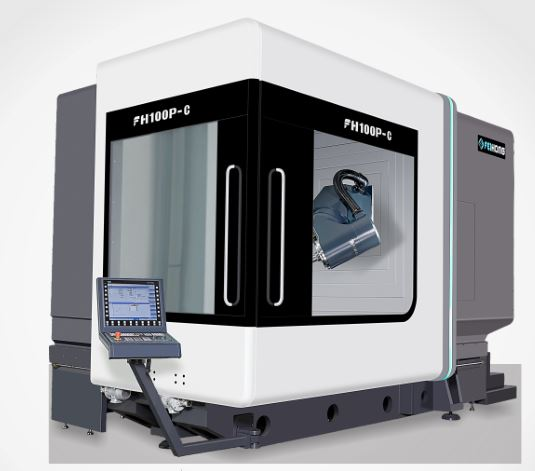
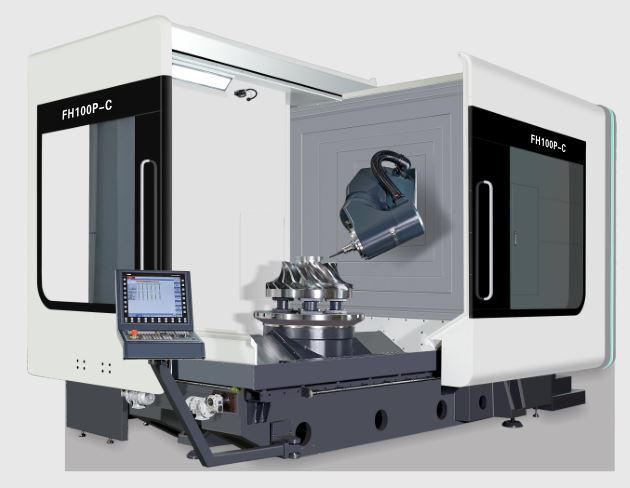
5-восевы адначасова фрэзерны такарны станок 100P-C
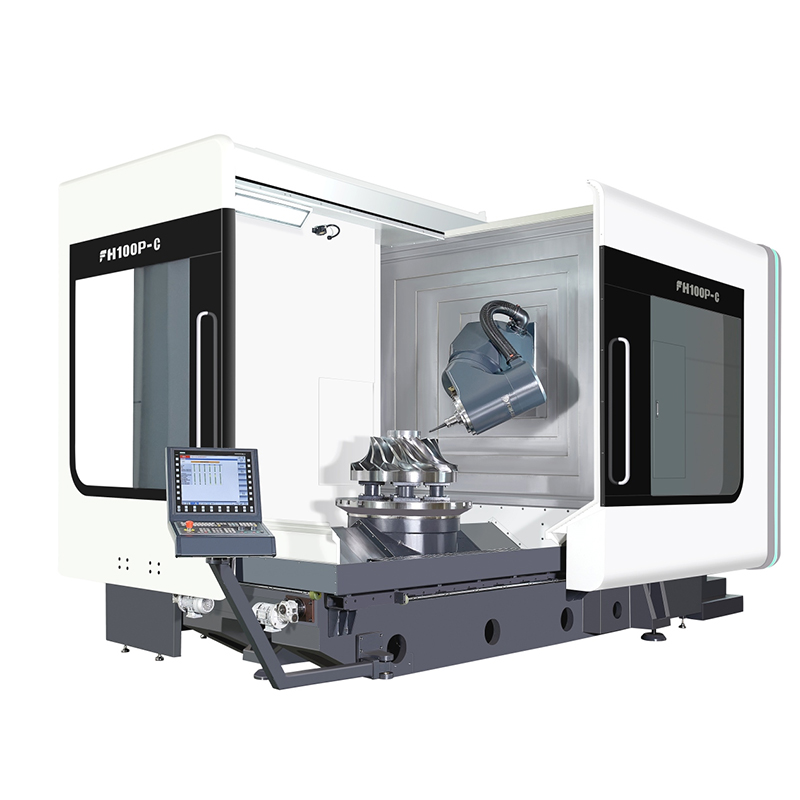
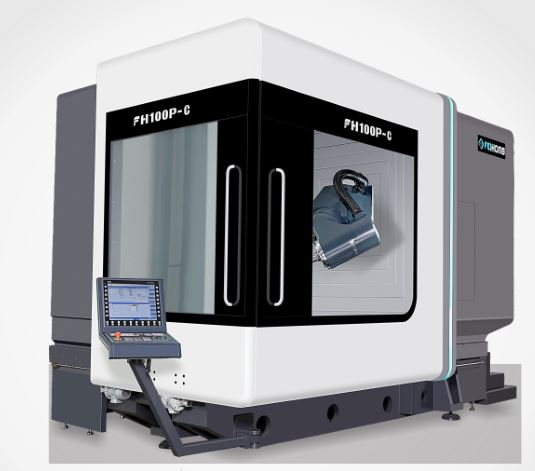
Аб'ём пастаўкі
Стандартная табліца функцый аксесуараў (калі ласка, глядзіце функцыі кантролера для электрычнай часткі кіравання)
1. Кантролер Siemens 840DSL
2. Фірмовая пяцівосевая шматфункцыянальная паваротная галоўка
3. Электрашпіндзель DGZX-24012/34B2-KFHWVJS
4. Сістэма аўтаматычнай змены інструмента HSK-A100 з магазінам на 40 інструментаў
5.X/Y/Z полы прывад з астуджальнай шарыкавай вінтовай муфтай
6. 7 ролікавых лінейных накіроўвалых (3 для восі X, 2 для восі Y/Z) — BOSCH REXROTH
7. Трохвосевая аптычная лінейка з цалкам замкнёным контурам па восях X/Y/Z
8. Прылада кантролю тэмпературы электрычнай скрынкі
9. Ахаладжальнік шпіндзеля
10. Спіральная прылада для вальцавання стружкі і задні канвеер для жалезнай стружкі, вагон для жалезнай стружкі
11. Вада з цэнтра шпіндзеля, кальцавое распыленне вады
12. Падзьмуйце паветрам у цэнтр шпіндзеля і ў кольца.
13. Пяцівосевы галаўны паўмесяц дзьме ваду, а паўмесяц дзьме паветра.
14. 1 тып блакіроўкі бяспекі для пярэдніх і бакавых рабочых дзвярэй
15. Прылада цыркуляцыйнага астуджэння шпіндзеля.
16. Воданепранікальная працоўная люмінесцэнтная лямпа
17. Прылада гідраўлічнай станцыі
18. Інфрачырвоны зонд Renishaw OMP60
19. Наладчык лазернага інструмента Renishaw
20. Цэнтральная цэнтралізаваная прылада аўтаматычнай падачы змазкі
21. Аперацыя з бакавой ачысткай вадзянога пісталета і паветранага інтэрфейсу
22. Сістэма астуджэння астуджальнай вадкасці
23. Цалкам закрыты ахоўны металічны ліст
24. Аперацыйная скрынка
25. Электрычная скрынка абсталявана кандыцыянерам
26. Электронны махавік Siemens
27. Нажны выключальнік вызвалення інструмента шпіндзеля
28. Падкладкі для ўзроўню падмурка і падмуркавыя балты
29. Інструменты і скрыні для рэгулявання
30. Тэхнічнае кіраўніцтва
Параметр
| Пункт | Універсітэт | FH100P-C |
| Вось X | mm | 1000 |
| Вось Y | mm | 1150 |
| Вось Z | mm | 1000 |
| Адлегласць ад верхавіны шпіндзеля да паверхні працоўнага стала | mm | 160-1160 |
| Гарызантальная фрэзерная галоўка | mm | 30-1030 |
| Хуткасць падачы/хуткасці перамяшчэння | м/мін | 40 |
| Сіла падачы | KN | 10 |
| Паваротны стол (вось C) | ||
| Памер працоўнага стала | mm | Ø1050 |
| Макс. нагрузка на стол (фрэзер) | kg | 4000 |
| Максімальная нагрузка на стол (тачэнне) | kg | 3000 |
| Ратражны стол | абароты ў хвіліну | 45 |
| Фрэзерны/такарны рабочы стол (фрэзераванне і такарная апрацоўка) | абароты ў хвіліну | 500 |
| Мінімальны кут расколу | ° | 0,001 |
| Намінальны крутоўны момант | Nm | 1330 |
| Максімальны крутоўны момант | Nm | 2630 |
| Фрэзерная галоўка з ЧПУ (вось B) | ||
| Дыяпазон павароту (0=вертыкальна/180=роўна) | ° | -15~180 |
| Хуткая хуткасць руху і падачы | абароты ў хвіліну | 103 |
| Мінімальны кут расколу | ° | 0,001 |
| Намінальны крутоўны момант | Nm | 1050 |
| Максімальны крутоўны момант | Nm | 2130 год |
| Шпіндзель (такарная і фрэзерная апрацоўка) | ||
| Хуткасць шпіндзеля | абароты ў хвіліну | 10000 |
| Магутнасць шпіндзеля | Kw | 42/58 |
| Крутоўны момант шпіндзеля | Nm | 215/350 |
| Канус шпіндзеля |
| HSKA100 |
| Адлегласць ад цэнтра шпіндзеля да паверхня накіроўвалай бэлькі | mm | 1091,5 |
| Мадэль | Адзінка | FH100P-C |
| Часопіс інструментаў | ||
| Інтэрфейс інструмента |
| HSKA100 |
| Ёмістасць інструментальнага магазіна | ПКС | 40 |
| Максімальны дыяметр/даўжыня/вага інструмента |
| Ø135/300/12 |
| Перамыкач інструмента (інструмент да) | S | 2 |
| Вымяральная прылада | ||
| Інфрачырвоны зонд | Рэнсішоу OMP60 | |
| Прыбор выяўлення інструмента ў рабочай зоне апрацоўкі | Рэнсішоу NC4F230 | |
| Магутнасць перапрацоўкі | ||
| Максімальны дыяметр свідравання (сярэдняя сталь) |
| Ø50 |
| Максімальны дыяметр нарэзкі (сярэдняя сталь) |
| М40 |
| Максімальны дыяметр фрэзеравання (сярэдняя сталь) |
| 250 |
| Дакладнасць (ISO230-2 і VDI3441) | ||
| Дакладнасць пазіцыянавання X/Y/Z | mm | 0,006 |
| X/Y/Z Паўторная дакладнасць пазіцыянавання | mm | 0,004 |
| Дакладнасць пазіцыянавання балона |
| 8" |
| Паўторная дакладнасць пазіцыянавання B/C | 4" | |
| Сістэма кіравання |
| Siemens840D |
| Вышыня машыны (агульная машына) | mm | 3650 |
| Занятая плошча для асноўнай машыны (Д*Ш) | mm | 5170x3340 |
| Занятая плошча для інструментальнага магазіна (Д*Ш) | mm | 1915x1400 |
| Занятая плошча для канвеера для стружкі (Д*Ш) | mm | 3120x1065 |
| Занятая плошча для рэзервуара для вады (Д*Ш) | mm | 1785x1355 |
| Агульная плошча, занятая для поўнай апрацоўкі машыны (Д*Ш) | mm | 6000x3750 |
| Вага машыны | Kg | 21000 |
Станок з ЧПУкантролер
| Сістэма кіравання | Siemens 840DSL (рухавік і прывад) | ||
| Колькасць кіравальных восяў | 5-восевае адначасовае фрэзераванне з адначасовым тачэннем (вось NC + шпіндзель, вось BC) | ||
| Адначасовае кіраванне 5 восямі Адначасовае фрэзераванне з тачэннем | пазіцыянаванне восі | Стандартныя X, Y, Z, B, C | |
| інтэрпаляцыя | прамая лінія | Восі X, Y, Z, B, C (X, Y, Z, B, C могуць кампенсаваць) | |
| дуга | Восі X, Y, Z, B, C (X, Y, Z, B, C могуць кампенсаваць) | ||
| Мінімальная адзінка навучання | 0,001 мкм | ||
| мінімальны блок кіравання | 0,1 нм | ||
| Дысплей | 19LCD | ||
| Рухавік | Патройная перагрузка з абсалютным энкодэрам (пазіцыя энкодэра ніколі не губляецца) | ||
| Функцыя знешняй камунікацыі | Інтэрфейс Ethernet і RS232C | ||
| Рэжым працы | MDI, аўтаматычны, ручны, махавік, паходжанне (абсалютнае), REPOS | ||
| праграмна | Інтэрнэт-рэдактар моў ISO | ||
| Максімальная ёмістасць захоўвання праграм ПЛК | 2048 КБ | ||
| Функцыя інтэрпаляцыі | Прамыя лініі, акружнасці праз цэнтральныя кропкі, спіралі, тонкія паверхні, налады высокай хуткасці і г.д. | ||
| Колькасць зрушэнняў інструмента | 512 груп | ||
| Павелічэнне махавіка | 0,1/0,01/0,001 мм | ||
| Мінімальная ўстаноўка і перамяшчэнне адзінак | 1 мкм/X, Y, Z | ||
| эканомія дадзеных | Дадзеныя памяці ніколі не будуць страчаныя пры адключэнні харчавання | ||
| хуткасць падачы | 0%-150% | ||
| Павялічэнне ўперад | 0%-100% | ||
| Інтэрфейс уводу і вываду | Інтэрфейсы Ethernet і RS232C, CF-карта, рэзервовае капіраванне на USB-назапашвальнік | ||
| мова адлюстравання | Кітайская і англійская | ||
Стандартная колькасць канфігурацыі
| No | Назва аксэсуара | адзінка | Колькасць |
| 1 | ножны перамыкач | набор | 1 |
| 2 | Гідраўлічны заціскны механізм | набор | 1 |
| 3 | Цэнтралізаваная прылада змазкі | набор | 1 |
| 4 | сістэма астуджэння | набор | 1 |
| 5 | рабочая лямпа | набор | 1 |
| 6 | Трохкаляровае святло | набор | 1 |
| 7 | гарызантальны мост | Шт. | 1 |
| 8 | Мацаванні для станкоў | набор | 1 |
| 9 | Стандартны пакет інструментаў | набор | 1 |
| 10 | замак дзвярэй бяспекі | набор | 1 |
| 11 | камплект для падмурка | набор | 1 |
| 12 | Усталюйце інструмент рэгулявання | набор | 1 |
| 13 | Жорсткае наразанне разьбы і шматкропкавае пазіцыянаванне шпіндзеля | набор | 1 |
| 14 | Шнекавы канвеер і аўтаматычная машына для выдалення стружкі | набор | 1 |
| 15 | Стандартная гідраўлічная сістэма | набор | 1 |
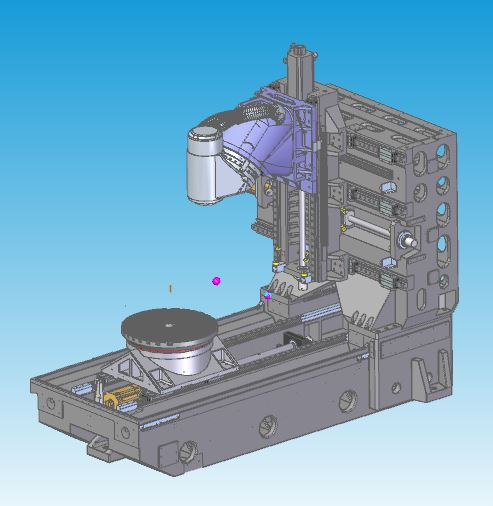
Асаблівасці канструкцыі | Найлепшы аналіз ліцця механічнага дроту
Поўная тэрмасіметрычная ліцейская канструкцыя каробчатага тыпу з выкарыстаннем высакаякаснага чыгуну маркі Meehanna
Загартоўка і натуральнае старэнне для ліквідацыі ўнутранага напружання
Структурныя вібрацыі ўласнай частаты ліквідуюць стрэс пры апрацоўцы матэрыялу
Высокастрогая канструкцыя калоны вялікай плошчы з поўнай сценкай, эфектыўна паляпшае калянасць, статычную і дынамічную дакладнасць
Трохвосевы прывад з полым шрубавым астуджэннем
Фрэзерная галоўка з ЧПУ (вось B)
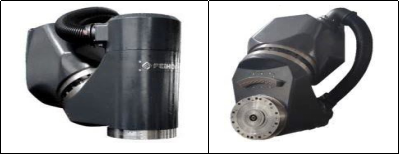
Асаблівасці дызайну
Убудаваны рухавік DD з нулявой перадачай, ланцуг без люфту
Высокія характарыстыкі паскарэння
Найкарацейшая адлегласць паміж верхавінай шпіндзеля інструмента і кропкай апоры канструкцыі забяспечвае максімальную калянасць рэзання
Павялічаныя падшыпнікі YRT павялічваюць калянасць
Абсталяваны высокадакладнай сістэмай вымярэння паваротнага энкодэра HEIDENHAIN, цалкам замкнёным контурам кіравання для забеспячэння найвышэйшай дакладнасці
Канструкцыя сістэмы астуджэння шпіндзеля і восі B для зніжэння цеплаперадачы
Паваротны стол (вось C)
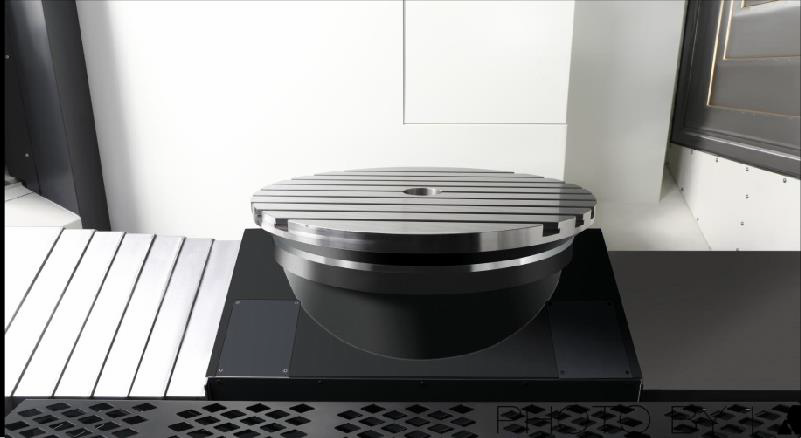
Асаблівасці дызайну
Убудаваны рухавік DD з нулявой перадачай, ланцуг без люфту
Высокія характарыстыкі рэакцыі на паскарэнне і запаволенне
Павялічаныя падшыпнікі YRT павялічваюць калянасць
Вялікі намінальны круцільны момант, пазіцыянаванне і апрацоўка з дапамогай прылады пазіцыянавання стала і заціску
Задавальняюць дзве патрэбы ў апрацоўцы: фрэзераванне і фрэзерна-такарнае выраб, памяншаюць колькасць апрацоўкі дэталяў і павышаюць дакладнасць вырабу.
Абсталяваны высокадакладнай сістэмай вымярэння паваротнага энкодэра HEIDENHAIN, цалкам замкнёным контурам кіравання для забеспячэння найвышэйшай дакладнасці
Канструкцыя сістэмы астуджэння для зніжэння цеплаперадачы
Пад'ёмны наладчык інструмента
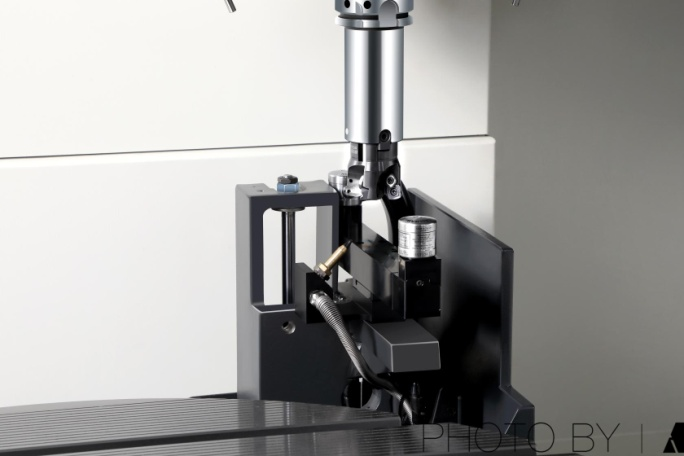
Асаблівасці дызайну
Абсталяваны бескантактавым лазерным наладчыкам інструмента Ransishaw NC4F230 для больш высокай дакладнасці
Аўтаматычная налада інструмента на станку, аўтаматычнае абнаўленне кампенсацыі інструмента
Прыладу для налады інструмента можна падымаць і апускаць, каб зэканоміць месца на апрацоўваемай паверхні.
Цалкам герметычная канструкцыя з ліставога металу абараняе наладчыка інструмента ад вады і жалезных стружак падчас апрацоўкі
Інфрачырвоны зонд
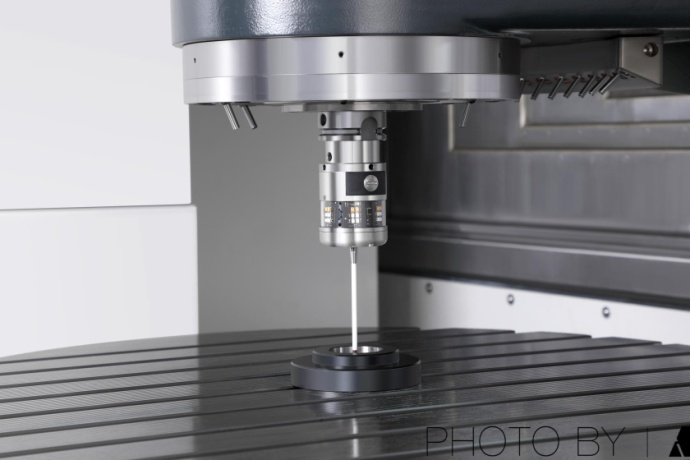
Асаблівасці дызайну
Абсталяваны аптычным сэнсарным зондам Ransishaw OMP60
Выраўноўванне і кантроль памераў дэталяў на станку, зніжэнне памылак ручнога кантролю, павышэнне дакладнасці прадукцыі і эфектыўнасці апрацоўкі
90% эканоміі часу на абслугоўванне машыны
Катэгорыі прадуктаў
-

Высокастрогальны апрацоўчы цэнтр з ЧПУ серыі VC з...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HP...
-

Лінейны накіроўвалы з гарызантальнай рухомай калонай серыі HT...
-

Чатырохрэйкавы цяжкі апрацоўчы станок з ЧПУ серыі VS...
-

Апрацоўчы цэнтр з ЧПУ серыі V з высокай калянасцю
-

Двухкалонны апрацоўчы цэнтр з ЧПУ серыі X
-

Гарызантальны 5-восевы апрацоўчы цэнтр з ЧПУ TKG1600
-

Вертыкальны такарны і фрэзерны цэнтр з ЧПУ для кампазітных...
-

Высокахуткасны апрацоўчы цэнтр з ЧПУ серыі GM
-

Высокахуткасны фрэзерны станок з ЧПУ серыі GT
-

Такарны станок з ЧПУ з двума шпіндзелямі SK32
-

Вертыкальны апрацоўчы цэнтр з ЧПУ RFTV510 для колаў...